
Композитная оснастка
Четыре способа изготовления мастер-модели композитной оснастки
Четыре варианта мастер-модели: сравните лёгкую слоистую конструкцию, заготовку из литьевой смолы, стальной каркас и склеенные модельные плиты с учётом фактического процесса изготовления формы.
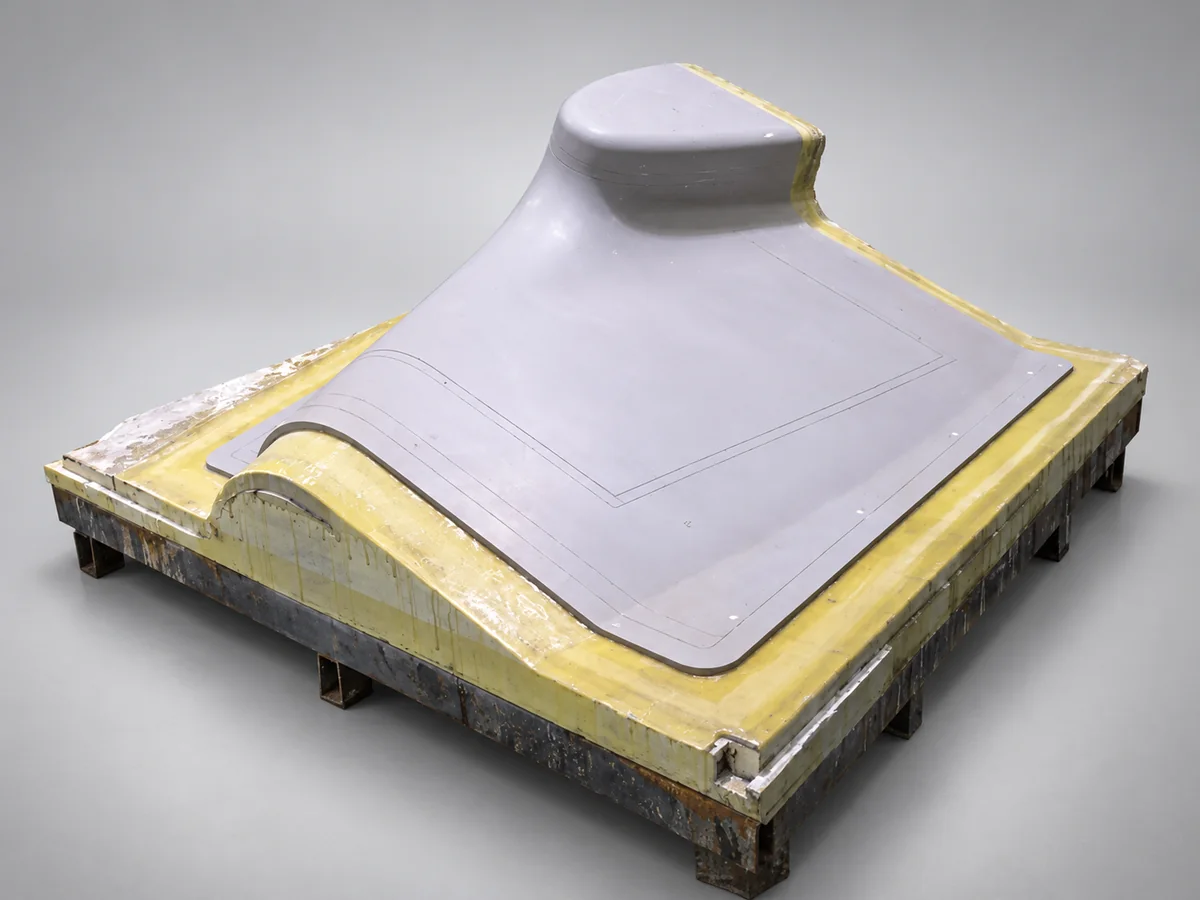
Мастер-модель — эталонная поверхность, с которой изготавливают производственную форму. Её геометрия и отделка переходят на форму, а стабильность размеров определяет точность переноса. Мастер-модель часто представляет собой выпуклую модель, или болван, но термин описывает её функцию, а не конкретную геометрию.
При выборе материалов важно различать мастер-модель и производственную форму. Производственная форма должна выдерживать условия изготовления деталей, а мастер-модель — условия изготовления самой формы. Эти термоциклы могут существенно различаться, особенно если форму снимают с мастер-модели до доотверждения.
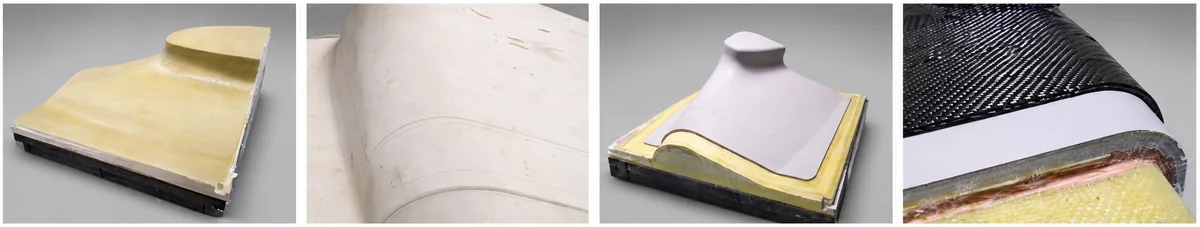
Четыре практических варианта конструкции
1. Полиуретановая пена, стеклопластик, модельная паста и гелькоут
Этот способ разделяет формирование объёма и точной поверхности. Лёгкий сердечник из полиуретановой пены задаёт общий объём, стеклопластиковая оболочка на эпоксидной смоле служит опорой, а обрабатываемый слой модельной пасты определяет конечную поверхность.
Пену обрабатывают с учётом толщины последующих слоёв. Наносят стеклопластиковую оболочку и, если технология допускает, уплотняют вакуумом для снижения количества пустот. Затем наносят совместимый грунт и модельную пасту нужной толщины. После предусмотренного отверждения и доотверждения пасту обрабатывают на станке с ЧПУ и покрывают совместимым гелькоутом для оснастки. Отверждение, шлифование и полирование завершают подготовку поверхности.
Конструкция удобна для сложных форм, которые потребовали бы значительного удаления материала из монолитной заготовки. Результат зависит от совместимости пены, ламината, пасты, грунта и покрытия. Рабочее время, толщину слоёв и режимы отверждения берут из требований выбранной системы; переносить их между марками нельзя. Лёгкий сердечник облегчает перемещение, но сам по себе не определяет термостойкость и стабильность размеров всей мастер-модели.
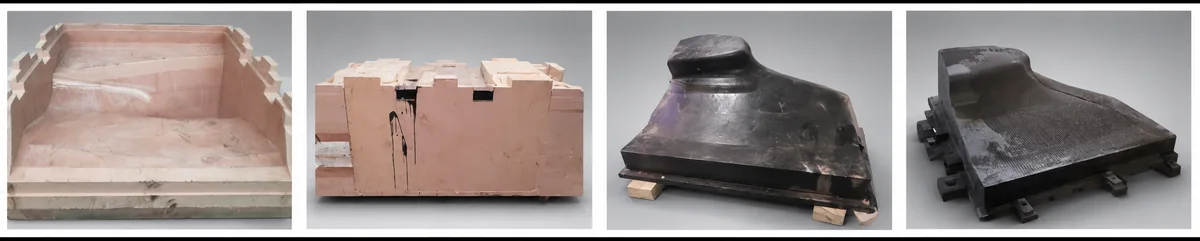
2. Цельная заготовка из литьевой смолы
Обрабатываемую заготовку здесь отливают, а не собирают из плит. Готовят одноразовую или разборную опалубку, наносят разделитель и заполняют подходящей полиуретановой или эпоксидной литьевой системой. Заготовку отверждают и доотверждают по инструкции, затем выполняют черновую и чистовую обработку поверхности, баз и креплений.
Главное преимущество — непрерывная поверхность обработки без стыков плит. Главная сложность — контроль литья. Совместно оценивайте толщину сечения, объём смолы, тепловыделение и усадку. Глубина заливки и любое поэтапное заполнение должны соответствовать выбранной системе. Наполнители, закладные элементы и армированные оболочки могут быть полезны в проверенной конструкции, но не заменяют контроль тепла и отверждения во всех случаях.
Контроль должен охватывать пустоты, остаточные напряжения и деформацию, а не только размеры после обработки. Когда особенно важна непрерывность поверхности мастер-модели, дополнительные затраты на опалубку и управление литьём могут быть оправданы.
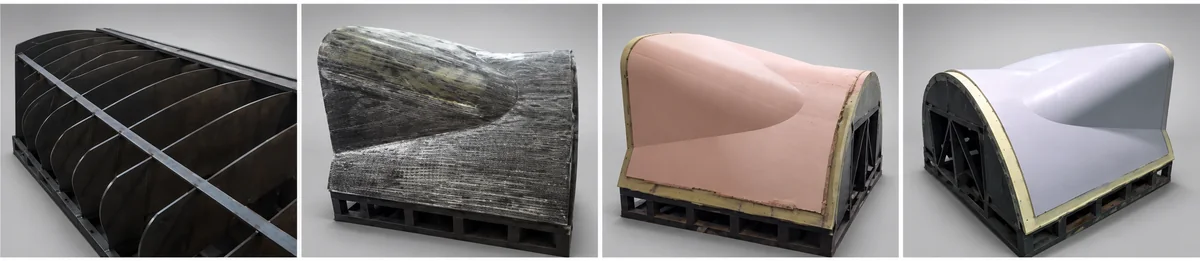
3. Профилированный стальной каркас со стеклопластиковой оболочкой и модельной пастой
Для больших или вытянутых мастер-моделей полезен каркас, несущий нагрузку, в то время как наружные слои формируют рабочую поверхность. Стальной каркас приблизительно повторяет контур. Стеклопластиковая оболочка на эпоксидной смоле перекрывает конструкцию, затем наносят обрабатываемую модельную пасту и совместимый финишный гелькоут.
Ключевые задачи — изготовление каркаса, управление напряжениями и базирование. Базовые поверхности формируют и проверяют до создания рабочей поверхности. Оболочку и границы её соединений проверяют, а при использовании вакуума в изготовлении формы испытывают на герметичность.
Важно учитывать тепловое расширение: сталь, ламинат, паста и покрытие по-разному реагируют на температуру. Любой цикл стабилизации перед окончательной обработкой должен оставаться в пределах каждого компонента и соответствовать проверенным режимам материалов. Такая конструкция позволяет избежать излишне массивной сплошной заготовки, но добавляет соединения, которые должны сохранять стабильность и герметичность на всём протяжении изготовления формы.
4. Обработка мастер-модели из склеенных модельных плит
Полиуретановые или эпоксидные модельные плиты, отверждённые на заводе, дают прямой путь к стабильной обрабатываемой заготовке. Плиты нарезают на слои или блоки, подготавливают сопрягаемые поверхности и склеивают совместимым конструкционным клеем. Приспособление или установочные штифты сохраняют выравнивание при отверждении. После полного отверждения сборку обрабатывают на станке с ЧПУ от общих баз.
Выбирайте плиту под фактический термоцикл мастер-модели. Будущая рабочая температура производственной формы важна для проектирования, но не обязательно равна температуре, воздействующей на мастер-модель. Если система допускает первичное отверждение на модели и доотверждение после снятия, оценивайте эти этапы отдельно и проверяйте опору формы при доотверждении. Одна плотность не определяет выбор: температура прогиба под нагрузкой (HDT), температура стеклования (Tg), коэффициент теплового расширения (CTE) и допустимая рабочая температура — разные характеристики, которые читают вместе с условиями испытаний.
Точность относится ко всей склеенной сборке, а не только к плите. Подберите клей, подготовку поверхности и опору под термоцикл; дождитесь полного отверждения, затем проверьте и загерметизируйте стыки. Разница температур при обработке, контроле и копировании формы влияет на размеры. Дайте заготовке выровнять температуру до установленного эталонного значения и при необходимости проверьте геометрию, извлечение из формы и вакуумную герметичность.
Способ удобен, когда вероятны контроль, ремонт или изменения конструкции. При этом нужно управлять стыками, использованием материала и временем обработки. Сравнивайте полную стоимость плит, клея, обработки, герметизации и последующих изменений с другими способами, а не только цену плит.
Сравнивайте конструкцию целиком
Четыре способа решают разные сочетания задач по геометрии, жёсткости, поверхности и трудоёмкости. Нельзя надёжно выбрать один из них только по названию материала или плотности.
| Технологический вариант | Как формируется поверхность | Причины для выбора | Основные меры контроля |
|---|---|---|---|
| Пена, стеклопластик и модельная паста | Обработанная паста на армированном лёгком сердечнике | Сложные формы; меньшее удаление сплошного материала | Совместимость слоёв, пустоты, толщина пасты и температурные пределы |
| Цельная заготовка из литьевой смолы | Обработка отверждённой цельной отливки | Поверхность без стыков плит | Тепловыделение, усадка, отверждение, пустоты и конструкция опалубки |
| Стальной каркас, стеклопластиковая оболочка и паста | Обработанный наружный слой на несущем каркасе | Крупные или вытянутые формы | Стабильность каркаса, базы, различия расширения и герметичность соединений |
| Склеенные модельные плиты | Обработка склеенной заготовки из отверждённых на заводе плит | Доступная обработка на станке с ЧПУ; контроль, ремонт и изменения конструкции | Совместимость клея, качество стыков, эталонная температура и использование материала |
Начните с процесса изготовления формы
До выбора способа определите реальный термоцикл мастер-модели, число копируемых форм, качество поверхности, требования к вакууму, порядок перемещения и рабочую зону имеющегося станка с ЧПУ. Определите, как модель будет опираться и проверяться, а готовая форма — сниматься и доотверждаться.
Подходящая система материалов — лишь часть решения. Надёжная геометрия зависит также от правильных баз, полного отверждения, стабильных соединений и контролируемой эталонной температуры. Сопоставление этих требований для всей конструкции даёт более полезную основу выбора, чем отдельная заявленная характеристика материала.