
Прецизионная оснастка
Литьё заготовок, близких к контуру, для моделей и приспособлений
Литьё близко к конечному контуру меняет начальную геометрию оснастки. Вместо обработки крупного прямоугольного пакета и ремонта швов проектируют полость по конечному контуру, затем удаляют только оставшийся контролируемый припуск.
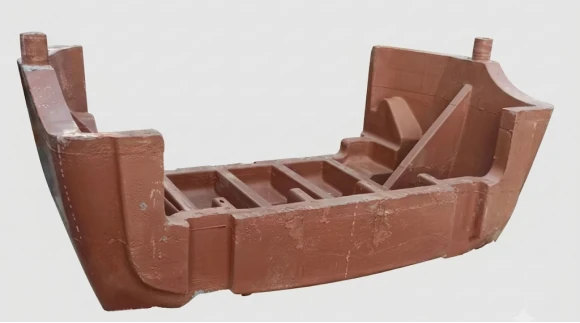
Крупные модели и оснастка с глубокими карманами или нерегулярными контурами могут требовать сложной сборки модельных плит. Каждый разрез, клеевой слой и ремонт добавляют соединение, которое нужно контролировать. Литьё близко к контуру — способ получения заготовки, близкой к готовой форме, — начинается с трёхмерных данных изделия и создаёт цельную отливку по заданной геометрии с измеренным припуском для чистовой обработки на станке с ЧПУ.
Почему стыки становятся технологическим фактором
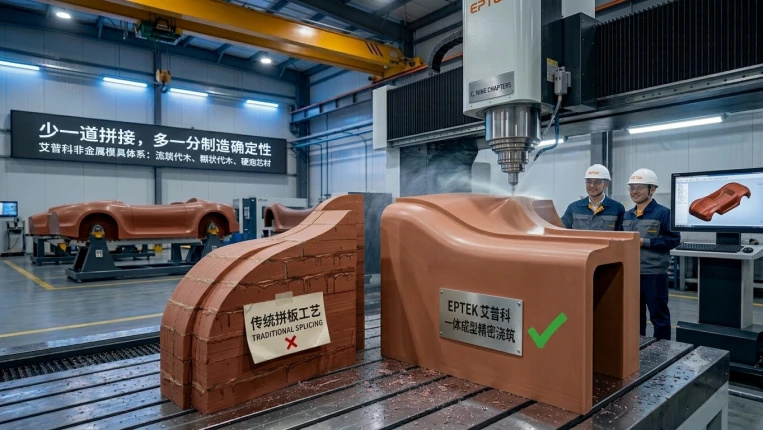
Стандартные плиты практичны для небольших простых деталей и срочных изменений. С ростом размеров, глубины и требований к поверхности стыки создают четыре связанных проблемы. Клей и плита различаются цветом, твёрдостью, тепловым расширением и поведением при шлифовании, поэтому отремонтированный шов может снова проявиться под глянцевым покрытием или после термоциклов. Неполностью склеенная кромка или скрытая полость могут стать путём утечки в вакуумной оснастке. Клеевой слой — также нарушение сплошности, которое может отслоиться, треснуть или образовать ступеньку при перемещении, вакуумной нагрузке или повторных изменениях температуры. Наконец, обработка прямоугольного материала удаляет объём, который не нужен конечному контуру.
Процесс, спланированный по конечному контуру
- Импортируйте данные и разработайте план. Задайте готовую поверхность, припуск, базы, закладные элементы, вакуумные зоны и крепёжную конструкцию. Припуск должен обеспечивать стабилизацию и чистовую обработку, но не сводить на нет преимущество заготовки, близкой к конечной форме.
- Изготовьте полость. На станке с ЧПУ изготовьте полость из пены или другого удаляемого материала по данным детали. Полость задаёт объём материала и расположение подачи, вентиляции, закладных элементов и опор до смешивания смолы.
- Отлейте и отвердите. Дозируйте и смешайте выбранные компоненты PUCAST или EPCAST, затем подайте их в подготовленную полость по спроектированной системе заполнения. В технологии EPTEK используется реакционное инжектирование для получения цельной заготовки; способ не ограничивается ручной заливкой. Контролируйте удаление воздуха, толщину сечения и тепловыделение, выполняйте предусмотренное ступенчатое отверждение или доотверждение. Перед извлечением охлаждайте корпус контролируемо.
- Стабилизируйте, затем обработайте. Извлеките и проверьте заготовку, затем последовательно выполните черновую обработку, стабилизацию, повторный контроль и чистовую обработку на станке с ЧПУ или пятиосевом станке. От одной контролируемой базы создайте базовые отверстия, вакуумные канавки, каналы уплотнений, установочные штифты и металлические закладные элементы.
- Загерметизируйте и проверьте. Закройте пористость поверхности, проверьте непрерывность уплотнений, при необходимости проведите вакуумные испытания по зонам и измерение роста давления, затем сравните рабочий контур с чертежом или облаком точек при эталонной температуре.
Сравнение способов
| Технологический вариант | Источник точности | Подходящие задачи | Что требуется контролировать |
|---|---|---|---|
| Склеенный пакет плит | Стабильная сборка с последующей обработкой на станке с ЧПУ | Небольшая или средняя оснастка, короткие сроки, частые изменения | Герметизация и ремонт стыков; низкая эффективность использования материала при глубокой геометрии |
| Литая заготовка, близкая к контуру | Цельный корпус, стабилизированный до обработки на станке с ЧПУ | Средние и крупные сложные контуры, вакуумная оснастка | Изготовление полости, тепловыделение, усадка, предотвращение пустот и доотверждение |
| Тонкая скопированная оболочка с композитной опорой | Копирование мастер-модели и выборочная обработка | Крупные поверхности при наличии мастер-модели и требовании малой массы | Упругое восстановление после извлечения, различия теплового расширения слоёв и жёсткость опоры |
Стоимость включает весь технологический маршрут
Корректное сравнение не ограничивается ценой смолы или алюминия за килограмм. Учитывайте полезный объём заготовки, выход материала, изготовление полости, часы работы станка, фрезы, склеивание и герметизацию, опорные плиты, подъём, вакуумные испытания, доработки, обслуживание и будущие изменения. Литьё близко к контуру требует первоначальных затрат на полость, но уменьшенный припуск сокращает черновую обработку и стружку, а цельный корпус исключает многие операции подготовки стыков. Склеенные плиты могут оставаться экономичным выбором для небольшой простой единичной детали или изменяемой конструкции. Для крупной нерегулярной оснастки важно, превышает ли экономия обработки и ремонта затраты на полость и контроль литья.
Автомобильные модели и приспособления
В дизайнерских и мастер-моделях цельная заготовка помогает перенести цифровую поверхность на крупные наружные панели, бамперы, крылья, решётки, фары и аэродинамические элементы без стыка плит в зоне оценки глянцевой поверхности. Результат всё равно зависит от обработки, герметизации, окраски и измерения: литьё само по себе не подтверждает поверхность класса A.
Контрольные и кубинговые модели используют тот же подход для проверки зазоров, перепадов поверхностей, границ и сборки. Кромки и базы обрабатывают в литом корпусе, а установочные штифты, контрольные блоки и металлические закладные элементы добавляют в контролируемой системе координат. Для интерьеров и малосерийной оснастки заготовка подходит для панелей приборов, дверных панелей, консолей, стоек, потолков, сидений, отделки багажника и крышек электромобилей. Та же основа применима для вакуумного формования, RIM низкого давления, вспенивания и мягкой отделки при совместимости выбранного материала и термоцикла.
Контурные калибры, установочные приспособления, сборочные опоры и измерительные основания выигрывают от опорной геометрии, близкой к конечной: корпус повторяет контур детали, а окончательная обработка создаёт повторяемые базы. Предусмотрите доступ для обслуживания, сменные изнашиваемые блоки и крепления; отсутствие стыков не отменяет требований к ремонтопригодным деталям приспособления.
Применение в аэрокосмической оснастке
Для композитных переходных форм, вакуумных приспособлений для обрезки и заготовок для формования листового металла та же последовательность создаёт цельный опорный корпус до пятиосевой чистовой обработки. Материал выбирают по температуре отверждения, термоциклам, коэффициенту расширения, твёрдости и совместимости с герметизаторами или гелькоутами. Вакуумной оснастке по-прежнему нужны герметизация поверхности, проверка непрерывности уплотнений, испытания по зонам и удержание вакуума всей системой.
Таким образом, литьё близко к контуру — технологический маршрут, а не универсальная замена плит или металла. Заранее задайте контур, припуск, эталонную температуру, метод проверки и стратегию ремонта. Затем сравните полные стоимость и риск для предполагаемой модели, калибра или приспособления.