
การใช้งาน / การตัดเฉือนคอมโพสิต

ฟิกซ์เจอร์สุญญากาศสำหรับตัดแต่งและเจาะ

ฟิกซ์เจอร์ตัดแต่งรองรับชิ้นงานคอมโพสิตในตำแหน่งที่กำหนด โดยเว้นระยะให้เครื่องมือตัดเข้าถึงได้ การยึดจับด้วยสุญญากาศที่เชื่อถือได้ขึ้นอยู่กับพื้นผิวสัมผัส การจัดวางซีล ความแข็งแกร่ง และจุดอ้างอิงที่มั่นคง ไม่ได้ขึ้นอยู่กับวัสดุตัวฟิกซ์เจอร์เพียงอย่างเดียว

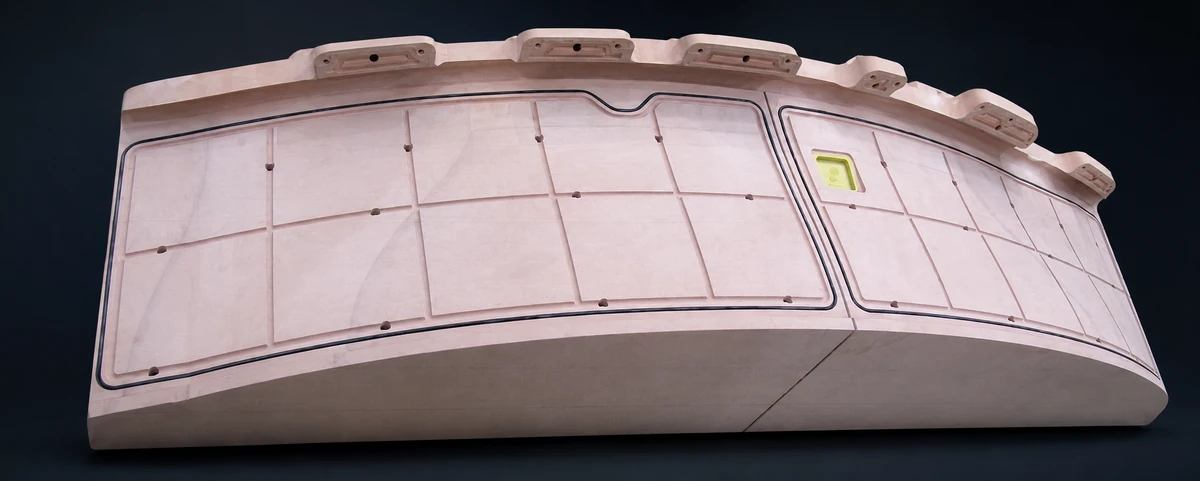
ฟิกซ์เจอร์ตัดแต่งผิวโค้งพร้อมร่องสุญญากาศและแนวซีลที่ผ่านการกัด จากบทความทางเทคนิคของ EPTEK
EPTEK / การใช้งานพื้นผิวรองรับ ร่องสุญญากาศ และจุดอ้างอิงในการตัดเฉือน

ข้อกำหนดทางวิศวกรรม

เปรียบเทียบวิธีผลิตสี่แนวทาง

01 / วิธีอ้างอิง

หล่ออะลูมิเนียม + กัดด้วย CNC

แนวทางฟิกซ์เจอร์โลหะที่ใช้เป็นฐานเปรียบเทียบด้านความแข็งแกร่ง ความทนทาน และวิธีออกแบบที่ใช้กันทั่วไป ควรเปรียบเทียบเวลาหล่อและกัด ปริมาณวัสดุที่ต้องตัดออก น้ำหนักขณะเคลื่อนย้าย และการเปลี่ยนแปลงขนาดที่อุณหภูมิใช้งาน
02 / แผ่นวัสดุติดกาวประกอบ

ชิ้นงานตั้งต้นจากแผ่นวัสดุ + กัดด้วย CNC

ติดกาว PUBOARD หรือ EPBOARD ให้เป็นชิ้นงานตั้งต้น แล้วกัดพื้นผิวรองรับ ร่องและองค์ประกอบสุญญากาศ รวมถึงบริเวณจุดอ้างอิง ก่อนรับรองฟิกซ์เจอร์ที่เสร็จแล้ว ให้ตรวจสอบความแน่นอากาศของรอยกาว การยึดชิ้นส่วนฝัง และการรองรับเฉพาะจุด

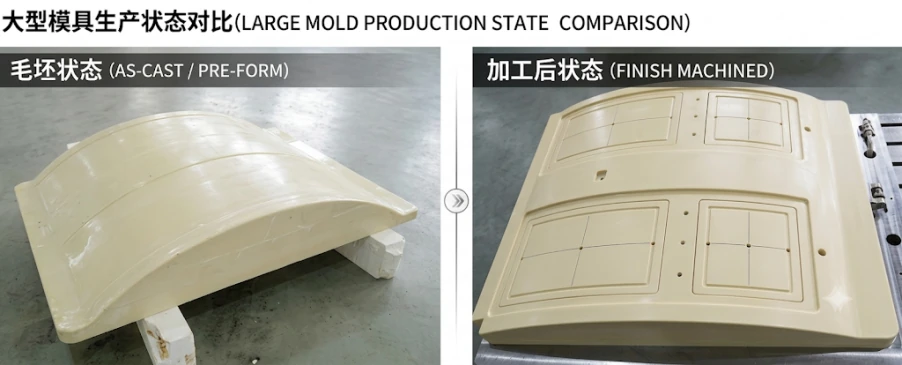
เปรียบเทียบชิ้นงานตั้งต้นที่หล่ออย่างแม่นยำกับฟิกซ์เจอร์หลังการกัด

03 / หล่อใกล้เคียงรูปทรงสำเร็จ

ชิ้นงานตั้งต้นจากการหล่อแม่นยำ + กัดด้วย CNC

หล่อชิ้นงานตั้งต้นจากเรซินโพลียูรีเทนหรืออีพ็อกซีที่มีสารเติมแต่งให้ใกล้เคียงรูปทรงที่ต้องการ แล้วกัดให้ได้ขนาดสุดท้าย วิธีนี้ช่วยลดวัสดุส่วนเกิน แต่การออกแบบชิ้นงานตั้งต้น ความร้อนสะสมของเรซิน การบ่ม และระยะเผื่อกัดยังเป็นปัจจัยสำคัญ

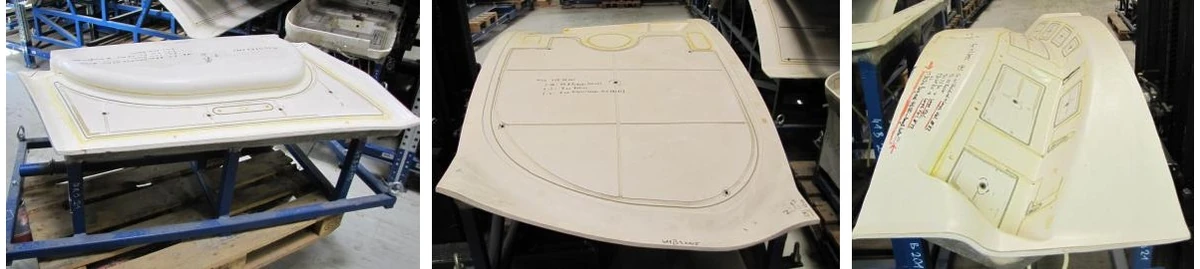
โครงสร้างฟิกซ์เจอร์ตัดแต่งผนังบางที่ถอดผิวจากต้นแบบ จากบทความทางเทคนิคของ EPTEK

04 / เปลือกถอดรูป

เจลโค้ต + เพสต์ที่มีสารเติมแต่งแก้ว หรือลามิเนตเสริมแรง

ถอดพื้นผิวสัมผัสจากต้นแบบหลักที่ควบคุมคุณภาพแล้ว จากนั้นสร้างเปลือกและโครงสร้างรองรับ ความพอดีของชิ้นงานขึ้นอยู่กับพื้นผิวฟิกซ์เจอร์ การชดเชยความหนาชิ้นงาน ความแข็งแกร่งของเปลือก การบ่ม และการยึดกับโครง

ข้อกำหนดทางวิศวกรรม

เลือกแนวทางผลิตให้สอดคล้องกับระบบวัสดุ

แนวทางการผลิตกลุ่มผลิตภัณฑ์ EPTEKสิ่งที่ต้องตรวจสอบ
การกัดแผ่นวัสดุแผ่นวัสดุทำแบบจำลองและแม่พิมพ์ PUBOARD / EPBOARDความแน่นอากาศของรอยกาว การยึดชิ้นส่วนฝัง การตัดเฉือน และเสถียรภาพของขนาด
การหล่อแม่นยำPUCAST / EPCASTความหนาชิ้นหล่อ สารเติมแต่ง การควบคุมโพรงอากาศ การบ่ม และวัสดุที่เหลือเผื่อกัด
เปลือกที่ถอดผิวจากต้นแบบเจลโค้ตที่เข้ากันได้ + EPMOLD LP70 และระบบที่เลือกของ EPLAM / EPMOLD สำหรับชั้นรองรับความเข้ากันได้ของแต่ละชั้น ความหนาเปลือก การบ่ม การเสริมแรง และการยึดกับโครง
ฟิกซ์เจอร์อะลูมิเนียมสำหรับเปรียบเทียบการออกแบบและกัดฟิกซ์เจอร์โลหะเปรียบเทียบแต่ละแนวทางด้วยชิ้นงานเดียวกัน ค่าความคลาดเคลื่อนเดียวกัน และเกณฑ์การยอมรับเดียวกัน

ข้อกำหนดทางวิศวกรรม

ยอมรับฟิกซ์เจอร์จากผลการใช้งานจริง

การตรวจสอบประเด็นสำคัญในการยอมรับ
ความพอดีและรูปทรงตรวจสอบหลังการบ่มและประกอบ หากฟิกซ์เจอร์ผลิตด้วยการถอดผิวจากต้นแบบ ให้รวมการชดเชยความหนาชิ้นงานและการคืนรูปไว้ด้วย
ความแน่นอากาศของระบบสุญญากาศตรวจสอบเวลาที่ใช้สร้างสุญญากาศและการเพิ่มขึ้นของความดันเมื่อแยกระบบ โดยแยกหาจุดรั่วผ่านตัวฟิกซ์เจอร์ รอยต่อ ซีล และข้อต่อ
การกำหนดตำแหน่งและการรองรับตรวจสอบความสม่ำเสมอของจุดอ้างอิง การกดซีล ความแข็งแกร่งเฉพาะจุด และการเข้าถึงของเครื่องมือตัด
อุณหภูมิและการตัดเฉือนประเมินการขยายตัวตามขนาดจริงของฟิกซ์เจอร์และการเปลี่ยนแปลงอุณหภูมิ พร้อมตรวจสอบชิ้นงานแรกที่กัดเสร็จเทียบกับแบบ
ต้นทุนตลอดอายุการใช้งานเปรียบเทียบปริมาตรชิ้นงานตั้งต้นที่ใช้ได้ การกัด การประกอบรอยต่อ การซีล โครงสร้างรองรับ การแก้ไขงาน และอายุการใช้งานที่คาดหวัง