
แม่พิมพ์และฟิกซ์เจอร์สุญญากาศ
การเลือกวัสดุฟิกซ์เจอร์ตัดแต่งสุญญากาศ
ฟิกซ์เจอร์กัดสุญญากาศต้องรองรับชิ้นงาน รักษาซีล และกลับสู่จุดอ้างอิงกัดเดิมอย่างสม่ำเสมอ อะลูมิเนียมหล่อเป็นฐานเปรียบเทียบที่ดี แต่สามแนวทางอโลหะอาจเหมาะกว่าเมื่อต้นทุนรวมและพฤติกรรมความร้อนตรงกับรอบใช้งาน
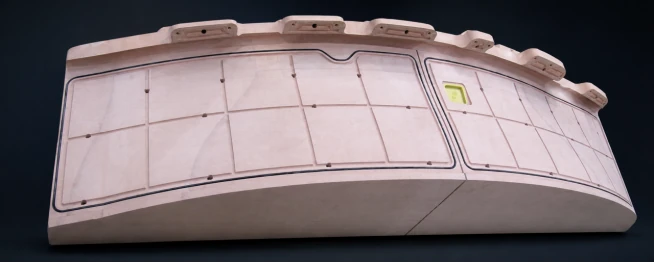
ฟิกซ์เจอร์กัดหรือตัดแต่งสุญญากาศเป็นระบบโครงสร้างและซีล ไม่ใช่เพียงแผ่นขึ้นรูป ผิวรองรับชิ้นงาน ร่องและช่องรักษาสุญญากาศ ส่วนฐานกำหนดตำแหน่งซ้ำสำหรับกัดและตรวจ อะลูมิเนียมหล่อยังเป็นวัสดุอ้างอิงเพราะคุ้นเคยด้านความแข็งแกร่ง จุดเชื่อมต่อ และการตอบสนองความร้อน สามแนวทางอโลหะก็ใช้งานได้ ได้แก่ แผ่นวัสดุติดกาว เรซินหล่อแม่นยำ และผิวเจลโค้ตกับคอมโพสิตถอดจากต้นแบบหลักที่ผ่านการทวนสอบ การเปรียบเทียบที่ถูกต้องคือความเสี่ยงและต้นทุนรวมตามความแม่นยำ อุณหภูมิ และรอบใช้งานที่ต้องการ
จุดเด่นของอะลูมิเนียมหล่อ
อะลูมิเนียมอัลลอยและเกรดหล่อทั่วไปมีสัมประสิทธิ์การขยายตัวเชิงความร้อนที่อุณหภูมิห้องประมาณ 23–27 × 10−6/K ต้องยืนยันเกรดจริงและช่วงอุณหภูมิของโครงการ อะลูมิเนียมนำความร้อนได้เร็ว และหลังหล่อ คลายความเค้น และกัดละเอียด CNC ให้ตัวฟิกซ์เจอร์สม่ำเสมอแข็งแกร่ง พร้อมเกลียวและจุดเชื่อมต่อที่เชื่อถือได้ เหมาะกับการใช้บ่อย การสึกหรอ และฟิกซ์เจอร์ที่มีจุดเชื่อมต่อมาก
อย่างไรก็ตามแนวทางนี้ไม่ง่าย โดยปกติต้องมีแบบหรือเครื่องมือหล่อ การหล่อ ตรวจ ทำให้คงตัว และกัดมาก รูพรุนอาจเป็นทางรั่วสุญญากาศและต้องอัดสารหรือซีล ต้นแบบ เวลากัด เครื่องมือ การยก และการแก้ภายหลังเพิ่มต้นทุน การลงทุนนี้อาจเหมาะเมื่อใช้ฟิกซ์เจอร์บ่อยและสึกหรอสูง อีกทั้งเศษอะลูมิเนียมมีมูลค่าการนำกลับใช้ที่เป็นที่ยอมรับ
สามแนวทางอโลหะและที่มาของคุณค่า
กัดแผ่นวัสดุติดกาวประกอบ
ตัด PUBOARD หรือ EPBOARD เป็นบล็อกหรือชั้น ติดกาว กัดจุดอ้างอิง แล้วกัดผิว ร่องซีล ช่องสุญญากาศ และฐานยึด แผ่นที่บ่มจากโรงงานแล้วให้พฤติกรรมตัดเฉือนสม่ำเสมอ ต้นฉบับระบุสัมประสิทธิ์การขยายตัวของแผ่นทั่วไปประมาณ 40–55 × 10−6/K จึงต้องควบคุมอุณหภูมิโรงงานและกำหนดค่าความคลาดเคลื่อนจากความร้อนอย่างสมจริง สำหรับฟิกซ์เจอร์เล็กถึงกลาง แรงตัดต่ำช่วยให้แก้ไขเร็ว โดยติดชิ้นซ่อมเฉพาะจุดแล้วกัดใหม่ได้โดยไม่ต้องทำแบบหล่อใหม่ ทุกรอยกาวต้องเปียกทั่ว บ่มสมบูรณ์ และซีล รอยต่อที่เปิดเป็นทางรั่วและเปลี่ยนความยืดหยุ่นเฉพาะจุด
เรซินแม่พิมพ์หล่อแม่นยำ
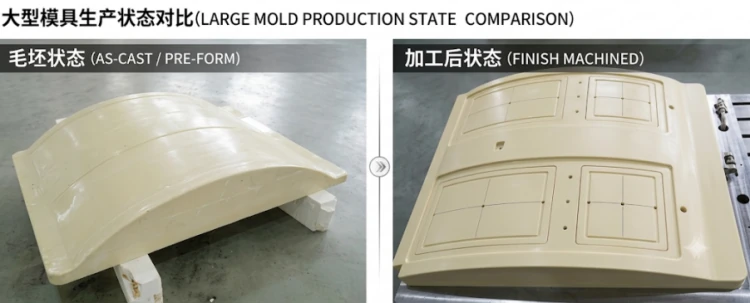
PUCAST หรือ EPCAST หล่อเข้าโพรงตามรูปทรงเพื่อสร้างชิ้นงานตั้งต้นใกล้สำเร็จ แล้วกัดสุดท้ายด้วย CNC การไม่มีรอยต่อทะลุระหว่างแผ่นช่วยจัดการทางอากาศ และชิ้นงานตั้งต้นใกล้ขอบเขตสำเร็จมากกว่าชุดแผ่นซ้อนหนา ความคุ้มค่ามาจากการลดวัสดุที่ตัดออกและลดงานกัดโลหะ ไม่ใช่เติมฟิกซ์เจอร์ใหญ่ด้วยเรซินหนาเกินจำเป็น ฟิกซ์เจอร์ทั้งชุดควรจับคู่ตัวทำงานเนื้อเดียวที่กัดได้กับฐานโลหะ บล็อกยึด หรือโครงหลังที่รับแรงยกและติดตั้ง
เจลโค้ต เพสต์ที่มีสารเติมแต่งแก้ว และชั้นคอมโพสิตรองรับ
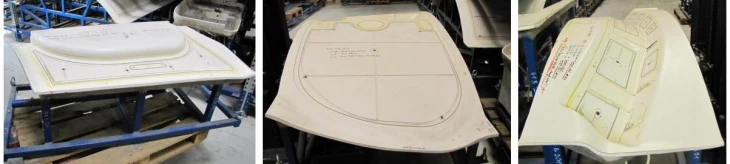
หากมีต้นแบบหลักที่ผ่านการทวนสอบแล้ว สามารถถอดผิวทำงานเจลโค้ตบางและรองรับด้วยเพสต์ที่มีสารเติมแต่งแก้ว หรือโครงใยแก้วหรือคาร์บอนไฟเบอร์กับอีพ็อกซีได้ เหมาะเมื่อสร้างหลายฟิกซ์เจอร์จากต้นแบบเดียว เพราะลดวัสดุที่กัดออกและรักษาน้ำหนักต่ำ หากทำเพียงชิ้นเดียว ต้นทุนสร้างและทวนสอบต้นแบบอาจทำให้ข้อดีนี้หายไป ระยะชดเชยต้องรวมความหนาชิ้นงานหลังบ่มตามแบบ การคืนรูป และจุดอ้างอิงเมื่อติดตั้ง
EPMOLD LP70 มีค่า CTE ที่รายงาน 25 × 10⁻⁶/K สำหรับตัวอย่างมาตรฐานที่บ่มหลังที่ 60°C นาน 16 ชั่วโมง และทดสอบช่วง 20 ถึง 50°C โครงสร้างสามารถใช้ชั้นรูปทรง LP70 เนื้อเดียวที่กัดได้พร้อมระยะเผื่อ รองด้วยคาร์บอนไฟเบอร์และอีพ็อกซีอินฟิวชันสุญญากาศแบบสมมาตรและสมดุล แกนแซนด์วิชหรือครีบช่วยเพิ่มความแข็งแกร่งต่อการดัดและบิด ตรวจรูปทรงหลังถอด บ่มหลัง และติดตั้ง แล้วตัดสินความจำเป็นกัดผิวสุดท้ายจากระยะเผื่อและค่าความคลาดเคลื่อนยอมรับ ร่องซีล ช่อง และจุดเชื่อมต่อที่ประกอบซ้ำต้องมีชั้นเฉพาะจุดที่กัดได้หรือชิ้นส่วนฝัง พร้อมคืนความแน่นสุญญากาศ โครงสร้างนี้ไม่ได้รับประกันความแม่นยำ 0.10 mm ด้วยตัวมันเอง
ใช้การคำนวณเผื่อความคลาดเคลื่อนจากความร้อน ไม่ใช่คำโฆษณาวัสดุ
สำหรับความยาวห้าเมตรที่เป็นเนื้อเดียวและขยายตัวได้อิสระ ประเมินเบื้องต้นด้วย ΔL = αLΔT ค่าด้านล่างเป็นเพียงการขยายตัวตามทฤษฎี ไม่ใช่ความผิดพลาดรูปทรงเมื่อติดตั้ง
| วัสดุหรือโครงสร้าง | สัมประสิทธิ์การขยายตัวทั่วไป (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| อะลูมิเนียม/อะลูมิเนียมหล่อทั่วไป (ขึ้นอยู่กับเกรด) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70 ตัวอย่างทดสอบที่บ่มหลังแล้ว | 25 | 0.13 mm | 0.63 mm |
| แผ่นวัสดุหรือเรซินหล่อแม่พิมพ์ทั่วไป (ขึ้นอยู่กับเกรด) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| แผงคาร์บอนไฟเบอร์ที่ออกแบบไว้ ตามทิศทางในระนาบ | 0–5 | 0–0.03 mm | 0–0.13 mm |
อุณหภูมิสม่ำเสมอเปลี่ยนขนาดรวมเป็นหลัก ส่วนความต่างอุณหภูมิและ CTE ที่ไม่ตรงกันระหว่างชั้นทำงาน กาว ชั้นรองคอมโพสิต ฐานโลหะ จุดรองรับ และแรงจากซีล มีแนวโน้มทำให้โก่งเฉพาะจุดมากกว่า กำหนดความต่างอุณหภูมิที่ยอมได้จากความยาวฟิกซ์เจอร์ แผนจุดอ้างอิง และค่าความคลาดเคลื่อนรวม แล้วให้การกัด ใช้งาน และตรวจอยู่ที่อุณหภูมิอ้างอิงเดียวกัน
การทวนสอบและการเลือก
- ตรวจรูปทรงผิวทำงานเทียบกับจุดอ้างอิงฐาน แล้ววัดเวลาสร้างสุญญากาศแต่ละโซนและความดันที่เพิ่มหลังแยกแหล่งสุญญากาศ
- ติดตั้งชิ้นงานตัวแทนเพื่อตรวจความพอดี การกดซีล และผลการกัดครั้งแรก
- สำหรับฟิกซ์เจอร์คอมโพสิตถอดรูป ให้บันทึกรูปทรงหลังบ่มเริ่มต้น ถอดแบบ บ่มหลัง ติดตั้ง และรอบอุณหภูมิที่ควบคุม
เลือกแผ่นติดกาวสำหรับฟิกซ์เจอร์เล็กถึงกลางที่เปลี่ยนบ่อยและควบคุมอุณหภูมิได้ เลือกหล่อแม่นยำเมื่อชิ้นงานตั้งต้นใหญ่ไร้รอยต่อใกล้รูปสำเร็จช่วยลดงานกัดและฐานรับโหลดได้ เลือกเปลือกเจลโค้ตกับคอมโพสิตเมื่อใช้ต้นแบบที่ทวนสอบแล้วซ้ำหลายฟิกซ์เจอร์ และออกแบบชั้นรองกับจุดเชื่อมต่อสมมาตร คงอะลูมิเนียมหล่อเมื่อจำนวนรอบสูง การสึกหรอ เกลียว และการบำรุงรักษาที่คุ้นเคยสำคัญกว่าประโยชน์ด้านเวลาหรือน้ำหนักของอโลหะ ทุกกรณีให้เปรียบเทียบปริมาตรจริง ประสิทธิภาพการใช้วัสดุ งานกัด ซีล ยก แก้ไข ซ่อม และปรับแบบ แนวทางอโลหะจะคุ้มเมื่อยอดรวมต่ำกว่าภายใต้เกณฑ์ยอมรับเดียวกัน