
แม่พิมพ์คอมโพสิต
สี่แนวทางสร้างต้นแบบหลักสำหรับแม่พิมพ์คอมโพสิต
สี่วิธีสร้างต้นแบบหลักสำหรับแม่พิมพ์คอมโพสิต: เปรียบเทียบโครงสร้างหลายชั้นน้ำหนักเบา ชิ้นงานตั้งต้นเรซินหล่อ โครงเหล็ก และแผ่นวัสดุติดกาวประกอบ ตามกระบวนการสร้างแม่พิมพ์จริง
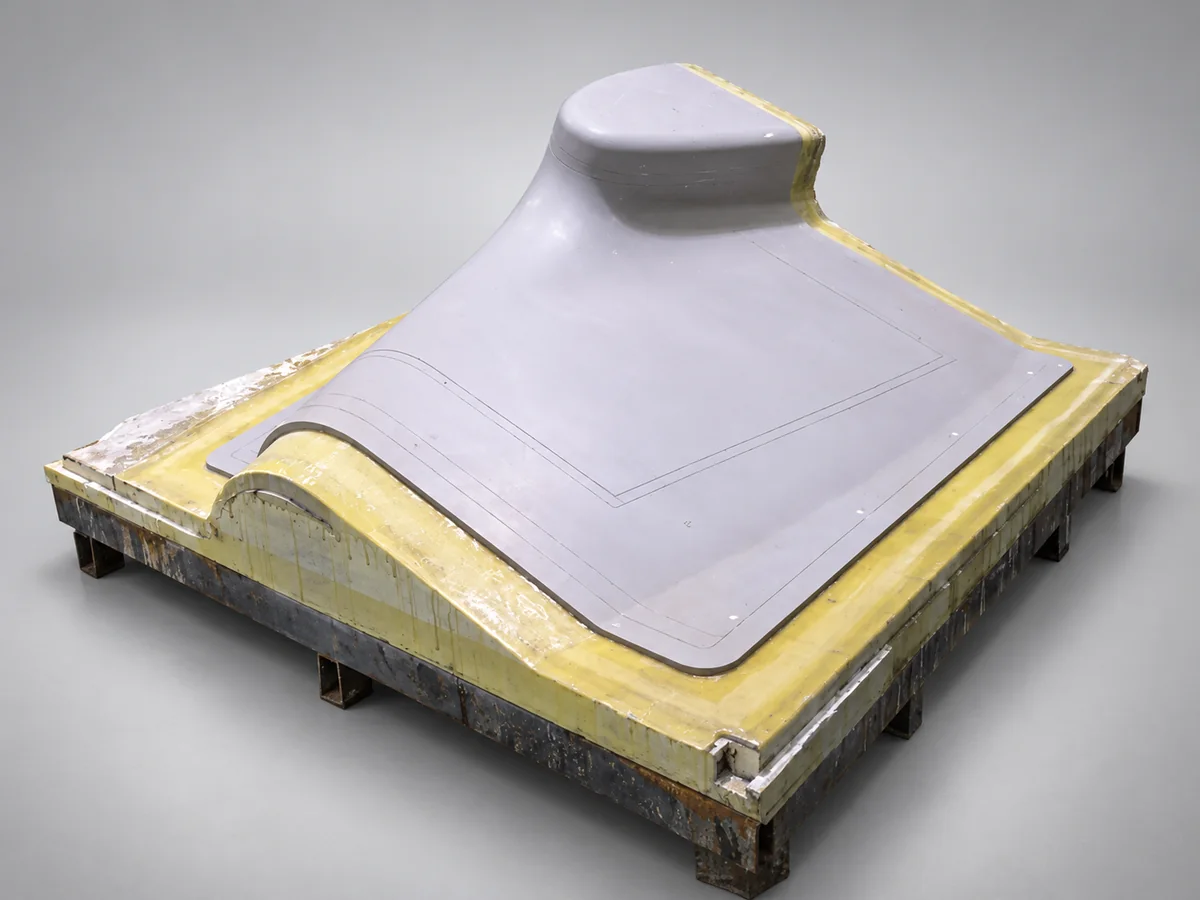
ต้นแบบหลักคือพื้นผิวอ้างอิงที่ใช้ผลิตแม่พิมพ์ รูปทรงและคุณภาพผิวจะถ่ายทอดไปยังแม่พิมพ์ ส่วนเสถียรภาพขนาดเป็นตัวกำหนดความเที่ยงตรงของการถ่ายทอด ต้นแบบหลักมักเป็นแบบนูนหรือแบบบวก แต่คำนี้บอกหน้าที่ ไม่ได้จำกัดรูปทรง
การแยกต้นแบบหลักออกจากแม่พิมพ์ผลิตสำคัญต่อการเลือกวัสดุ แม่พิมพ์ผลิตต้องทนสภาวะผลิตชิ้นงาน ส่วนต้นแบบหลักต้องทนสภาวะสร้างแม่พิมพ์ รอบความร้อนทั้งสองอาจต่างกันมาก โดยเฉพาะเมื่อถอดแม่พิมพ์ออกจากต้นแบบก่อนบ่มหลัง
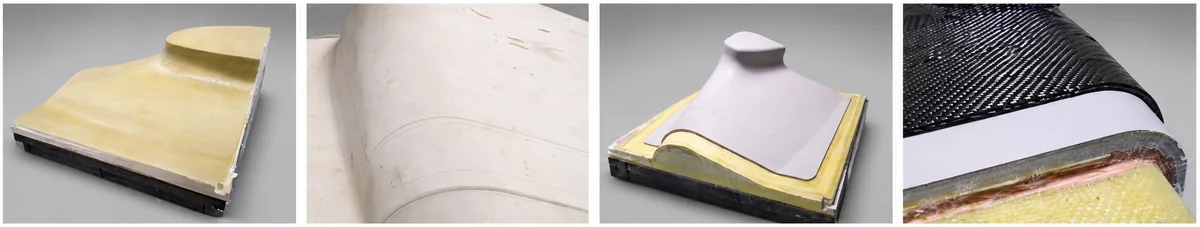
สี่แนวทางสร้างต้นแบบในทางปฏิบัติ
1. โฟมโพลียูรีเทน ใยแก้ว เพสต์ทำแบบจำลอง และเจลโค้ต
แนวทางนี้แยกการสร้างปริมาตรออกจากความแม่นยำ แกนโฟมโพลียูรีเทนน้ำหนักเบาสร้างรูปทรงหลัก ผิวใยแก้วและอีพ็อกซีเป็นเปลือกรองรับ และชั้นเพสต์ทำแบบจำลองที่กัดได้กำหนดผิวสุดท้าย
กัดโฟมโดยเผื่อความหนาชั้นถัดไป วางผิวใยแก้วและอัดแน่นด้วยสุญญากาศเพื่อลดโพรงหากกระบวนการอนุญาต จากนั้นทาไพรเมอร์ที่เข้ากันได้และปาดเพสต์ให้ได้ความหนาที่ต้องการ หลังบ่มและบ่มหลังตามกำหนด กัดเพสต์ด้วย CNC และเก็บผิวด้วยเจลโค้ตแม่พิมพ์ที่เข้ากันได้ บ่ม ขัด และขัดเงาเป็นขั้นสุดท้ายของการเตรียมผิว
โครงสร้างนี้เหมาะกับรูปทรงซับซ้อนที่ต้องกัดวัสดุออกมากหากเริ่มจากชิ้นงานตัน ความสำเร็จขึ้นอยู่กับความเข้ากันได้ของโฟม ลามิเนต เพสต์ ไพรเมอร์ และสารเคลือบ ช่วงเวลาทำงาน ความหนาชั้น และตารางบ่มต้องอ้างอิงระบบที่เลือก ใช้แทนกันระหว่างเกรดไม่ได้ แกนน้ำหนักเบาช่วยด้านการเคลื่อนย้าย แต่ไม่ได้ยืนยันความทนอุณหภูมิหรือเสถียรภาพขนาดของต้นแบบหลักทั้งระบบ
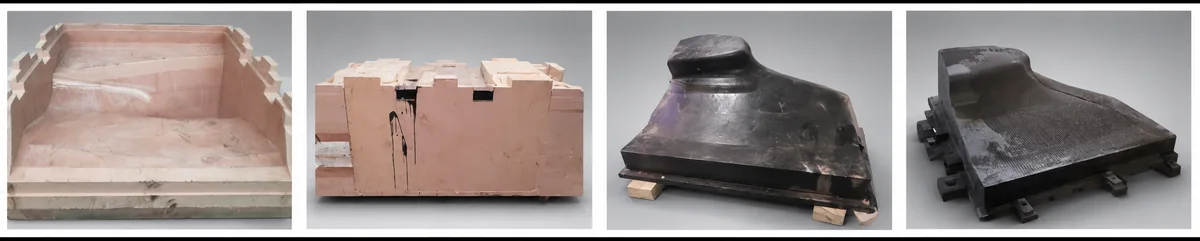
2. ชิ้นงานตั้งต้นเรซินหล่อเป็นเนื้อเดียว
แนวทางนี้หล่อชิ้นงานตั้งต้นที่กัดได้แทนการประกอบแผ่นวัสดุ เตรียมแบบหล่อใช้ครั้งเดียวหรือถอดประกอบได้ ลงสารถอดแบบ แล้วเติมระบบเรซินหล่อโพลียูรีเทนหรืออีพ็อกซีที่เหมาะสม บ่มและบ่มหลังตามกำหนด จากนั้นกัดหยาบและละเอียดเพื่อสร้างผิว จุดอ้างอิง และจุดยึด
ข้อดีหลักคือผิวกัดต่อเนื่องไม่มีรอยต่อแผ่น ความท้าทายหลักคือควบคุมการหล่อ ต้องประเมินความหนาส่วน ปริมาตรเรซิน ความร้อนปฏิกิริยา และการหดตัวร่วมกัน ความลึกหล่อและขั้นตอนเติมเป็นช่วงต้องเป็นไปตามระบบที่เลือก สารเติมแต่ง ชิ้นส่วนฝัง หรือผิวเสริมแรงอาจช่วยในแบบที่ทวนสอบแล้ว แต่ไม่ได้ใช้แทนการควบคุมความร้อนและการบ่มได้ทุกกรณี
ควรตรวจโพรง ความเค้นตกค้าง และการบิดเบี้ยว นอกเหนือจากขนาดหลังการกัด หากความต่อเนื่องของผิวต้นแบบหลักมีคุณค่าสูง งานเพิ่มในการทำแบบหล่อและควบคุมการหล่อก็อาจคุ้มค่า
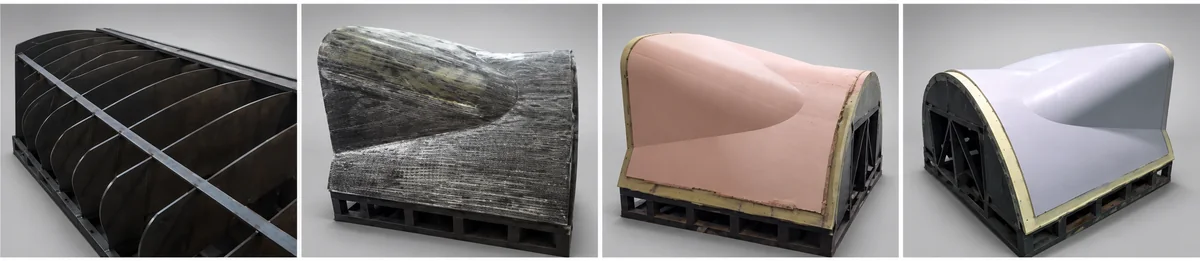
3. โครงเหล็กตามรูปทรงพร้อมผิวใยแก้วและเพสต์ทำแบบจำลอง
ต้นแบบหลักขนาดใหญ่หรือทรงยาวมักได้ประโยชน์จากโครงที่รับแรง ขณะที่ชั้นนอกสร้างผิวทำงาน โครงเหล็กตามรูปทรงโดยประมาณ ผิวใยแก้วและอีพ็อกซีครอบโครง แล้วปาดชั้นเพสต์ที่กัดได้และเก็บผิวด้วยเจลโค้ตที่เข้ากันได้
การสร้างโครง การจัดการความเค้น และการควบคุมจุดอ้างอิงเป็นหัวใจของแนวทางนี้ ควรกำหนดและตรวจพื้นผิวอ้างอิงก่อนพัฒนาผิวทำงาน ตรวจเปลือกและบริเวณเชื่อมต่อ และทดสอบการรั่วเมื่อกระบวนการสร้างแม่พิมพ์ใช้สุญญากาศ
ต้องคำนึงถึงการขยายตัวทางความร้อน เพราะเหล็ก ลามิเนต เพสต์ และสารเคลือบตอบสนองต่ออุณหภูมิต่างกัน รอบปรับสภาพใด ๆ ก่อนกัดสุดท้ายต้องอยู่ในขีดจำกัดของทุกองค์ประกอบและตามตารางวัสดุที่ทวนสอบแล้ว โครงสร้างนี้ลดความจำเป็นใช้ชิ้นงานตันหนักเกินไป แต่เพิ่มรอยเชื่อมต่อที่ต้องมั่นคงและแน่นอากาศตลอดการสร้างแม่พิมพ์
4. กัดต้นแบบหลักจากแผ่นวัสดุติดกาวประกอบ
แผ่นวัสดุโพลียูรีเทนหรืออีพ็อกซีที่บ่มจากโรงงานแล้วเป็นทางตรงในการสร้างชิ้นงานตั้งต้นที่ขนาดคงตัวและกัดได้ ตัดเป็นชั้นหรือบล็อก เตรียมผิวประกบ แล้วติดด้วยกาวโครงสร้างที่เข้ากันได้ ใช้ฟิกซ์เจอร์หรือหมุดกำหนดตำแหน่งรักษาแนวระหว่างบ่ม เมื่อบ่มสมบูรณ์ กัดชุดประกอบด้วย CNC โดยใช้จุดอ้างอิงร่วม
เลือกแผ่นวัสดุตามรอบความร้อนที่ต้นแบบหลักจะสัมผัสจริง อุณหภูมิใช้งานสุดท้ายของแม่พิมพ์ผลิตเป็นข้อมูลออกแบบสำคัญ แต่ไม่จำเป็นต้องเท่ากับอุณหภูมิที่ต้นแบบได้รับ หากระบบอนุญาตให้บ่มเริ่มต้นบนต้นแบบและบ่มหลังเมื่อถอดแล้ว ให้ประเมินสองขั้นแยกกันและยืนยันว่าแม่พิมพ์ได้รับการรองรับอย่างเหมาะสมระหว่างบ่มหลัง ความหนาแน่นเพียงอย่างเดียวไม่ใช่เกณฑ์เลือก อุณหภูมิโก่งตัวภายใต้โหลด (HDT) อุณหภูมิเปลี่ยนสถานะแก้ว (Tg) สัมประสิทธิ์การขยายตัวเชิงความร้อน (CTE) และอุณหภูมิใช้งานที่อนุญาตเป็นคนละคุณสมบัติ ต้องอ่านพร้อมเงื่อนไขทดสอบ
ความแม่นยำเป็นคุณสมบัติของชุดประกอบติดกาวทั้งชุด ไม่ใช่ของแผ่นเพียงอย่างเดียว เลือกกาว การเตรียมผิว และการรองรับให้ตรงกับรอบความร้อน รอให้บ่มสมบูรณ์แล้วตรวจและซีลรอยต่อ ความต่างอุณหภูมิระหว่างกัด ตรวจ และถอดรูปแม่พิมพ์มีผลต่อขนาด ให้ชิ้นงานตั้งต้นปรับอุณหภูมิเท่ากับค่าอ้างอิงที่กำหนด และตรวจรูปทรง การถอดแบบ และความแน่นสุญญากาศตามความจำเป็น
แนวทางนี้เหมาะเมื่อต้องตรวจ ซ่อม หรือแก้แบบ ข้อแลกเปลี่ยนคือควบคุมรอยต่อ การใช้วัสดุ และเวลากัด เปรียบเทียบต้นทุนรวมของแผ่น กาว การกัด การซีล และการแก้ไขภายหลังกับแนวทางอื่น แทนการเปรียบเทียบราคาแผ่นเพียงอย่างเดียว
เปรียบเทียบโครงสร้างทั้งระบบ
สี่แนวทางตอบโจทย์รูปทรง ความแข็งแกร่ง คุณภาพผิว และงานผลิตในสัดส่วนต่างกัน ไม่สามารถเลือกอย่างเชื่อถือได้จากชื่อวัสดุหรือค่าความหนาแน่นเพียงอย่างเดียว
| แนวทางการผลิต | วิธีสร้างผิว | เหตุผลที่ควรพิจารณา | ประเด็นควบคุมสำคัญ |
|---|---|---|---|
| โฟม ใยแก้ว และเพสต์ทำแบบจำลอง | เพสต์ที่กัดแล้วบนแกนน้ำหนักเบาเสริมแรง | รูปทรงซับซ้อน ลดการกัดวัสดุตันออก | ความเข้ากันได้ของชั้น โพรง ความหนาเพสต์ และขีดจำกัดอุณหภูมิ |
| ชิ้นงานตั้งต้นเรซินหล่อเป็นเนื้อเดียว | กัดชิ้นหล่อเนื้อเดียวที่บ่มแล้ว | ผิวที่ไม่มีรอยต่อแผ่น | ความร้อนปฏิกิริยา การหดตัว การบ่ม โพรง และการออกแบบแบบหล่อ |
| โครงเหล็ก ผิวใยแก้ว และเพสต์ | ชั้นนอกที่กัดแล้วบนโครงรับแรง | รูปทรงใหญ่หรือยาวเรียว | ความมั่นคงของโครง จุดอ้างอิง การขยายตัวที่ต่างกัน และรอยเชื่อมต่อแน่นอากาศ |
| แผ่นวัสดุทำแบบจำลองติดกาวประกอบ | กัดชิ้นงานตั้งต้นติดกาวจากแผ่นที่บ่มในโรงงานแล้ว | กัดด้วย CNC ได้สะดวก รองรับการตรวจ ซ่อม และแก้แบบ | ความเข้ากันได้ของกาว คุณภาพรอยต่อ อุณหภูมิอ้างอิง และการใช้วัสดุ |
เริ่มจากกระบวนการสร้างแม่พิมพ์
ก่อนเลือกแนวทาง ให้กำหนดรอบความร้อนจริงของต้นแบบ จำนวนแม่พิมพ์ที่จะถอดรูป คุณภาพผิว ข้อกำหนดสุญญากาศ การเคลื่อนย้าย และพื้นที่ทำงาน CNC ที่มี กำหนดการรองรับและตรวจต้นแบบ รวมถึงวิธีถอดแม่พิมพ์สำเร็จและบ่มหลัง
ระบบวัสดุที่เหมาะสมเป็นเพียงส่วนหนึ่งของคำตอบ รูปทรงที่เชื่อถือได้ยังขึ้นอยู่กับจุดอ้างอิงที่ดี การบ่มสมบูรณ์ รอยเชื่อมต่อมั่นคง และอุณหภูมิอ้างอิงที่ควบคุม การเปรียบเทียบความต้องการเหล่านี้ทั้งโครงสร้างให้หลักเลือกที่มีประโยชน์กว่าค่าคุณสมบัติเด่นค่าเดียว