
Kompozit kalıplar
EPMOLD MP50: elle uygulanan model pastasıyla ana model üretimi
EPMOLD MP50, önce büyük bir dolu blok işlenmesine gerek kalmadan hassas ve hafif ana modeller ile ara modeller üretmek için kullanılan iki bileşenli epoksi model pastasıdır. Sonuç, tek bir malzeme değerinden çok parti büyüklüğünün, sıcaklığın, katman kalınlığının, kür durumunun ve pastanın altındaki destek yapısının kontrolüne bağlıdır.
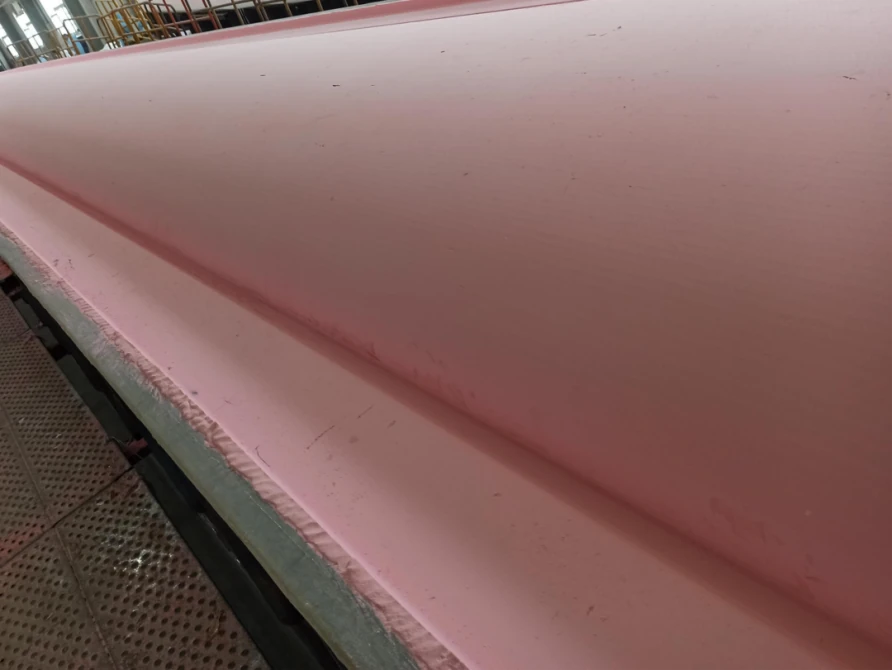
MP50'nin tasarım amacı
MP50, reçine pastası A ile sertleştirici pastası B'nin ağırlıkça 1:1 oranında birleştirilmesiyle hazırlanan, ortam sıcaklığında kürlenen epoksi pastadır. Karışım, büyük veya karmaşık yüzeye yayılabilecek kadar uzun süre plastikliğini korur; ardından beş eksende işlenebilen düşük yoğunluklu bir taslağa dönüşür. Ana model, ara model veya kısa seri kompozit kalıp için uygundur. Pastanın altında köpük, ahşap ya da çelik nervürlü yapı destek sağlar.
Nisan 2026 tarihli MP50 teknik veri sayfasında kürlenmiş yoğunluk 0,45–0,50 g/cm³, Shore D52–60 sertlik ve yaklaşık 45 × 10⁻⁶ K⁻¹ ısıl genleşme katsayısı verilir. DSC ile ölçülen Tg, 25°C'de yedi gün sonra 50°C'nin; 25°C'de 24 saatin ardından 40°C'de 16 saat sonra 60°C'nin üzerindedir. Bu değerler belirtilen numuneleri ve kür geçmişlerini tanımlar; MP50'yi yüksek sıcaklık üretim kalıbı malzemesi yapmaz.
| Referans parametre | Referans proses koşulları | Prosese etkisi |
|---|---|---|
| Karışım oranı | A:B = ağırlıkça 1:1 | Terazi kullanın; hacim oranları tartmanın yerini tutmaz. |
| Çalışma penceresi | 40–70 dakika; 25°C'de 500 g (Nisan 2026 teknik veri sayfası) | Partileri planlayın ve viskozite yükselmeden malzemeyi kullanın. |
| İşlemeye hazır kür | 25°C'de 16–20 saat (teknik veri sayfası referansı) | Daha kalın kesitler veya daha soğuk ortamlar daha fazla süre ya da kontrollü kür gerektirir. |
| Tek katman sınırı | Uygulanan pasta kalınlığı 50 mm'ye kadar; proses koşullarını doğrulayın | Yetersiz desteği gizlemek veya ısı kontrolünden kaçınmak için kalın kütleler kullanmayın. |
| Kaplama ön koşulu | Jelkot uygulamasından önce en az Shore D53 | Ana model jelkotu uygulamadan önce kür ve yüzey durumunu doğrulayın. |
Proses sırası
1. Kiti açmadan önce tabanı tasarlayın
Nihai yüzey, işleme payı, referans stratejisi, kaldırma noktaları ve beklenen kür sıcaklığıyla başlayın. Yaklaşık geometriyi izleyen rijit ve temiz bir alt yapı hazırlayın. Köpük veya ahşap taslak pasta hacmini azaltabilir; çok büyük şekillerde çelik nervürlü çerçeve yararlıdır. Yapışmanın belirsiz olduğu durumlarda hazırlanmış tabana ince, uyumlu bir epoksi astar uygulayın. Pasta bastırılırken veya taslak işlenirken taban esnememelidir.
2. Sıcaklığı dengeleyin, tartın ve karıştırın
Karıştırmadan önce iki bileşenin de sıcaklığını eşit biçimde dengeleyin. Soğuk pasta zor karışır; aşırı sıcaklık ise çalışma süresini kısaltır. A ve B'yi 1:1 oranında tartın. Küçük miktarları katlayıp bastırarak elle karıştırın; büyük partilerde uygun ekipman kullanın. Kabın duvar ve köşelerindeki malzemeyi sıyırın. İş talimatı, görünür renk farkı kaybolduktan sonra 3–5 dakika daha karıştırma ister: rengin eşit görünmesi tek başına tam karışmayı kanıtlamaz.
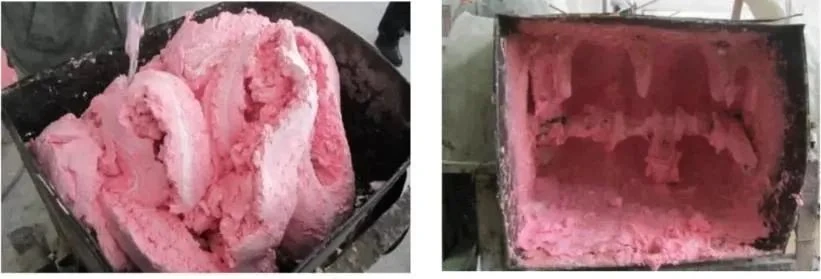
3. İşe uygun bir kap ömrü kontrolü yapın
Nisan 2026 teknik veri sayfası, 25°C'de 500 g karışım için 40–70 dakika verir; iş talimatı kendi belirttiği testte yaklaşık 60 dakika bildirir. Gerçek parti kütlesi, kap ve sıcaklıkla çalışma penceresini doğrulayın. Daha sıcak malzeme, büyük partiler ve kalın yığınlar daha fazla reaksiyon ısısı tutarak süreyi kısaltır. Uygulama kılavuzunun önerdiği gibi malzemeyi, gözlenen çalışma süresinin yaklaşık ilk üçte ikisi içinde yerleştirmeyi planlayın.
4. Sıkıştırılmış katmanlar hâlinde uygulayın
Pastayı temiz bir tabla üzerinde ince levhalara bastırın, her levhayı tabana aktarın ve sağlam, üst üste binen hareketlerle sıkıştırın. Küçük parçalı, çok katmanlı yöntem havayı çıkarmayı ve bileşik eğrilikleri izlemeyi kolaylaştırır. Komşu parçalar tamamen birleşene kadar her ek yerini yoğurun; görünen dikişler daha sonra işleme ve yüzey bitirme sorunlarına dönüşür. Pastanın tiksotropisi dik yüzeyde kalmasına yeterlidir; proses referansı, doğru uygulamada toplam yaklaşık 10–50 mm birikimde sarkma olmadığını bildirir. Sıcak ve ayrı bir yığın bırakmak yerine kalın bölgeleri yayın ve altlarında kesintisiz destek sağlayın.
5. Kürleyin, ardından işleyin
Teknik veri sayfası, 25°C'de frezeleme öncesi 16–20 saat belirtir. Bu bir referans koşuldur; her kalınlık veya atölye sıcaklığı için geçerli bir takvim değildir. Soğuk koşullarda iş talimatı 35–80°C aralığında kontrollü ısıtma tarif eder; sıcaklık ve süreyi tüm destek-pasta yapısı için seçin. İşlemeden önce kür, sertlik, boşluklar, birleşimler ve deformasyonu kontrol edin, ardından CNC finiş için ortak referanslar belirleyin.
6. Yalnızca doğru hazırlanmış ana modeli kaplayın
Pürüzsüz ve yüksek parlaklıkta bir ana model gerektiğinde finiş işleme ve hafif yüzey aşındırma yapın, ardından tüm toz ve nemi uzaklaştırın. Pastanın belirtilen sertliğe ulaşmasını bekleyin; uygulama kılavuzu kolay zımparalanan epoksi jelkot püskürtmeden önce Shore D53'ün üzerinde sertlik ister. Yaklaşık 20–30 °C'de temiz ve kuru bir alanda püskürtün. Yüksek nem, ıslak yüzeyler veya yaklaşık 35 °C'nin üzerindeki sıcaklık jelkot yapışmasını azaltabilir ya da solvent uçuşunu ve kürü aşırı hızlandırabilir. Bu adım ana model veya model yüzeyi içindir; tek başına MP50 sistemini yüksek sıcaklıklı nihai kalıba uygun hâle getirmez.
Yapıyı sektöre uyarlayın
- Rüzgâr türbini kanatları: Cam elyaf kabuk ve MP50 yüzey içeren çelik nervürlü veya köpük iskelet, uzun ve dikişsiz bir kanat ana modeli oluşturabilir. Kontrollü bölümler hâlinde çalışın ve üretim kalıbını yapmadan önce tüm uzunluk boyunca referansları doğrulayın; büyük hacimler yine de ekzoterm ve deformasyon kontrolü gerektirir.
- Otomotiv: Pasta, konsept araç gövde ana modelleri ve tek parça ya da çok kısa seri karbon elyaf paneller için uygundur. Birleştirilmiş levhaların yerine kolay işlenen ve revize edilen kesintisiz bir yüzey sağlar. Tekrarlanan sıcak kürler veya yüksek hacimli üretim, yeterliliği doğrulanmış daha yüksek sıcaklık dayanımlı kalıp gerektirir.
- Havacılık ve uzay: MP50, prototipler, karmaşık yüzeyli ana modeller ve ara kalıplar için uygundur. Daha sonra katmanlanıp son kür uygulanacak karbon elyaf kalıbın geometrisini oluşturabilir. Üretim kür çevriminden önce ana modelin kür geçmişini, boyutsal kararlılığını, ısıl maruziyetini ve nihai kalıbın yeterlilik doğrulamasını kaydedin.
Pratik seçim kuralı
Düşük kütle, elle oluşturulan geometri, hızlı işleme ve oda sıcaklığında ya da düşük sıcaklıkta kullanım belirleyiciyse MP50'yi seçin. Nihai kalıp, yüksek sıcaklıkta kompozit kürüne tekrar tekrar dayanacaksa farklı bir kalıp sistemi seçin. Partiyi kontrol edin, gerçek kütle ve sıcaklıkta çalışma penceresini test edin, kaplamadan önce kürü doğrulayın ve tüm taban–pasta–yüzey yapısını tek bir sistem olarak yeterlilik değerlendirmesine alın.