
Vakum kalıp ve fikstürleri
Vakumlu kenar kesme fikstürleri için malzeme seçimi
Vakumlu frezeleme fikstürü parçayı desteklemeli, sızdırmazlığı korumalı ve tekrarlanabilir işleme referansı sağlamalıdır. Döküm alüminyum yararlı bir temel karşılaştırmadır; ancak toplam maliyet ve ısıl davranış çalışma çevrimine uygunsa üç metal dışı yöntem daha iyi olabilir.
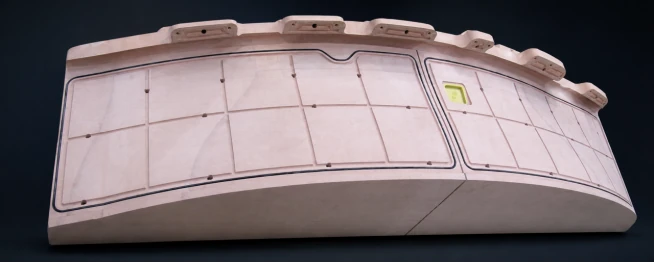
Vakumlu frezeleme veya kenar kesme fikstürü, yalnızca şekillendirilmiş bir plaka değil, yapısal ve sızdırmazlık sağlayan bir sistemdir. Yüzeyi parçayı destekler, kanallar ve portlar vakumu tutar, tabanı ise işleme ve kontrol için tekrarlanabilir konum oluşturur. Döküm alüminyum, rijitliği, arayüzleri ve ısıl tepkisi bilindiği için referans olarak kalır. Yapıştırılmış model levhası, hassas döküm reçinesi ve yeterliliği doğrulanmış ana modelden kopyalanmış jelkot/kompozit kabuk da kullanılabilir. Doğru karşılaştırma, gerekli hassasiyet, sıcaklık ve çalışma çevrimindeki toplam risk ve maliyettir.
Döküm alüminyumun güçlü yönleri
Yaygın alüminyum alaşımları ve döküm sınıfları için oda sıcaklığındaki ısıl genleşme katsayısı yaklaşık 23–27 × 10−6/K'dir; proje için gerçek alaşımı ve sıcaklık aralığını doğrulayın. Alüminyum ısıyı hızlı iletir; döküm, gerilim giderme ve CNC finişten sonra güvenilir dişler ve arayüzlere sahip homojen, rijit bir gövde sağlar. Bu özellikler sık kullanım, aşınma ve çok sayıda bağlantısı olan fikstürlere uygundur.
Ancak yöntem basit değildir. Genellikle model veya döküm kalıbı, döküm, kontrol, kararlılık kazanma ve kapsamlı işleme içerir. Gözeneklilik vakum kaçak yoluna dönüşebilir ve emdirme veya sızdırmazlık gerektirebilir. Model, makine süresi, takımlar, kaldırma ve sonraki değişiklikler maliyet ekler. Fikstür sık kullanılıyor ve yoğun aşınıyorsa bu yatırım mantıklı olabilir; hurda alüminyumun da yerleşik geri kazanım değeri vardır.
Üç metal dışı yöntem ve avantajlarının kaynağı
Yapıştırılmış model levhalarının işlenmesi
PUBOARD veya EPBOARD blok ya da katmanlara kesilir, yapıştırılır, referansları işlenir; ardından yüzey, conta kanalları, vakum portları ve montaj referansları frezelenir. Fabrikada kürlenmiş levha tutarlı işleme davranışı sağlar. Kaynakta yaygın levhaların ısıl genleşme katsayısı yaklaşık 40–55 × 10−6/K olarak verilir; bu nedenle kontrollü sıcaklıktaki atölye ve gerçekçi bir ısıl hata bütçesi gerekir. Küçük ve orta fikstürlerde düşük kesme direnci hızlı değişikliği sağlar: yeni döküm modeli yapmadan yerel onarım yapıştırılıp yeniden işlenebilir. Her yapıştırma hattı tamamen ıslatılmalı, kürlenmeli ve sızdırmaz olmalıdır; açık bırakılan birleşim olası kaçak ve yerel esneklik değişimidir.
Hassas döküm kalıp reçinesi
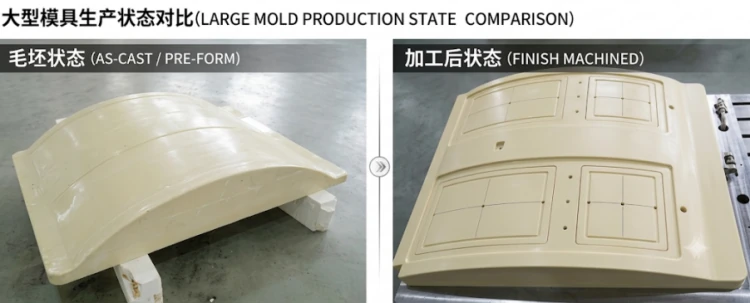
PUCAST veya EPCAST, şekillendirilmiş boşluğa dökülerek nihai şekle yakın taslak oluşturulur ve son CNC işlemesi yapılır. Levhayı boydan boya geçen birleşimlerin olmaması hava yollarını basitleştirir; taslak, kalın plaka yığınından çok daha yakın bir nihai dış forma sahip olabilir. Ekonomik fayda daha az talaş kaldırma ve daha az metal işlemeden gelir; büyük fikstürü gereksiz kalın bir reçine bloğuyla doldurmaktan değil. Tüm fikstür, kesintisiz ve işlenebilir çalışma gövdesini kaldırma ve montaj yüklerini taşıyan metal taban, montaj blokları veya arka çerçeveyle birleştirmelidir.
Jelkot, cam dolgulu pasta ve kompozit destek
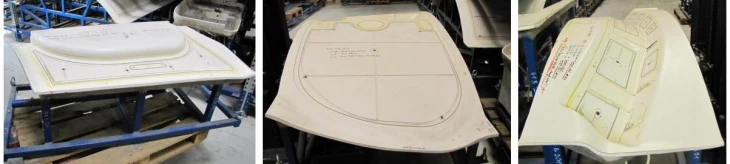
Yeterliliği doğrulanmış ana model zaten varsa ince jelkot çalışma yüzeyi kopyalanabilir ve cam dolgulu pasta ya da cam/karbon elyaf–epoksi yapıyla desteklenebilir. Bir ana modelden birden fazla fikstür gerektiğinde caziptir: kopyalama talaş kaldırmayı azaltır ve yapıyı hafif tutar. Tek fikstürde ana modelin yapım ve yeterlilik maliyeti avantajı silebilir. Geometrik ofset; parçanın nominal kürlenmiş kalınlığını, geri esnemeyi ve kurulu referansı içermelidir.
EPMOLD LP70 için 60°C'de 16 saat son kür uygulanmış ve 20–50°C arasında test edilmiş standart numunelerde 25 × 10⁻⁶/K genleşme katsayısı bildirilir. Yapı; işleme paylı, kesintisiz ve işlenebilir LP70 kontur katmanını, simetrik ve dengeli karbon elyaf/epoksi vakum infüzyon desteğiyle birleştirebilir. Sandviç çekirdekler veya nervürler eğilme ve burulma rijitliğini artırabilir. Ayırma, son kür ve montajdan sonra geometriyi kontrol edin; nihai yüzey işleme ihtiyacını pay ve kabul toleransına göre belirleyin. Conta kanalları, portlar ve tekrar monte edilen arayüzler işlenebilir yerel katman veya insert, ardından vakum bütünlüğünün yeniden sağlanmasını gerektirir. Bu yapı tek başına 0,10 mm hassasiyet garantisi vermez.
Malzeme sloganı değil, ısıl hata bütçesi kullanın
Serbest ve homojen beş metrelik uzunluk için ilk tahmin ΔL = αLΔT'dir. Aşağıdaki değerler yalnızca teorik genleşmedir; kurulu şekil hatası değildir.
| Malzeme veya yapı | Tipik ısıl genleşme katsayısı (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Yaygın alüminyum/döküm alüminyum (sınıfa bağlı) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, son kür uygulanmış test numunesi | 25 | 0.13 mm | 0.63 mm |
| Yaygın model levhası veya döküm kalıp reçinesi (sınıfa bağlı) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Tasarlanmış karbon elyaf kompozit panel, düzlem içi yön | 0–5 | 0–0.03 mm | 0–0.13 mm |
Homojen sıcaklık esas olarak genel boyutu değiştirir. Çalışma katmanı, yapıştırıcı, kompozit destek, metal taban, destek noktaları ve conta reaksiyonuyla ilişkili sıcaklık gradyanları ve genleşme uyumsuzluğu yerel çarpılma oluşturmaya daha yatkındır. İzin verilen sıcaklık farkını fikstür uzunluğu, referans düzeni ve hata bütçesinden belirleyin; işleme, kullanım ve kontrolün aynı referans sıcaklığına ulaşmasını sağlayın.
Yeterlilik doğrulaması ve seçim
- Çalışma yüzeyi geometrisini taban referanslarına göre kontrol edin; ardından her bölgenin tahliye süresini ve vakum kaynağı ayrıldıktan sonraki basınç artışını ölçün.
- Uyumu, conta sıkışmasını ve ilk işleme sonucunu kontrol etmek için temsili parçaları yerleştirin.
- Kopyalanmış kompozit fikstürlerde ilk kür, ayırma, son kür, montaj ve kontrollü sıcaklık çevriminden sonraki geometriyi kaydedin.
Küçük veya orta fikstür sık değişiyor ve sıcaklık kontrol edilebiliyorsa yapıştırılmış levhayı seçin. Daha büyük, birleşimsiz, nihai şekle yakın taslak işlemeyi azaltacaksa ve taban yükleri taşıyabiliyorsa hassas dökümü seçin. Doğrulanmış ana model birden fazla fikstürde kullanılabiliyor ve destek ile arayüzler simetrik tasarlanıyorsa jelkot/kompozit kabuğu seçin. Yüksek çevrim sayısı, aşınma, dişli bağlantılar ve oturmuş bakım; metal dışı yöntemin süre veya ağırlık avantajlarından önemliyse döküm alüminyumu koruyun. Her durumda gerçek malzeme hacmini, verimi, işlemeyi, sızdırmazlığı, kaldırmayı, yeniden işi, onarımı ve değişiklikleri karşılaştırın; metal dışı yöntem ancak aynı kabul ölçütlerinde toplam maliyet daha düşükse yerini hak eder.