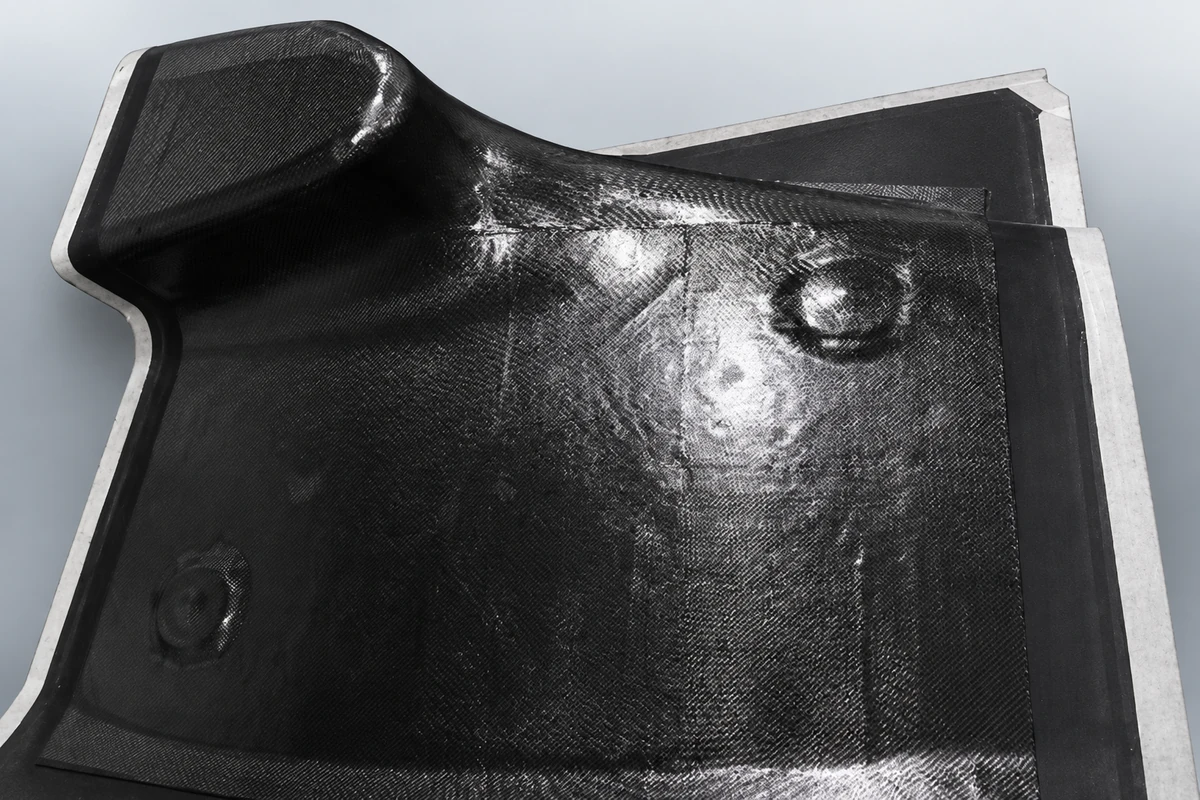
Prepreg kalıp üretimi; reçine, takviye, depolama, serim, vakum veya basınç ve kürün birlikte çalıştığı kontrollü bir sistemdir. EPTEK kalıp prepreglerinde pratik düşük sıcaklıkta ilk kür ile daha zorlu kompozit kalıplar için yüksek sıcaklıklı kür süreçleri ayrı tutulur.
01 / MÜŞTERİ İHTİYACI
Isıyı ve geometriyi kontrol edin
Prepreg kalıp, kür ve sonraki ısıl çevrimler boyunca yüzeyini ve boyutlarını korumalıdır. Tanımlı kür süreci; sıkışma, geri yaylanma, boşluklar ve boyutsal kayma konusundaki belirsizliği azaltır.
02 / SEÇİM MANTIĞI
Kür aralığını seçin
LTP220 ve LTP240'ı projenin kür sıcaklığı, ısıya maruziyeti, kalıp boyutu, basınç yöntemi ve kontrol gereksinimine göre kullanın. Bir ürüne ait Tg veya kullanım iddiasını diğerine aktarmayın.
03 / PROSES KONTROL NOKTALARI
Depolamayı proses verisi olarak ele alın
Depolama, koşullandırma, serim, ara sıkıştırma, vakum sızdırmazlığı, torbalama, kür, son kür, kesim ve yüzey kontrolünü kaydedin. Gerçek laminat kalınlığını ve kür geçmişini kalıp kaydıyla birlikte saklayın.
04 / KALIPTAN AYIRMA KONTROLÜ
Tüm katman sistemini doğrulayın
Prepreg, jelkot veya yüzey filmi, destek yapısı, ayırıcı sistem ve onarım yöntemi birlikte denenmelidir. Kür ve kullanım sınırlarında bağlantılı teknik veri föyü esas alınır.