
Kompozit kalıplar
Yüksek sıcaklık kompozit kalıplara ulaşan iki düşük sıcaklık yöntemi
Düşük sıcaklıkta kürlenen kalıp prepregi ve ortam sıcaklığında kürlenen vakum infüzyon reçinesi, yüksek sıcaklıklı karbon elyaf kalıplar için iki yöntem sunar. Belirtilen son kür sonrasında seçili EPTEK sistemleri, DMA ile yaklaşık 240 °C cam geçiş sıcaklığına (Tg) ulaşabilir ve 180–190 °C otoklav proseslerinin kalıp gereksinimlerini karşılayabilir.
Daha düşük ilk kür sıcaklığı ana model seçeneklerini artırır
Üretim kalıbının kullanım sıcaklığını, onu yapmak için kullanılan ana modele uygulamak zorunlu değildir. Laminat önce daha düşük sıcaklıkta şeklini ve taşınabilir dayanımını kazanabilir; ardından ayrılır, desteklenir ve nihai ısı dayanımını geliştirmek için son kür uygulanır. Böylece iki üretim gereksinimi ayrılır: kalıp yapımı sırasında ana modeli korumak ve bitmiş kalıbı sıcak parça üretim çevrimlerine hazırlamak.
Yöntem 1: düşük sıcaklık kalıp prepregi
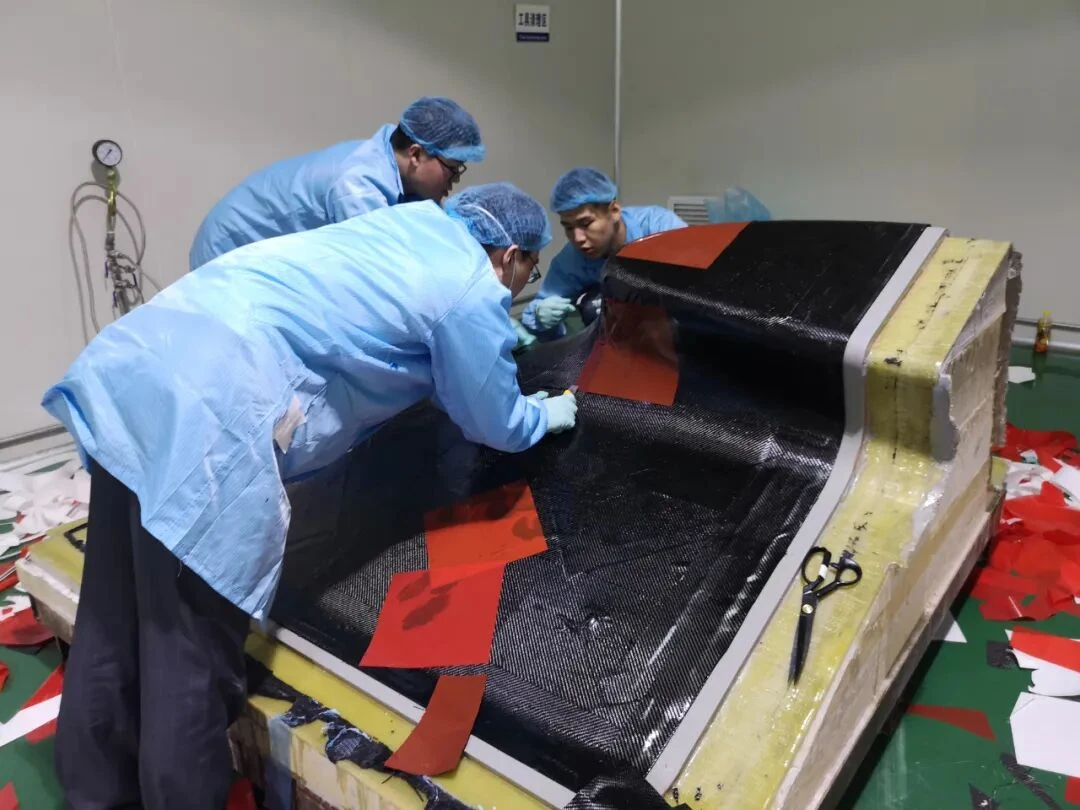
LTP kalıp prepregi yöntemi, reçinesi önceden emdirilmiş karbon elyaf takviyesi kullanır. Katmanlar hazırlanmış ve ayırıcı uygulanmış ana modele yerleştirilir; elyaf yönleri, ek yerleri, yerel takviyeler ve arka destek yapısı bir bütün olarak planlanır. İlgili sistem için genellikle yaklaşık 60 °C olan belirtilmiş düşük sıcaklık ilk kürü, laminatı sıkıştırır ve sabitler. Taşıma ve ayırma ölçütleri sağlandığında kalıp çıkarılıp aşamalı son kür için desteklenebilir. Depolama dışında geçen süreyi, ara vakum sıkıştırmasını, torba bütünlüğünü ve gerçek laminat sıcaklığını kontrol edin; düşük ilk kür sıcaklığı sıkıştırma gereksinimlerini ortadan kaldırmaz.
Yöntem 2: ortam sıcaklığında kürlenen vakum infüzyon reçinesi
İkinci yöntem, kuru karbon elyaf takviyesini ana modele yerleştirir ve uygun sıvı kalıp reçinesini vakumla takviyeden geçirir. Ortam sıcaklığındaki ilk kür, ana modelin ısıtılmış ilk çevrime maruz kalmasını önler. Takviyenin reçine jelleşmeden önce dolması için akış yolları, viskozite, çalışma süresi, geçirgenlik, besleme noktaları ve hava tahliyeleri birlikte değerlendirilmelidir. Tam emdirme ve belirtilen ilk kürden sonra kalıp ayrılır, desteklenir ve son kür uygulanır. Bu yöntem ilk kalıbı otoklav olmadan üretebilir; nihai yüksek sıcaklık durumuna ulaşmak için uygun son kür ısıtma ekipmanı yine gereklidir.

Yaklaşık 240 °C DMA Tg ile 180–190 °C kullanım arasındaki ilişki
Seçili yüksek sıcaklık EPTEK sistemlerinde her iki yöntem de öngörülen son kürden sonra yaklaşık 240 °C DMA Tg'ye ulaşabilir. Amaç, otoklavda 180–190 °C'de kürlenen kompozit parçalar için kalıp sağlamaktır. Tg reçinenin geçiş davranışını tanımlar; tüm kalıbın çalışma şartnamesinin yerine geçmez. Sonuçları karşılaştırırken DMA yöntemini ve geçiş ölçütünü, kür geçmişini ve numune koşullarını kaydedin. Basınç, rijitlik, vakum sızdırmazlığı, boyutsal kararlılık ve tekrarlanan ısıl çevrimler de üretim koşullarına uymalıdır.
Yöntemi atölye ve geometriye göre seçin
Prepreg, reçine ve elyafı kontrol edilmiş bir başlangıç malzemesi sunar; ancak depolama, depolama dışı süre yönetimi ve uygun sıkıştırma gerektirir. İnfüzyon, kuru elyaf yerleşimine ve ortam sıcaklığında ilk küre olanak tanırken akış planlamasına ve tam ıslanmaya daha fazla önem verir. Her iki yöntemin ticari avantajı, ana modeli nihai kalıbın tam kullanım sıcaklığına göre yapmak yerine uygun, daha düşük sıcaklıklı bir ana model kullanabilmektir. Malzeme tüketimini, işçiliği, ekipmanı, boyutu, onarım ihtiyaçlarını ve üretim programını karşılaştırın.
Son kür, ilk şekli üretim kalıbına dönüştürür
Üretime başlamadan önce ayırma noktasını, destek düzenini ve aşamalı ısıtmayı planlayın. Ürüne özgü sıcaklık artış ve bekletme programına uyun; özellikle kalın bölgeler ve bağlantılar olmak üzere tüm kalıptaki sıcaklıkları izleyin. Son kür ve kontrollü soğutmadan sonra çalışma yüzeyini, referansları ve vakum sızdırmazlığını doğrulayın; ardından temsili üretim çevrimindeki boyutsal davranışı değerlendirin. Tüm destek yapısı bu değerlendirmeye dâhil edilmelidir.
İki proses, aynı yüksek sıcaklık hedefi
Bunlar düşük sıcaklıklı bir kalıbın iki adı değil, iki ayrı üretim seçeneğidir. Biri kalıp prepregiyle, diğeri kuru takviye ve sıvı infüzyon reçinesiyle başlar. İkisi de yönetilebilir bir ilk kürün ardından son kür uygulayarak yüksek sıcaklık kompozit kalıp üretir. Gerçek 180–190 °C otoklav uygulamasına uygun güncel malzeme sınıfını ve proses programını seçin.