
Застосування / Оснастка EPTEK

Оснастка для викладання вуглепластику

Оснастку для викладання вуглепластику виготовляють двома типовими способами: високотехнологічним препреговим способом із застосуванням автоклава, початковим відвердінням за низької температури, високотемпературним довідвердінням і роботою за високих температур; або економічнішою вакуумною інфузією, яку обирають відповідно до робочої температури та виробничого навантаження.

Поверхня оснастки для викладання вуглепластику
EPTEK / ЕКСПЕРТИЗА В ОСНАСТЦІОснастка для викладання вуглепластику

Два типові технологічні підходи

Спочатку оберіть спосіб відвердіння, потім марку матеріалу.

Конструкцію форми, вуглецеве армування, смоляну систему, вакуумний або баричний процес і довідвердіння необхідно проєктувати як єдину систему оснастки. Робоча температура готової форми — лише одна зі складових цього рішення.

01 / ВИСОКОТЕХНОЛОГІЧНИЙ СПОСІБ

Викладання препрегу та формування в автоклаві

Препрег для оснастки викладають із контрольованими умовами зберігання, підготовки, проміжного вакуумного ущільнення та вакуумного пакування, після чого відверджують в автоклаві. Типова послідовність — початкове відвердіння за низької температури, високотемпературне довідвердіння та робота готової вуглепластикової форми за високих температур.

LTP220 і LTP240 — типові препреги EPTEK для цього способу виготовлення оснастки. LTP240 — версія з високотемпературним відвердінням; схема викладання, відвердіння й довідвердіння має відповідати чинному технічному паспорту та технологічним вимогам проєкту.

02 / ЕКОНОМІЧНІШИЙ СПОСІБ

Виготовлення форми вакуумною інфузією

Вуглепластикову форму також можна виготовити вакуумною інфузією, якщо перевагу надають економічнішому способу з рідкою смолою. Сухе армування, герметичність вакууму, просочення волокон, товщина ламінату, екзотермічна реакція та довідвердіння визначають кінцеві розміри й повторюваність.

Для вуглепластикової форми з робочою температурою близько 180°Cпроєкт може передбачати застосування EPMOLD220LV відповідно до рекомендацій EPTEK. Для форми з робочою температурою близько 120°C, EPMOLD170LV — типовий вибір рідкої смоли для нижчих температур. Для конкретного проєкту перевірте чинний затверджений технічний паспорт і режим відвердіння.

Підхід до поверхні

Не приховуйте поверхню форми під гелькоутом за замовчуванням.

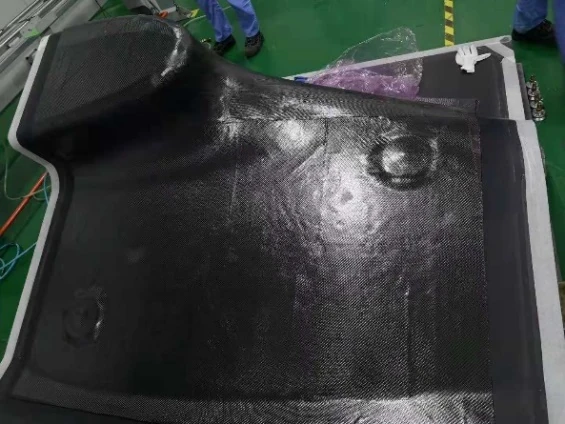
Для вуглепластикових форм EPTEK не рекомендує гелькоут як стандартний поверхневий шар. Відкрита належно оброблена робоча поверхня дозволяє під час виготовлення помітити пори, відбитки армування, локальні дефекти та інші технологічні проблеми. Їх можна усунути й перевірити до введення форми у виробництво. Покриття може приховати ці проблеми й ускладнити надійне виправлення, скорочуючи строк служби оснастки.

ПЕРЕВІРКА

Зберігайте дефекти видимими

Перевіряйте поверхню вуглепластикової форми після відвердіння, довідвердіння, механічної обробки та фінішного оброблення. Позначайте ділянки, що потребують ремонту, замість приховування їх під непрозорим шаром.

РЕМОНТ

Відремонтуйте до нанесення розділювальних матеріалів

Застосуйте відповідний спосіб ремонту оснастки, повторно обробіть місцеву ділянку та перевірте поверхню за майстер-моделлю або контрольною базою перед нанесенням розділювальних матеріалів.

ДОВГОВІЧНІСТЬ

Закладіть довговічність у технологічний процес

За контрольованого ламінату та способу відвердіння відкрита ремонтопридатна поверхня форми сприяє ранньому усуненню дефектів, стабільнішому вийманню виробів і довшому строку служби.

Технічні контрольні точки

Фіксуйте всю історію відвердіння.

Контрольна точкаЧому це важливо
Зберігання та підготовка матеріалуЧас перебування препрегу поза холодним зберіганням, температура й поводження впливають на ущільнення та стабільність відвердіння.
Вакуум або тиск в автоклавіГерметичність пакета, проміжне ущільнення та тиск визначають просочення волокон, контроль порожнин і товщину оснастки.
Відвердіння та довідвердінняДотримуйтеся режиму для конкретної марки та фіксуйте фактичну історію температур до механічної обробки або нанесення розділювальних матеріалів.
Перевірка та ремонт поверхніПеред виробництвом перевірте відкриту робочу поверхню, усуньте дефекти та підтвердьте якість фінішного оброблення.
Термоциклування та кількість виробівДо вибору технології визначте очікувану робочу температуру, термоцикли та кількість виробів.