
Композитна оснастка
Два низькотемпературні шляхи до високотемпературної композитної оснастки
Низькотемпературний препрег для оснастки та смола для вакуумної інфузії з відвердінням за кімнатної температури — два шляхи виготовлення високотемпературних вуглепластикових форм. Після визначеного довідвердіння обрані системи EPTEK можуть досягати температури склування (Tg) за DMA близько 240 °C та відповідати вимогам до оснастки для автоклавних процесів за 180–190 °C.
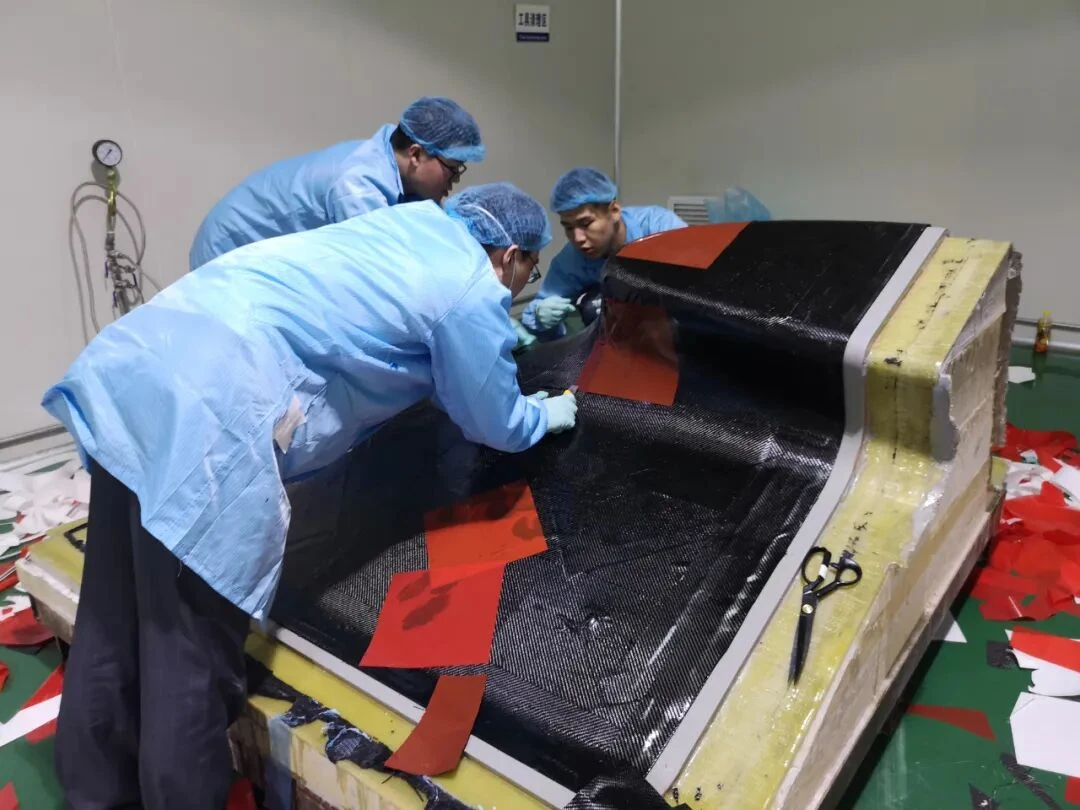
Нижча температура початкового відвердіння розширює вибір майстер-моделі
Майстер-модель для виготовлення виробничої форми не обов'язково має витримувати робочу температуру цієї форми. Ламінат може спершу набути геометрії та міцності для переміщення за нижчої температури, після чого його знімають, установлюють на опору й довідверджують до остаточної теплостійкості. Це розділяє дві виробничі вимоги: збереження майстер-моделі під час виготовлення форми та підготовку готової форми до гарячих циклів виробництва деталей.
Шлях 1: низькотемпературний препрег для оснастки
Технологія LTP використовує вуглецеве армування, яке постачається вже просоченим смолою. Шари укладають на підготовлену майстер-модель із нанесеним розділювальним покриттям, проєктуючи напрямки волокон, стики, місцеве підсилення та опорну конструкцію як єдине ціле. Визначене початкове низькотемпературне відвердіння, зазвичай близько 60 °C для відповідної системи, ущільнює та фіксує ламінат. Коли виконані критерії поводження й розформування, форму можна зняти та встановити на опору для поетапного довідвердіння. Контролюйте час перебування поза зберіганням, проміжне ущільнення, герметичність вакуумного мішка та фактичну температуру ламінату: низька початкова температура не скасовує вимог до ущільнення.
Шлях 2: смола для вакуумної інфузії з відвердінням за кімнатної температури
Другий шлях передбачає укладання сухого вуглецевого армування на майстер-модель та його просочення відповідною рідкою смолою для оснастки під дією вакууму. Початкове відвердіння за кімнатної температури не піддає майстер-модель нагрітому першому циклу. Шляхи потоку, в'язкість, робочий час, проникність, точки подавання та вентиляції розглядають разом, щоб армування заповнилося до гелеутворення. Після повного просочення й визначеного початкового відвердіння форму знімають, підпирають і довідверджують. Початкову форму можна виготовити без автоклава; для досягнення кінцевого високотемпературного стану все одно потрібне відповідне обладнання для нагрівання при довідвердінні.

Як Tg близько 240 °C за DMA пов'язана з використанням за 180–190 °C
Для обраних високотемпературних систем EPTEK обидва шляхи після визначеного довідвердіння можуть забезпечити Tg за DMA близько 240 °C. Їхнє призначення — форми для композитних деталей, які відверджують в автоклаві за 180–190 °C. Tg описує перехідну поведінку смоли й не замінює експлуатаційних вимог до всієї форми. Порівнюючи результати, фіксуйте метод DMA, критерій переходу, історію відвердіння та умови зразка. Тиск, жорсткість, вакуумна герметичність, розмірна стабільність і повторні термоцикли також мають відповідати виробничим умовам.
Добирайте шлях з урахуванням цеху та геометрії
Препрег дає контрольований вихідний матеріал зі смолою й волокнами, але потребує належного зберігання, контролю часу поза зберіганням та ущільнення. Інфузія більше зосереджена на плануванні потоку й просоченні, водночас допускаючи укладання сухих волокон і початкове відвердіння за кімнатної температури. Комерційна перевага обох шляхів — можливість використати відповідну низькотемпературну майстер-модель замість виготовлення її під повну робочу температуру кінцевої форми. Порівнюйте витрати матеріалів, працю, обладнання, розміри, потреби в ремонті та план виробництва.
Довідвердіння перетворює початкову форму на виробничу оснастку
До початку виготовлення сплануйте момент розформування, схему опори та поетапне нагрівання. Дотримуйтеся режиму підвищення температури й витримки для конкретної марки та контролюйте температуру по всій формі, особливо у товстих зонах і приєднаних елементах. Після довідвердіння й контрольованого охолодження перевірте робочу поверхню, бази та вакуумну герметичність, потім оцініть зміни розмірів у типовому виробничому циклі. До цієї оцінки має входити вся опорна конструкція.
Два процеси — спільна високотемпературна мета
Це два різні способи виготовлення, а не дві назви низькотемпературної форми. Один починається з препрегу для оснастки, другий — із сухого армування та рідкої інфузійної смоли. Обидва використовують доступне початкове відвердіння з наступним довідвердінням для отримання високотемпературної композитної оснастки. Для фактичного автоклавного застосування за 180–190 °C добирайте актуальну марку матеріалу й відповідний технологічний режим.