
Композитна оснастка
EPMOLD MP50: виготовлення майстер-моделі з модельної пасти ручного нанесення
EPMOLD MP50 — двокомпонентна епоксидна модельна паста для виготовлення точних легких майстер-моделей і перехідних моделей без попередньої обробки великого суцільного блока. Результат більше залежить від контролю розміру замісу, температури, товщини шару, стану відвердіння та опорної конструкції під пастою, ніж від одного показника матеріалу.
Для чого призначена MP50
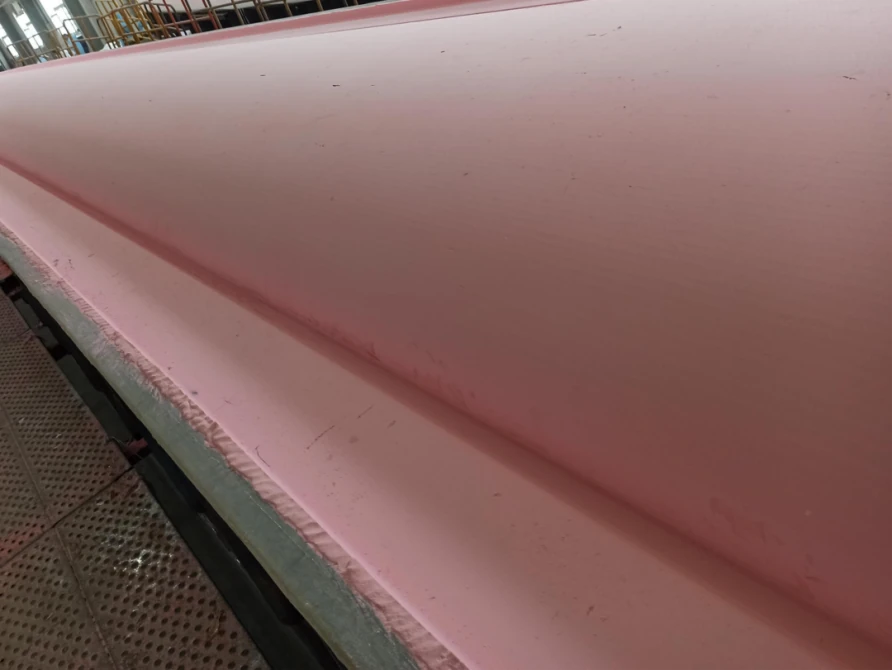
MP50 — епоксидна паста, що відвердіває за кімнатної температури; смоляну пасту A та пасту затверджувача B змішують у співвідношенні 1:1 за масою. Суміш досить довго зберігає пластичність для нанесення на великі або складні поверхні, а потім утворює легку заготовку під п'ятиосьову обробку. Вона придатна для майстер-моделей, перехідних моделей або композитних форм для невеликих серій. Під пастою опору забезпечують піна, деревина або сталевий ребристий каркас.
Технічний паспорт MP50 за квітень 2026 року наводить густину після відвердіння 0,45–0,50 g/cm³, твердість Shore D52–60 і КТР приблизно 45 × 10⁻⁶ K⁻¹. Tg за DSC перевищує 50°C після семи днів за 25°C та 60°C після 24 годин за 25°C із наступними 16 годинами за 40°C. Ці значення стосуються зазначених зразків і режимів відвердіння; вони не роблять MP50 матеріалом для високотемпературних виробничих форм.
| Довідковий параметр | Довідкові умови процесу | Значення для процесу |
|---|---|---|
| Співвідношення змішування | A:B = 1:1 за масою | Використовуйте ваги; співвідношення за об'ємом не замінює зважування. |
| Робоче вікно | 40–70 хв; 500 g за 25°C (технічний паспорт, квітень 2026) | Плануйте заміси та використовуйте матеріал до зростання в'язкості. |
| Відвердіння до стану, придатного для обробки | 16–20 год за 25°C (довідкове значення технічного паспорта) | Товстіші перерізи або холодніші приміщення потребують більше часу чи контрольованого відвердіння. |
| Обмеження товщини одного шару | Товщина нанесеної пасти до 50 mm; перевірте умови процесу | Не приховуйте слабку опору товстим шаром і не намагайтеся так уникнути контролю тепла. |
| Передумова нанесення покриття | Щонайменше Shore D53 перед нанесенням гелькоуту | Перед нанесенням гелькоуту для майстер-моделі перевірте відвердіння та стан поверхні. |
Послідовність процесу
1. Спроєктуйте основу до відкриття комплекту
Почніть з остаточної поверхні, припуску на обробку, схеми базування, точок підіймання та очікуваної температури відвердіння. Створіть жорстку чисту основу, що приблизно повторює геометрію. Пінна або дерев'яна заготовка зменшує витрату пасти; для дуже великих форм корисний сталевий ребристий каркас. Якщо адгезія викликає сумнів, нанесіть на підготовлену основу тонкий шар сумісної епоксидної ґрунтовки. Основа не має прогинатися під час притискання пасти чи обробки заготовки.
2. Витримайте температуру, зважте та змішайте
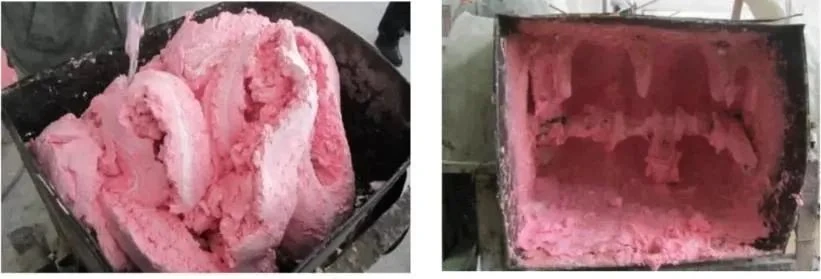
Перед змішуванням рівномірно доведіть обидва компоненти до потрібної температури. Холодну пасту складно перемішувати, а надмірне тепло скорочує робочий час. Зважте A та B у співвідношенні 1:1. Невеликі порції змішуйте вручну складанням і притисканням; для великих замісів використовуйте відповідне обладнання. Збирайте матеріал зі стінок і кутів ємності. Інструкція вимагає ще 3–5 хвилин змішування після зникнення видимої різниці кольорів: сама лише однорідність кольору не доводить повного перемішування.
3. Перевірте життєздатність суміші в умовах вашого завдання
Технічний паспорт за квітень 2026 наводить 40–70 хвилин для суміші масою 500 g за 25°C; інструкція повідомляє приблизно 60 хвилин у визначеному нею випробуванні. Перевірте робоче вікно за фактичних маси замісу, ємності й температури. Тепліший матеріал, більші заміси й товсті купи утримують більше тепла реакції та скорочують цей час. Відповідно до рекомендацій із застосування плануйте нанесення приблизно в межах перших двох третин перевіреного робочого періоду.
4. Наносьте ущільненими шарами
Розплющіть пасту в тонкі пласти на чистій дошці, перенесіть їх на основу й ущільнюйте твердими рухами з перекриттям. Метод невеликих ділянок і кількох шарів допомагає видалити повітря та повторити складні криві. Ретельно промніть кожен стик до повного з'єднання сусідніх ділянок: видимі шви згодом ускладнюють обробку й оздоблення. Тиксотропність пасти дає змогу утримуватися на вертикальній поверхні; технологічні дані повідомляють про загальну товщину близько 10–50 mm без сповзання за правильного нанесення. Розподіляйте товсті ділянки, не залишаючи окремої гарячої грудки, і забезпечуйте під ними безперервну опору.
5. Відвердіть, потім обробляйте
Технічний паспорт наводить 16–20 годин за 25°C до фрезерування. Це довідкові умови, а не універсальний графік для будь-якої товщини чи температури цеху. Для холодних умов інструкція описує контрольоване нагрівання в межах 35–80°C; температуру й тривалість добирають для всієї системи опори та пасти. Перед обробкою перевірте відвердіння, твердість, порожнини, стики й деформацію, потім визначте спільні бази для чистової обробки на ЧПК.
6. Наносьте покриття лише на належно підготовлену майстер-модель
Якщо потрібна гладка високоглянцева майстер-модель, виконайте чистову обробку та легке шліфування поверхні, потім повністю видаліть пил і вологу. Дочекайтеся потрібної твердості пасти: рекомендації вимагають понад Shore D53 перед розпиленням епоксидного гелькоуту, що легко шліфується. Розпилюйте в чистому сухому приміщенні приблизно за 20–30 °C. Висока вологість, мокрі поверхні або температура понад близько 35 °C можуть погіршити адгезію чи надто прискорити випаровування розчинника й відвердіння. Цей етап стосується поверхні майстер-моделі чи моделі; сам по собі він не робить MP50 придатною для високотемпературної кінцевої форми.
Адаптуйте конструкцію до галузі
- Вітролопаті: Сталевий ребристий або пінний каркас зі склопластиковою оболонкою та поверхнею MP50 дає змогу створити довгу безшовну майстер-модель лопаті. Працюйте контрольованими ділянками та перевірте бази по всій довжині до виготовлення виробничої форми; великі об'єми все одно потребують контролю тепловиділення й деформації.
- Автомобілебудування: Паста придатна для майстер-моделей кузовів концепт-карів і одиничних або дуже малосерійних панелей із вуглецевого волокна. Замість склеєних плит вона утворює суцільну поверхню, яку легко обробляти та змінювати. Повторні гарячі цикли відвердіння чи великосерійне виробництво потребують кваліфікованої форми з вищою теплостійкістю.
- Авіакосмічна галузь: MP50 придатна для прототипів, майстер-моделей зі складними поверхнями та перехідної оснастки. Вона може задавати геометрію вуглепластикової форми, яку згодом ламінують і довідверджують. До виробничого циклу відвердіння задокументуйте історію відвердіння майстер-моделі, розмірну стабільність, термічний вплив і кваліфікацію кінцевої форми.
Практичне правило вибору
Оберіть MP50, якщо визначальними є мала маса, ручне формування геометрії, швидка обробка та експлуатація за кімнатної або невисокої температури. Для кінцевої форми, що має багаторазово витримувати високотемпературне відвердіння композитів, оберіть іншу систему оснастки. Контролюйте заміс, перевіряйте робоче вікно за фактичних маси й температури, підтверджуйте відвердіння перед покриттям і кваліфікуйте всю конструкцію «основа — паста — оздоблення» як єдину систему.