
Точна оснастка
Лиття близько до кінцевого контуру для моделей і пристосувань
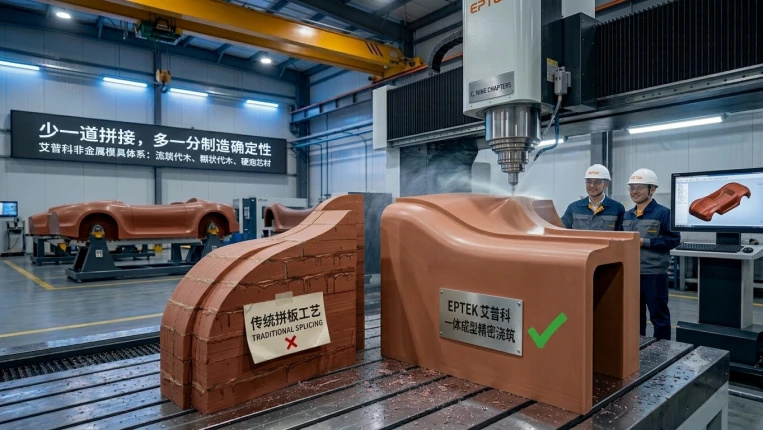
Лиття близько до кінцевого контуру змінює початкову геометрію оснастки. Замість обробки великої прямокутної збірки та ремонту її стиків порожнину проєктують навколо кінцевого контуру, а потім знімають лише залишений контрольований припуск.
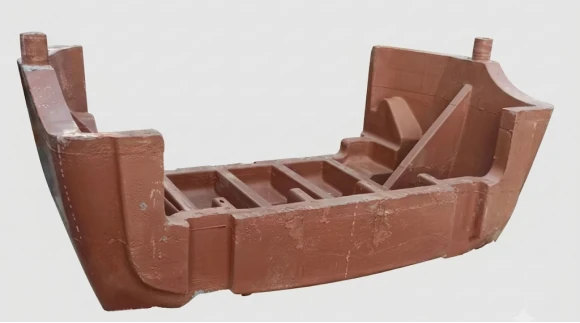
Великі моделі й оснастка з глибокими кишенями або нерегулярними контурами можуть потребувати складного складання модельних плит. Кожен розріз, шар клею й ремонт додає ще одне з'єднання для контролю. Лиття близько до кінцевого контуру починається з тривимірних даних виробу та створює суцільну заготовку, що повторює потрібну форму, із визначеним припуском для чистової обробки на ЧПК.
Чому стики стають виробничим чинником
Стандартні плити залишаються практичними для невеликих простих деталей і термінових змін. Зі збільшенням розмірів, глибини та вимог до поверхні стики створюють чотири пов'язані проблеми. Клей і плита різняться кольором, твердістю, тепловим розширенням та поведінкою при шліфуванні, тому відремонтований стик може знову проявитися під глянцем або після термоциклів. Частково склеєний край чи прихована порожнина можуть стати шляхом витоку у вакуумній оснастці. Шар клею є також неоднорідністю: під час переміщення, вакуумного навантаження чи повторних змін температури він може відшаруватися, тріснути або утворити сходинку. Нарешті, обробка прямокутних плит видаляє матеріал, який ніколи не належав кінцевому контуру.
Робочий процес навколо кінцевого контуру
- Імпортуйте дані та сплануйте. Визначте кінцеву поверхню, припуск, бази, вставки, вакуумні зони та монтажну конструкцію. Припуск має бути достатнім для стабілізації й чистової обробки, але не надмірним, щоб зберегти перевагу заготовки, наближеної до кінцевої форми.
- Створіть порожнину. Обробіть на ЧПК пінну або іншу одноразову порожнину за даними деталі. Вона визначає об'єм матеріалу та розміщення подавання, вентиляції, вставок і опор ще до змішування смоли.
- Відлийте та відвердіть. Дозуйте та змішайте обрані компоненти PUCAST або EPCAST, потім заповніть підготовлену порожнину через сплановану систему подавання. Технологія EPTEK використовує реакційне впорскування для створення суцільної заготовки й не обмежується ручним заливанням. Контролюйте вентиляцію, товщину перерізу й тепловиділення та виконуйте визначене поетапне відвердіння або довідвердіння. Перед розформуванням охолодіть корпус контрольовано.
- Стабілізуйте, потім обробляйте. Вийміть заготовку, перевірте її та сплануйте чорнову обробку, стабілізацію, повторний контроль і чистову обробку на ЧПК або п'ятиосьовому верстаті. Від тієї самої контрольованої бази додайте базові отвори, вакуумні канавки, канали ущільнення, установні штифти та металеві вставки.
- Герметизуйте та перевірте. Закрийте поверхневі пори, перевірте безперервність ущільнення, за потреби виконайте зональні вакуумні випробування та тести зростання тиску й порівняйте робочий контур із кресленням або хмарою точок за еталонної температури.
Порівняння технологічних шляхів
| Спосіб виготовлення | Джерело точності | Доцільне застосування | Компроміси для контролю |
|---|---|---|---|
| Склеєна збірка плит | Стабільна збірка з наступною обробкою на ЧПК | Невелика або середня оснастка, короткі строки, часті зміни | Герметизація та ремонт стиків, низька ефективність використання матеріалу для глибоких форм |
| Лита заготовка, наближена до кінцевого контуру | Суцільний корпус, стабілізований перед обробкою на ЧПК | Середні або великі складні контури та вакуумні завдання | Виготовлення порожнини, тепловиділення, усадка, контроль порожнин та довідвердіння |
| Тонка скопійована оболонка з композитною підкладкою | Копіювання майстер-моделі з наступною вибірковою обробкою | Великі поверхні за наявності майстер-моделі та вимоги малої маси | Пружне повернення після розформування, різниця КТР шарів та жорсткість опори |
Вартість охоплює весь процес
Коректне порівняння не обмежується ціною смоли чи алюмінію за кілограм. Враховуйте корисний об'єм заготовки, вихід придатного матеріалу, виготовлення порожнини, години ЧПК, фрези, склеювання й герметизацію, опорні плити, підіймання, вакуумні тести, переробку, обслуговування та майбутні зміни. Лиття близько до кінцевого контуру потребує початкових витрат на порожнину, але малий припуск зменшує чорнову обробку й стружку, а суцільний корпус усуває багато операцій підготовки стиків. Збірка плит усе ще може бути економічнішою для невеликої правильної одиничної деталі чи конструкції, яку ймовірно змінюватимуть. Для великої нерегулярної оснастки важливо, чи економія обробки й ремонту переважає витрати на порожнину та контроль лиття.
Автомобільні моделі та пристосування
Для стилістичних і майстер-моделей суцільна заготовка переносить цифрову поверхню на великі зовнішні панелі, бампери, крила, решітки, світлотехніку й аеродинамічні елементи без стику плити через зону глянцевого огляду. Результат усе ще залежить від обробки, герметизації, фарбування та вимірювання; саме лиття не засвідчує поверхню класу A.
Моделі контролю цифрових даних і контрольні макети використовують цей підхід для перевірки зазорів, уступів, меж та складання. Краї й бази можна обробити в литому корпусі, а установні штифти, контрольні блоки й металеві вставки додати в контрольованій системі координат. Для інтер'єрів і малосерійної оснастки заготовка придатна для панелей приладів, дверних панелей, консолей, стійок, обшивок стелі, сидінь, багажного оздоблення та кришок електромобілів. Та сама платформа може використовуватися для вакуумного формування, RIM низького тиску, спінювання та оснастки для м'якого оздоблення, якщо матеріал і термоцикл сумісні.
Контурні калібри, позиціювальні пристосування, складальні опори й вимірювальні основи виграють від опорної форми, наближеної до кінцевої: корпус повторює контур деталі, а остаточна обробка задає відтворювані бази. Передбачте доступ для обслуговування, змінні зношувані блоки й кріпильні з'єднання; усунення стиків не скасовує вимоги ремонтопридатності.
Застосування в авіакосмічній оснастці
Для композитних перехідних форм, вакуумних пристосувань для обрізання та заготовок для формування листового металу та сама послідовність створює суцільний опорний корпус до п'ятиосьової чистової обробки. Матеріал добирають за температурою відвердіння, термоциклами, КТР, твердістю та сумісністю з герметизаторами чи гелькоутами. Вакуумна оснастка все одно потребує герметизації поверхні, перевірки безперервності ущільнювачів, зональних вакуумних тестів і випробування утримання вакууму всією оснасткою.
Отже, лиття близько до кінцевого контуру — це виробнича технологія, а не універсальна заміна плит чи металу. Заздалегідь визначте контур, припуск, еталонну температуру, метод перевірки та стратегію ремонту. Потім порівняйте повну вартість і ризик процесу для конкретної моделі, калібру чи пристосування.