
Khuôn cho hàng không vũ trụ
Lựa chọn nhựa đúc cho khuôn kéo tạo hình tấm trong hàng không vũ trụ
Việc chọn nhựa đúc trước hết phụ thuộc vào cách tạo bề mặt làm việc. Phôi sẽ gia công CNC có những rủi ro khác với khuôn trên được sao chép trực tiếp từ khuôn dưới đã hoàn thiện.
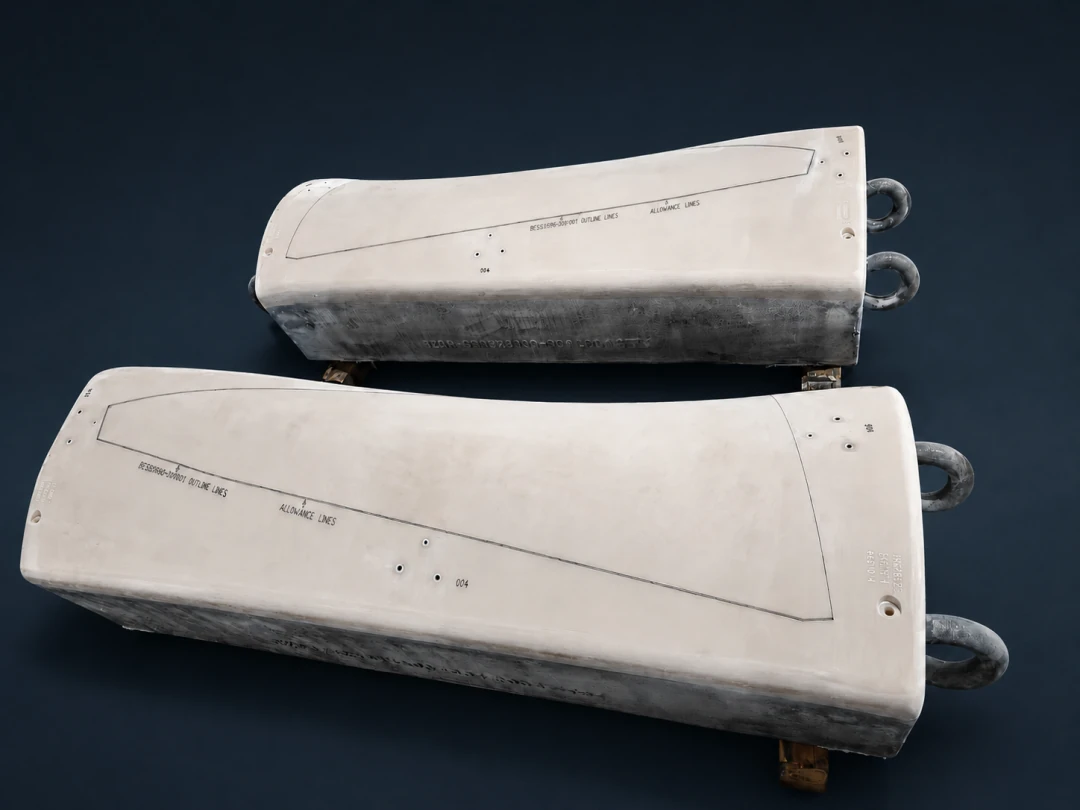
Khuôn kéo tạo hình, nắn thẳng và hiệu chỉnh kích thước cho hàng không vũ trụ thường có kích thước lớn, bề mặt cong phức tạp và chịu tải lặp lại. Thân khuôn phải chịu được áp lực và va đập cục bộ, đồng thời vẫn dễ gia công và ổn định kích thước trong quá trình đóng rắn, gia công và sử dụng. Trên thực tế, vấn đề quyết định không chỉ là loại nhựa nào có chỉ tiêu nổi bật cao hơn, mà là bề mặt đúc sẽ bị bóc đi bằng CNC hay được giữ nguyên làm bề mặt làm việc hoàn thiện.
Hai phương án, hai nhiệm vụ khác nhau của vật liệu
Phần lớn dự án đúc phôi gần với hình dạng cuối cùng, để phôi đóng rắn và ổn định, rồi gia công bề mặt làm việc, biên ngoài, các đặc trưng chuẩn định vị và lỗ. Trong phương án này, bề mặt đúc sẽ được bóc bỏ. Vì vậy, cần ưu tiên tính toàn vẹn của tiết diện dày, kiểm soát nhiệt tỏa, độ dai, khả năng gia công và biến đổi kích thước có thể dự đoán.
Bộ khuôn đối ứng có thể dùng phương án khác. Khuôn dưới được gia công đến hình dạng cuối cùng, sau đó dùng một lớp tạo khe hở có chiều dày được kiểm soát, chẳng hạn sáp chính xác hoặc lá kim loại phù hợp, để mô phỏng chiều dày tấm và khe hở công nghệ. Khuôn trên được đúc theo bề mặt tiếp xúc đó. Sau khi tháo khuôn, mặt lưng và các vị trí lắp có thể được gia công, nhưng bề mặt làm việc giữ nguyên trạng thái đúc. Do đó, lỗ kim, túi khí mắc kẹt, nếp nhăn hoặc vùng thiếu nhựa tại bề mặt tiếp xúc có thể tồn tại trên khuôn hoàn thiện.
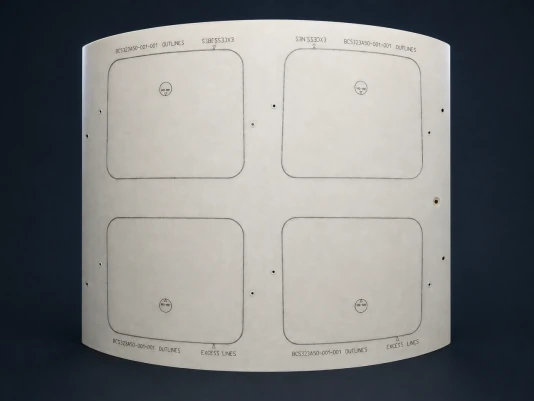
PUCAST 260 phù hợp với nhiệm vụ nào
PUCAST 260 là nhựa đúc polyurethane hai thành phần, có thể dùng cùng chất độn. Dữ liệu tham khảo nêu độ nhớt hỗn hợp không độn khoảng 850 mPa·s ở 25°C, thuận lợi để điền đầy các lòng khuôn và vùng chuyển tiếp phức tạp; việc chọn chất độn giúp điều chỉnh khối lượng riêng và độ cứng vững. Cùng bảng dữ liệu đó nêu độ cứng Shore D 85, mô đun uốn điển hình khoảng 4.300 MPa, cường độ nén khoảng 85 MPa và độ co ngót tuyến tính điển hình khoảng 0,1%.
Đối với phôi dày, bảng tham khảo nêu chiều dày đúc tối đa 400 mm*. Đây là giới hạn công nghệ cần xác nhận, không phải sự cho phép đúc mọi hình dạng ở chiều dày đó. Với mỗi lần đổ, cần kiểm tra tổng khối lượng, hình dạng lòng khuôn, nhiệt độ nhựa và chất độn, nhiệt độ môi trường và nhiệt tỏa. Khi phôi sẽ được gia công, PUCAST 260 là lựa chọn hợp lý nếu tiết diện lớn, hiệu quả đúc và khả năng cắt gọt sau đó là những yếu tố quan trọng nhất.
Kiểm soát độ ẩm là yếu tố then chốt. Isocyanate có thể phản ứng với nước và tạo vi bọt khí carbon dioxide. Nguyên liệu và chất độn khô, điều kiện phòng được kiểm soát, dụng cụ và khuôn khô, thời gian mở thùng ngắn, cấp nhựa từ vị trí thấp và trộn hạn chế cuốn khí đều thuộc cửa sổ công nghệ. Nếu bọt khí sẽ lộ ra khi gia công, sửa bề mặt vào cuối quy trình không thể thay thế các biện pháp này.
EPCAST 75 phù hợp với nhiệm vụ nào
EPCAST 75 là hệ epoxy hai thành phần đã phối sẵn chất độn, trộn theo tỷ lệ khối lượng 100:15. Dữ liệu tham khảo cho độ nhớt hỗn hợp 3.000–5.000 mPa·s ở 25°C và thời gian làm việc điển hình 100–120 phút với mẻ trộn 500 g ở 25°C. Khoảng thời gian dài hơn, được thử nghiệm với điều kiện rõ ràng này hữu ích khi bề mặt tiếp xúc lớn có đường cấp nhựa dài, nhiều điểm thoát khí ở vị trí cao hoặc một chuỗi thao tác làm ướt liên tục.
Sản phẩm cũng phù hợp để sao chép trực tiếp khuôn trên vì epoxy không có phản ứng sinh khí giữa isocyanate và nước như polyurethane. Các giá trị tham khảo gồm độ cứng Shore D 85, cường độ kéo 40–60 MPa, cường độ uốn 60–75 MPa, cường độ nén trên 80 MPa và hệ số giãn nở nhiệt tuyến tính điển hình khoảng 50 × 10−6 K−1. Chiều dày tạo khối một lần được khuyến nghị đến 80 mm*. Thân khuôn dày hơn cần kết cấu phân lớp hoặc phân vùng được thiết kế và xác nhận, với thời gian giữa các lớp, nhiệt tỏa và làm nguội được kiểm soát.
Kiểm soát quy trình quyết định giá trị thực tế của các thông số
Để sao chép trực tiếp, trước hết cần xác nhận hình dạng khuôn dưới, chiều dày khe hở và độ kín của mép. Nhựa phải làm ướt liên tục bề mặt làm việc trước khi điền đầy phần thể tích phía sau. Điểm cấp nhựa đặt ở vùng thấp, điểm thoát khí đặt ở vùng cao nhất theo hình dạng; túi khí kín sẽ trở thành khuyết tật bề mặt. Chọn lớp sáp hoặc lá kim loại tạo khe hở đáp ứng yêu cầu về chiều dày, độ ôm sát và tháo khuôn.
Hậu đóng rắn và làm nguội phải được đưa vào kế hoạch gia công và nghiệm thu. Trình tự hữu ích là gia công thô, ổn định và kiểm tra lại, rồi gia công bán tinh và tinh. Các giá trị cường độ và hệ số giãn nở nhiệt của EPCAST 75 là kết quả điển hình trong bảng dữ liệu kỹ thuật, không phải giá trị cho phép dùng trong thiết kế. Điều này cũng áp dụng cho độ nhớt, mô đun, cường độ nén và chiều dày của PUCAST 260. Cần xác nhận lô vật liệu, mẻ trộn, nhiệt độ, hình dạng và thiết bị thực tế trước khi xác lập giá trị cho phép.
Các tiêu chí lựa chọn chính
| Tiêu chí lựa chọn | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Phương án chính | Phôi lớn, dày, gần hình dạng cuối: đúc và ổn định, sau đó gia công CNC | Sao chép trực tiếp bề mặt làm việc của khuôn trên; cũng dùng cho phôi chính xác |
| Độ nhớt hỗn hợp tham khảo | Khoảng 850 mPa·s ở 25°C, không độn | 3.000–5.000 mPa·s ở 25°C |
| Thời gian làm việc tham khảo | Khoảng 50 phút, 500 g ở 20°C | 100–120 phút, 500 g ở 25°C |
| Chiều dày tham khảo | Chiều dày đúc tối đa 400 mm* | Chiều dày tạo khối một lần khuyến nghị 80 mm* |
| Các yếu tố kiểm soát chính | Độ khô, khí cuốn vào, lựa chọn chất độn và nhiệt tỏa trong tiết diện dày | Làm ướt bề mặt tiếp xúc, thoát khí ở điểm cao, thời gian giữa các lớp và hậu đóng rắn |
*Các giá trị trên là dữ liệu tham khảo điển hình, không phải giá trị cho phép trong thiết kế hay bảo đảm cho mọi điều kiện. Hãy xác nhận mẻ trộn, tiết diện và lịch đóng rắn đề xuất bằng mẫu thử hoặc sản phẩm đầu tiên. Nếu bề mặt cuối sẽ được gia công, bắt đầu bằng xác định kích thước phôi và kiểm soát nhiệt. Nếu không gia công, ưu tiên bảo vệ bề mặt tiếp xúc và đường thoát khí; đó là lý do EPCAST 75 thường là điểm khởi đầu phù hợp hơn cho sao chép trực tiếp.
Chuyển lựa chọn vật liệu thành kế hoạch chế tạo
EPTEK hỗ trợ dự án từ lựa chọn vật liệu và chất độn đến trộn, cấp nhựa, thoát khí, đóng rắn và gia công. Để đánh giá, hãy cung cấp dữ liệu 3D của khuôn, kích thước tổng thể, tiết diện lớn nhất, bề mặt làm việc có gia công hay không, các chi tiết chèn và kết cấu đỡ, thiết bị cùng nhiệt độ và độ ẩm xưởng. Hồ sơ mẫu thử hoặc khuôn đầu tiên giúp chẩn đoán lỗ kim, vùng đóng rắn chưa đủ, biến dạng hoặc tách lớp trước khi lặp lại quy trình.