01 / 高性能路线
预浸料铺层和热压罐成型
模具预浸料应按受控的储存、调温、铺层压实及真空袋封装条件施工,再于热压罐中固化。典型工艺为低温初始固化、高温后固化,随后将制成的碳纤维模具用于高温工况。
LTP220和LTP240是EPTEK用于该工艺的典型模具预浸料。LTP240属于高温固化型号;所选铺层、固化与后固化制度必须遵循现行技术数据表及项目工艺规范。
 模具材料
应用/EPTEK 工具
碳纤维铺层模具有两条典型路线:高端模具预浸料和热压罐路线(低温固化、高温后固化和高温使用),或根据所需使用温度和生产任务选择成本较低的真空灌注路线。
两种典型工艺路线
模具结构、碳纤维增强材料、树脂体系、真空或压力工艺及后固化,应作为完整的模具体系共同设计。成品模具的使用温度只是选型依据之一。
01 / 高性能路线
模具预浸料应按受控的储存、调温、铺层压实及真空袋封装条件施工,再于热压罐中固化。典型工艺为低温初始固化、高温后固化,随后将制成的碳纤维模具用于高温工况。
LTP220和LTP240是EPTEK用于该工艺的典型模具预浸料。LTP240属于高温固化型号;所选铺层、固化与后固化制度必须遵循现行技术数据表及项目工艺规范。
02 / 经济型路线
若希望采用成本较低的液体树脂工艺,也可通过真空灌注制造碳纤维模具。干态增强材料、真空密封性、纤维浸润、层合结构厚度、放热及后固化,共同决定模具的尺寸精度与重复使用稳定性。
对于使用温度约为180°C的碳纤维铺层模具,项目可按EPTEK规定选用EPMOLD220LV。对于使用温度约为120°C的模具,EPMOLD170LV是典型的较低温度液体树脂选择。应根据具体项目核实最新受控技术数据表及固化制度。
表面策略
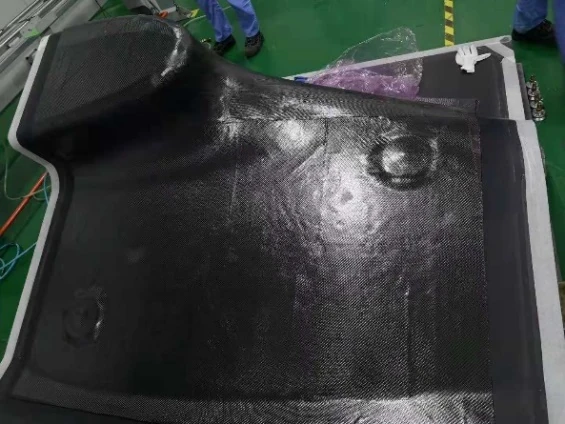
对于碳纤维铺层模具,EPTEK不建议默认加覆胶衣层。经过适当精整、直接暴露的模具型面,便于在制造过程中发现针孔、纤维纹理透印、局部缺陷及其他工艺问题,随后在模具投入生产前完成修复与检查。覆盖型面可能掩盖这些问题,增加可靠修复的难度,并缩短模具使用寿命。
INSPECT
在固化、后固化、机加工和精整后检查碳纤维模具型面,记录需要修补的部位,避免用不透明涂层掩盖缺陷。
REPAIR
采用适当的模具修补方法,重新精整局部型面,并对照母模或检测基准验证精度;确认合格后再涂施脱模材料。
DURABILITY
在层合结构与固化工艺得到有效控制的前提下,可检查、可修复的模具型面有助于及早纠正缺陷、保持稳定脱模并延长模具寿命。
工程检查点
| 检查点 | 为什么重要 |
|---|---|
| 储存和调节 | 预浸料的放置时间、温度和处理会影响固结和固化的一致性。 |
| 真空或高压釜压力 | 袋子完整性、压实和压力决定纤维润湿、空隙控制和工具厚度。 |
| 固化和后固化 | 遵循特定等级的时间表并在加工或发布之前记录实际温度历史记录。 |
| 表面检查和修复 | 在生产前检查直接工具表面,纠正缺陷并验证光洁度。 |
| 热循环和零件计数 | 在选择路线之前设置预期的使用温度、循环和零件数量。 |