
复合材料模具
高温复合材料模具的两种低温制造方案
低温固化模具预浸料和常温固化真空导入树脂,是制造高温碳纤维模具的两种方案。经过规定的后固化,EPTEK相应高温体系的DMA玻璃化转变温度(Tg)均可达到约240°C,满足180–190°C热压罐成型工艺的模具需求。
把母模制造温度与生产模具使用温度分开
生产模具的使用温度,不必原样施加给制造它的母模。层合结构可以先在较低温度下定形、获得脱模和搬运所需的强度,再脱离母模,在适当支撑下后固化,形成最终的耐热性能。这样就把保护母模型面与满足高温零件生产这两项要求分开处理。
方案一:低温固化模具预浸料
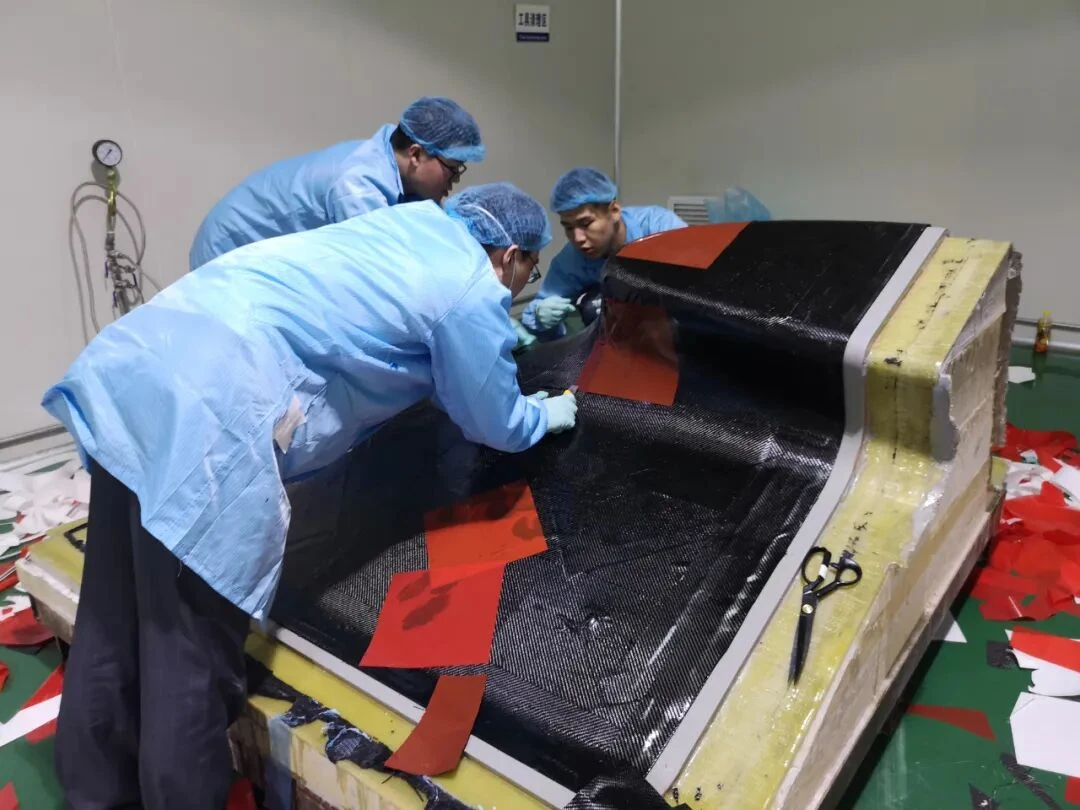
LTP系列模具预浸料采用预先浸渍树脂的碳纤维增强材料。在完成表面处理和脱模处理的母模上铺层,统筹规划纤维方向、接缝、局部增强与背部支撑。相应体系通常可在约60°C进行规定的初始固化,使层合结构压实并定形。达到脱模和操作要求后,将模具取下,在适当支撑下分阶段后固化。施工中应控制出冷藏累计时间、预压实、真空袋密封和层合结构实际温度;低温初始固化并不意味着可以忽略压实质量。
方案二:常温固化真空导入液态树脂
该方案先在母模上铺设干态碳纤维增强材料,再利用真空将合适的液态模具树脂导入纤维层。常温初始固化可避免母模在首轮固化中承受加热。应同时考虑导流路径、树脂黏度、可操作时间、纤维渗透性、进胶口和排气口,保证凝胶前完成浸润。充分浸润并按规定初始固化后,将模具脱模、支撑,再进行后固化。初始模具制造无需热压罐,但要达到最终高耐温状态,仍需适当的后固化加热设备。

约240°C的DMA Tg与180–190°C使用条件是什么关系
EPTEK相应高温体系通过这两种工艺,均可在规定后固化后达到约240°C的DMA Tg,目标是用于180–190°C热压罐固化复合材料零件的模具。Tg反映树脂的转变特征,不能代替完整模具的使用规范。比较数据时,应同时记录DMA测试方法、转变判定方式、固化历程与试样条件。模具的承压能力、刚度、真空气密性、尺寸稳定性及反复热循环表现,也应与实际生产任务相匹配。
根据车间条件与模具形状选择工艺
预浸料提供预先控制的树脂与纤维组合,但需要管理储存、出冷藏时间及压实工艺。真空导入侧重导流设计和浸润控制,可采用干纤维铺设与常温初始固化。两者的共同价值,是让母模按实际初始固化条件选材,而不必承担生产模具最终使用温度。选择时,应综合比较材料用量、人工、设备、尺寸、维修需求与生产安排。
后固化将初步定形的模具转化为生产工装
开工前就应明确脱模时点、支撑方式与分阶段加热安排。遵循具体牌号的升温和保温制度,监测模具各处实际温度,尤其关注厚区和连接部位。后固化并受控冷却后,检查工作型面、基准和真空气密性,再通过代表性生产循环评估尺寸变化。背部支撑结构也必须纳入评价。
两条制造路线,面向同一高温使用目标
这不是两个低温模具名称,而是两种不同的制造方案:一种从模具预浸料出发,另一种从干纤维和液态真空导入树脂出发。两者均通过初始固化定形和后固化形成高温复合材料模具。具体牌号及工艺制度,应依据实际180–190°C热压罐应用选择。