
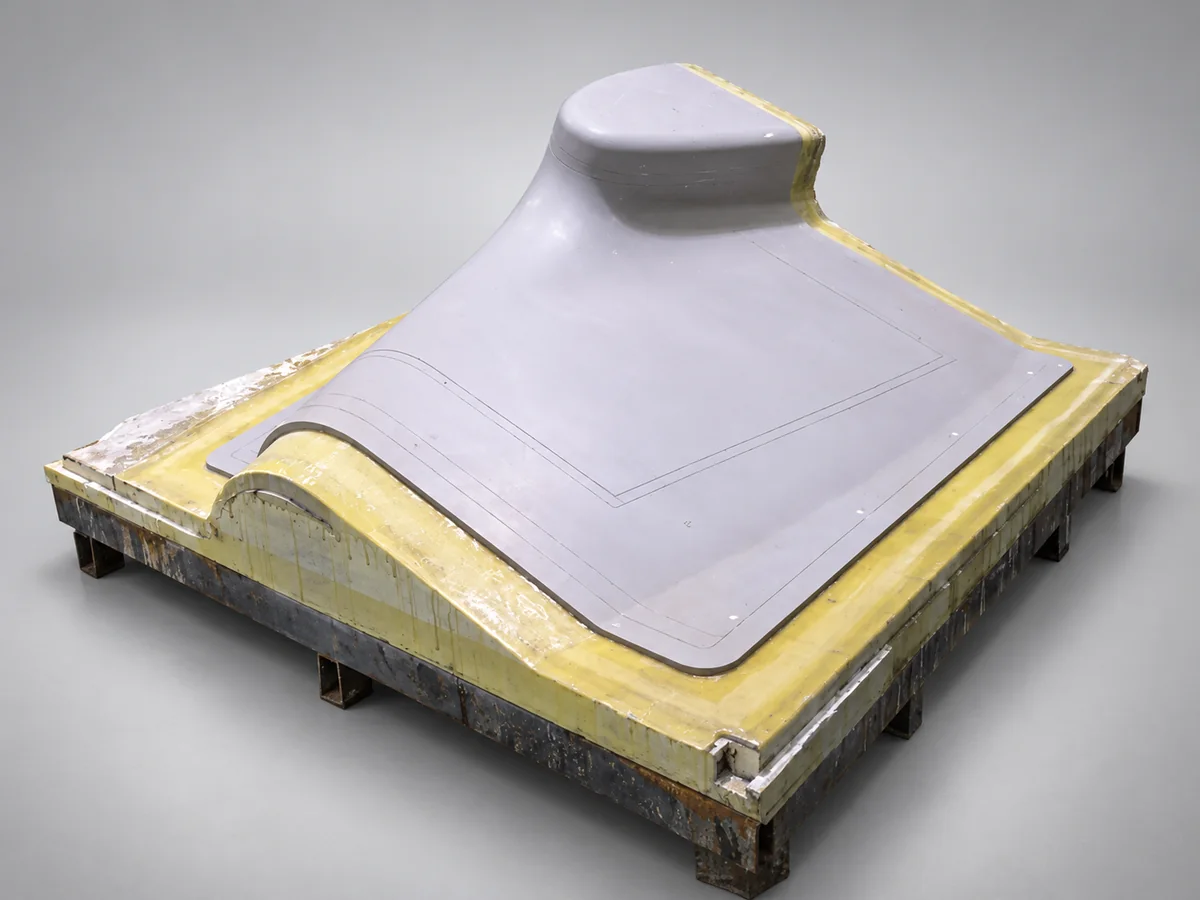
过渡模(母模)是翻制生产模具的基准型面。它的几何形状和表面光洁度会转移到生产模具上,尺寸稳定性则决定这种转移能否保持准确。过渡模常采用阳模形式,但这个名称强调的是它在制造中的作用,而不是某一种固定的凸凹形状。
选材时,需要区分过渡模与生产模具的要求。生产模具要承受零件制造时的工况,过渡模则要承受翻制这副模具时的工况。两者经历的温度周期可能相差很大,尤其是在生产模具先从过渡模上脱模、再进行后固化的情况下。
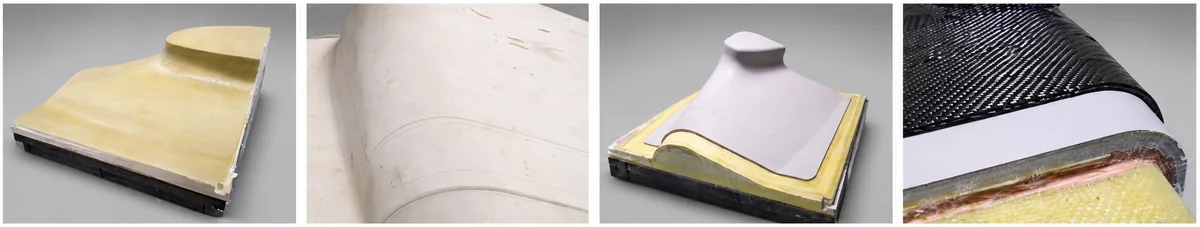
四种实用的制作工艺
1. 聚氨酯泡沫、玻璃纤维、糊状代木与胶衣
这条工艺将体积成形与精度控制分开:轻质聚氨酯泡沫芯材形成主体体积,玻纤/环氧蒙皮构成支撑外壳,可机加工的糊状代木层形成最终型面。
泡沫加工时,应为后续各层预留厚度。铺覆玻纤蒙皮后,在工艺允许的情况下采用真空压实,减少孔隙。随后施涂相容的底漆和糊状代木,达到所需厚度。完成规定的固化和后固化后,对糊状代木进行 CNC 加工,再施涂相容的模具胶衣。经固化、打磨和抛光,完成型面处理。
对于直接从实体毛坯加工需要大量切削的复杂形状,这种结构具有优势。其成败取决于泡沫、层合结构、糊状代木、底漆和表面涂层之间的相容性。施工时间窗口、层厚与固化制度必须遵循所选材料体系的要求,不能在不同牌号之间直接套用。轻质芯材便于搬运,但不能仅凭芯材就判断整个过渡模的耐温能力和尺寸稳定性。
2. 树脂整体浇筑毛坯
这条工艺通过浇筑获得可机加工毛坯,而不是拼接板材。先制作一次性或可分拆的模箱,做好脱模处理,再注入适用的聚氨酯或环氧浇筑体系。毛坯按规定完成固化和后固化后,进行粗加工与精加工,形成型面、基准及安装部位。
主要优势是加工面连续,没有板材拼缝;主要难点是控制浇筑过程。需要综合评估截面厚度、树脂体积、反应放热和收缩。浇筑高度以及分次浇筑的操作方法,都必须符合所选体系的要求。在经过验证的设计中,填料、嵌件或增强蒙皮可能有用,但不能把它们当作控制放热和固化的通用替代措施。
除加工尺寸外,还应检查孔隙、残余应力和变形。当过渡模型面的连续性特别重要时,增加模箱制作和浇筑控制的工作量可能是值得的。
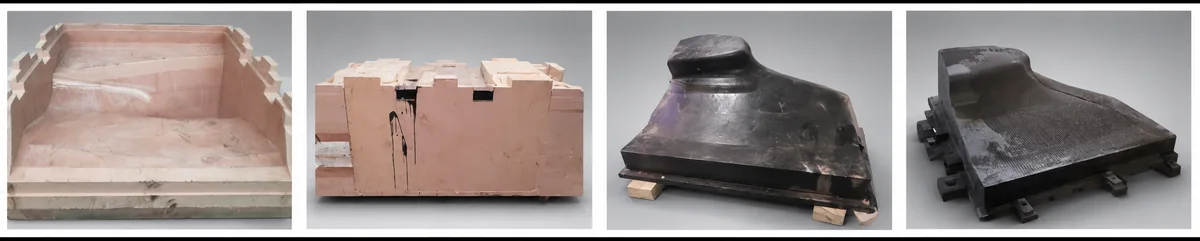
3. 随形钢框架、玻纤蒙皮与糊状代木
对于大型或细长过渡模,常采用框架承载、外层形成型面的结构。钢框架按大致轮廓随形布置,玻纤/环氧蒙皮跨覆框架,再施涂可机加工的糊状代木层,最后采用相容的胶衣完成型面。
框架制作、应力控制和基准控制是这条工艺的关键。建立外层型面前,应先形成并检查定位面。蒙皮及其界面需要检验;如果翻模工艺使用真空,还应进行检漏。
还要考虑热膨胀差异:钢、层合结构、糊状代木与涂层对温度变化的响应不同。最终加工前的任何热调理过程,都必须处于各组成材料的允许范围内,并遵循经过验证的材料工艺制度。该结构可避免使用不必要的厚重实体毛坯,但增加了界面;这些界面在整个翻模过程中都必须保持稳定和密封。
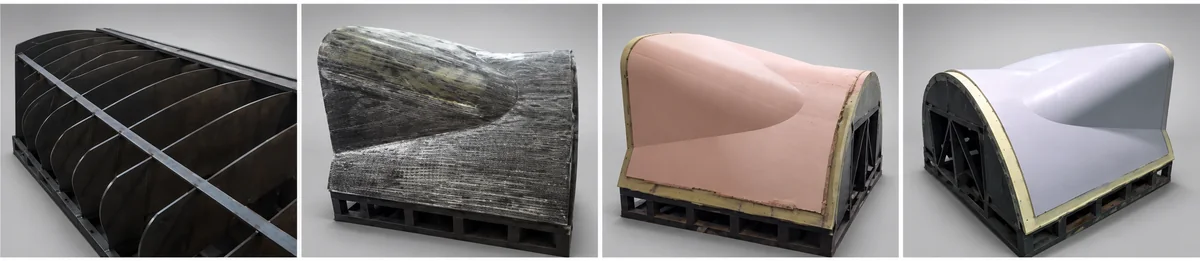
4. 代木板材粘结毛坯加工过渡模
出厂前已完成固化的聚氨酯或环氧代木板材,可直接拼接成稳定、易加工的毛坯。将板材切成层片或块体,处理接合面后,用相容的结构胶粘结。固化时通过夹具或定位销保持对齐。充分固化后,依据统一基准对整个粘结结构进行 CNC 加工。
选型应依据过渡模实际经历的温度周期。生产模具最终的使用温度是重要设计条件,却不一定等于过渡模所承受的温度。如果模具体系允许在过渡模上初始固化、脱模后再后固化,应分别评估这两个阶段,并确认生产模具在后固化时得到恰当支撑。不能只看密度:热变形温度(HDT)、玻璃化转变温度(Tg)、热膨胀系数(CTE)和允许使用温度反映不同性能,必须结合各自的测试条件理解。
需要保证精度的是粘结后的完整结构,而不只是板材本身。胶粘剂、表面处理和支撑方式应与温度周期相匹配。充分固化后,检查接缝并做好密封。加工、检验和翻模时的温差会影响尺寸。应明确基准温度,让毛坯充分达到温度平衡,并按需要验证几何精度、脱模表现与真空气密性。
这条工艺便于检验、修补和设计修改,主要取舍在于接缝控制、材料利用率和加工时间。与其他工艺比较时,应综合计算板材、胶粘剂、加工、密封及后续修改的成本,而不是只比较板材单价。
比较完整结构
四种工艺对应不同的形状、刚度、型面质量和制造工作量组合。单凭材料名称或密度数值,都不能可靠地完成选型。
| 工艺 | 型面的形成方式 | 适用理由 | 关键控制点 |
|---|---|---|---|
| 泡沫、玻纤与糊状代木 | 在增强轻质芯材上加工糊状代木层 | 适合复杂形状,减少实体材料的切削量 | 层间相容性、孔隙、糊状代木厚度和耐温限值 |
| 树脂整体浇筑毛坯 | 加工已固化的连续浇筑体 | 型面没有板材拼缝 | 放热、收缩、固化、孔隙与模箱设计 |
| 钢框架、玻纤蒙皮与糊状代木 | 在承载框架上加工外层型面 | 适合大型或细长结构 | 框架稳定性、基准、热膨胀差异与界面密封 |
| 代木板材粘结毛坯 | 加工由出厂固化板材粘结而成的毛坯 | 便于 CNC 加工、检验、修补与设计修改 | 胶粘剂相容性、接缝质量、基准温度与材料利用率 |
从翻模工艺出发
选择工艺前,应明确过渡模实际经历的温度周期、需要翻制的模具数量、型面光洁度、真空要求、搬运安排和可用的 CNC 加工范围。同时确定过渡模的支撑与检验方法,以及生产模具的脱模和后固化安排。
适用的材料体系只是解决方案的一部分。可靠的几何精度还依赖清晰的基准、充分固化、稳定的界面和受控的基准温度。围绕完整结构比较这些要求,比只看某一项突出的材料性能更有助于选型。