01 / 参考方法
铸铝 + CNC 加工
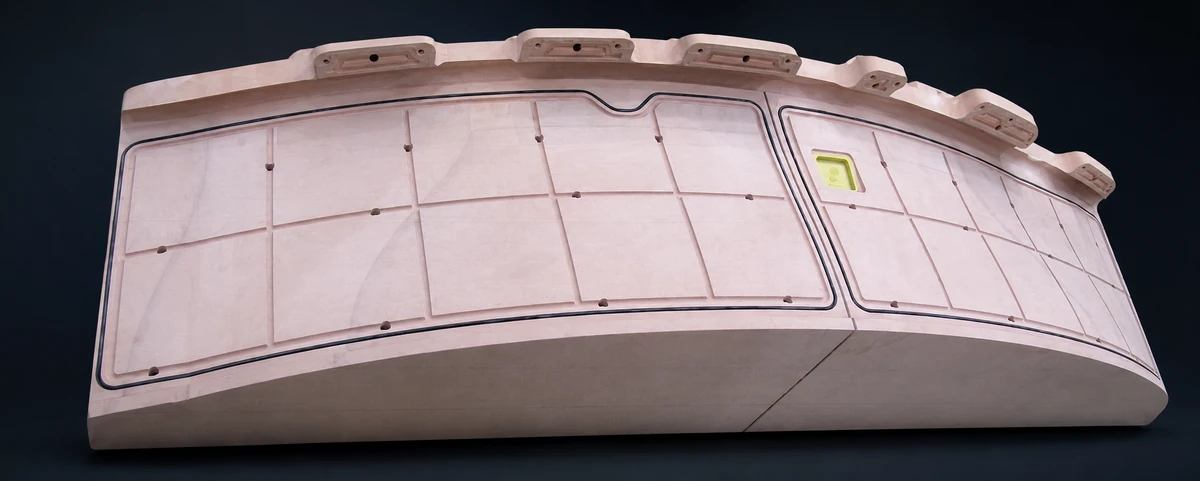
铸铝是兼顾刚度、耐用性与成熟夹具工艺的金属基准方案。比较时应考虑铸造与加工周期、材料去除量、搬运重量,以及工作温度下的尺寸变化。
 模具材料
应用/复合材料加工
修边夹具将复合材料零件支撑在指定位置,同时为切削工具留出间隙。可靠的真空保持取决于接触表面、密封布局、刚度和稳定基准,而不仅仅是取决于主体所用的材料。
工程要求
01 / 参考方法
铸铝是兼顾刚度、耐用性与成熟夹具工艺的金属基准方案。比较时应考虑铸造与加工周期、材料去除量、搬运重量,以及工作温度下的尺寸变化。
02 / 粘接代木板材
将PUBOARD或EPBOARD粘合成坯料,然后加工支撑面、真空特征和基准接口。在接受完成的夹具之前,请对粘合线密封、插入件和局部支撑进行鉴定。
03 / 近净形浇注
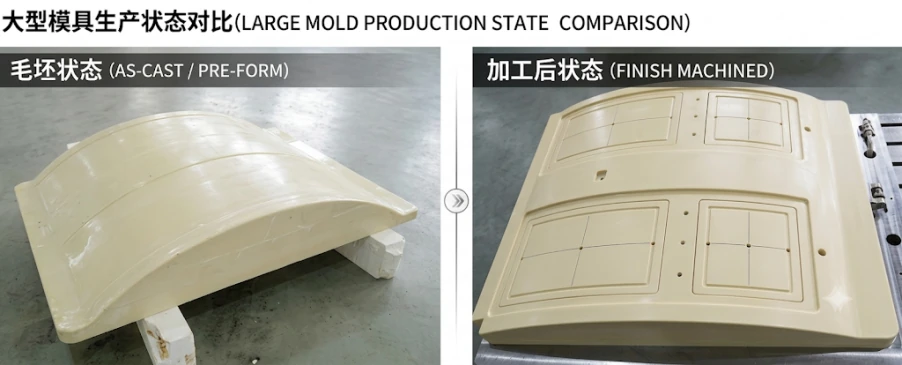
用填充型PU或环氧树脂浇筑接近目标形状的毛坯,再机加工至最终型面,可减少多余材料。毛坯设计、树脂放热、固化与加工余量仍是关键控制项。
04 / 复制壳体
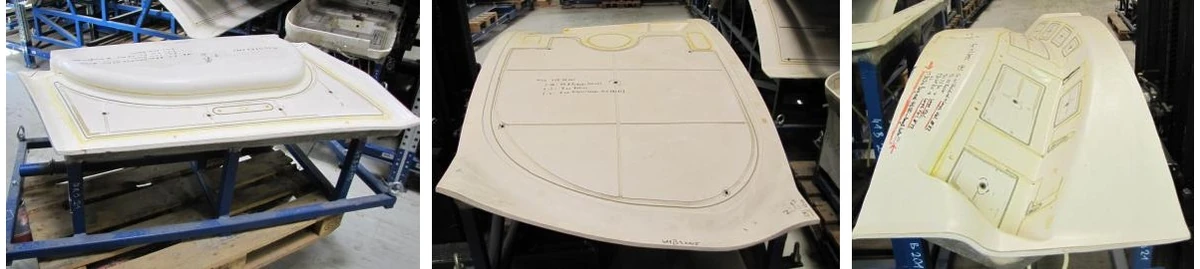
从经过验证的母模复制接触型面,再制作壳体与背部支撑结构。工作型面、零件厚度补偿量、壳体刚度、固化工艺及框架连接共同决定最终贴合精度。
工程要求
| 路线 | EPTEK 产品系列 | 验证内容 |
|---|---|---|
| 板材加工 | PUBOARD 工装板 / EPBOARD | 粘合线气密性、嵌件固定力、加工和尺寸稳定性 |
| 精密铸造 | PUCAST / EPCAST | 铸件厚度、填料、空隙控制、固化和剩余加工坯料 |
| 复制外壳 | 兼容的胶衣 + EPMOLD LP70 和选定的 EPLAM / EPMOLD 背衬系统 | 层兼容性、外壳厚度、固化、加固和框架连接 |
| 铝参考 | 金属夹具设计和加工 | 比较替代品时使用相同的零件、公差和验收标准 |
工程要求
| 检查 | 验收重点 |
|---|---|
| 配合和几何形状 | 固化和组装后检查。包括复制工具处的零件厚度偏移和回弹。 |
| 真空完整性 | 检查下拉时间和隔离压力上升;分离通过阀体、接头、密封件和连接处的泄漏。 |
| 位置和支持 | 验证可重复的基准、密封压缩、局部刚度和切削工具的通道。 |
| 温度与加工 | 根据实际刀具尺寸和温度变化评估膨胀;根据图纸确认第一个加工零件。 |
| 全寿命成本 | 比较可用毛坯体积、加工、连接、密封、支撑结构、返工和预期使用寿命。 |