
真空工装
真空铣切工装:铸铝与三种非金属工艺如何选择
真空铣切工装需要支撑零件、保持气密并提供可重复的加工基准。以成熟的铸铝方案为参照,比较代木板材、精密浇筑代木和复制复合壳体三种非金属工艺,关键是能否在目标精度和使用条件下形成综合成本优势。
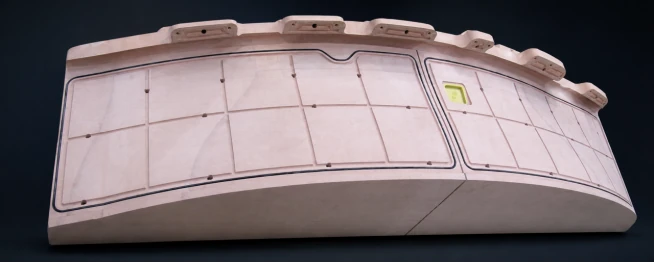
真空铣切或铣切工装兼具承力与密封功能,不能只看作一块成型板。其型面支撑零件,真空槽和接口保持吸附,底座则为加工和检测提供可重复的定位。铸铝因刚度、连接方式和热响应成熟,仍是常用的比较基准。代木板材粘接毛坯、精密浇筑树脂,以及从合格母模复制的胶衣/复合材料壳体,也都是可评估的非金属方案。选型应比较各方案在目标精度、温度和使用周期下的总体风险与成本。
铸铝的优点
常见铝合金及铸造牌号的室温CTE约为23–27 × 10−6/K,项目应核实实际牌号与温度范围。铝导热快,经铸造、消除应力和CNC精加工后,可形成均匀、刚度较高的夹具本体,并提供可靠螺纹与连接界面。这些特点适合高频使用、磨损较大和连接部位较多的夹具。
该路线通常包含模型或铸造模具制作、铸造、检测、尺寸稳定处理及大量机加工。孔隙可能形成真空漏气通道,需要浸渗或密封处理。模型、加工工时、刀具工装、吊装及后续修改均增加成本。若夹具使用频繁、磨损较大,这些投入可能合理,且废铝已有成熟的回收价值。
三种非金属路线及其价值来源
代木板材粘接后机加工
将PUBOARD或EPBOARD切成块体或层片,粘接后加工基准,再铣削工作面、密封槽、真空接口及安装定位部位。工厂预固化板材具有一致的加工性能。参考资料给出的常见板材CTE约为40–55 × 10−6/K,因此需保持车间温度受控,并合理评估热变形允许量。对于中小型夹具,较低的切削阻力便于快速修改,可通过局部粘补和再加工修复,无需重新制作铸造模型。每条胶缝均应充分浸润、固化并密封;开放胶缝可能导致漏气,并改变局部柔度。
精密浇筑代木
PUCAST或EPCAST可在随形型腔中浇筑成近净毛坯,再通过CNC精加工得到工作型面。整体毛坯没有贯穿板材的拼缝,气密路径更简单,也比厚层叠合板材更接近成品外形。经济优势来自减少材料去除量和加工投入,而非把大型工装做成不必要的厚重树脂实体。完整工装应由连续、可加工的工作本体与金属底座、安装块或背部框架组合,后者承担吊装、安装及整体支撑。
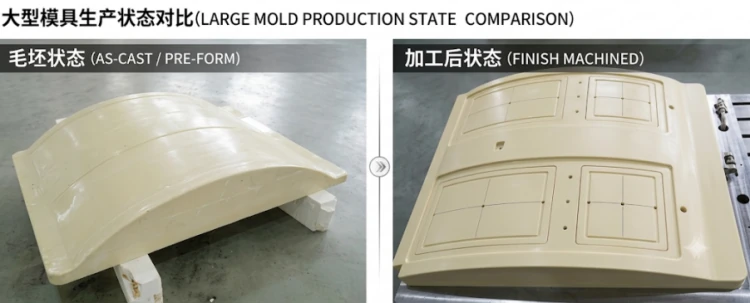
胶衣、含玻纤糊状材料与复合材料背部结构
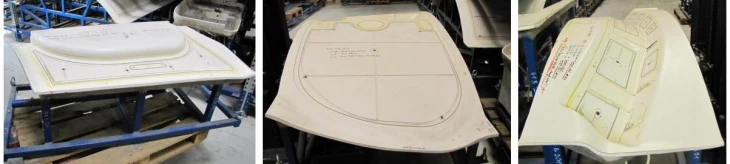
若已有验证合格的母模,可复制薄胶衣工作面,并以含玻纤糊状材料或玻纤/碳纤维与环氧构成的结构支撑。当同一母模需翻制多套夹具时,该路线可减少材料去除量并保持整体轻量化;仅制作一套夹具时,母模制作与验证成本可能抵消这一优势。型面补偿量应包括零件的名义固化厚度、回弹及装配基准。
EPMOLD LP70技术资料给出的CTE为25 × 10⁻⁶/K,对应标准试样经60°C后固化16小时、在20–50°C区间测试的结果。该结构可采用:以LP70形成连续、可加工的随形层并预留加工余量,背部采用对称、均衡铺层的碳纤维/环氧真空导入结构,必要时以夹芯或筋板提高弯曲和扭转刚度。脱模、后固化和装架后应实测型面,再根据预留余量与验收公差决定是否精加工。密封槽、吸气孔及反复装拆接口应设置局部可加工层或嵌件,加工后恢复气密。不能仅凭材料与结构路线就保证0.10 mm级精度。
根据热变形允许量评估材料
对均匀、无约束的5 m长工装,可用ΔL = αLΔT估算自由热伸缩量。下表仅表示理论长度变化,不等同于工装装架后的型面误差。
| 材料或结构 | 典型CTE(×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| 常见铝合金/铸铝(按牌号确认) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70,后固化试样 | 25 | 0.13 mm | 0.63 mm |
| 常见代木板材或浇筑代木(按牌号确认) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| 经铺层设计的CFRP面板,主工作方向面内 | 0–5 | 0–0.03 mm | 0–0.13 mm |
均匀温变主要改变整体尺寸。温度梯度,以及工作层、胶粘剂、复合背衬、金属底座、支撑点与密封条反力之间的耦合,更可能引起局部翘曲。应根据工装长度、定位基准和精度预算确定允许温差,让加工、使用与检测在同一基准温度下达到热平衡。
验证与选型
- 以底座定位基准检查工作型面几何精度,测量各真空分区的抽空时间,以及隔离真空源后规定时间内的压升。
- 装上代表性制件,验证型面贴合、密封条压缩量及首件加工结果。
- 对翻制的复合材料工装,分别记录初始固化、脱模、后固化、装架及受控温度循环后的型面变化。
中小型夹具需要频繁修改、且温度可控时,可选粘接代木板材;大型无接缝近净毛坯能减少加工、且底座能够承载时,可选精密浇筑;已有合格母模可供多套夹具重复翻制,且背部与界面结构布置对称时,可选胶衣/复合材料壳体。若高频使用、耐磨、螺纹连接及成熟维护的优势更重要,可保留铸铝方案。各路线均应比较实际材料用量、利用率、加工、密封、吊装、返工、维修及修改;只有在相同验收要求下,总成本更低,非金属方案才具有经济优势。