
Luft- und Raumfahrtwerkzeuge
Gießharze für Streckziehformen in der Luft- und Raumfahrt auswählen
Das richtige Gießharz hängt zunächst davon ab, wie die Arbeitsfläche erstellt wird. Ein Rohling, der CNC-bearbeitet wird, weist ein anderes Risikoprofil auf als ein Oberwerkzeug, das direkt mit einem fertigen Unterwerkzeug kopiert wird.
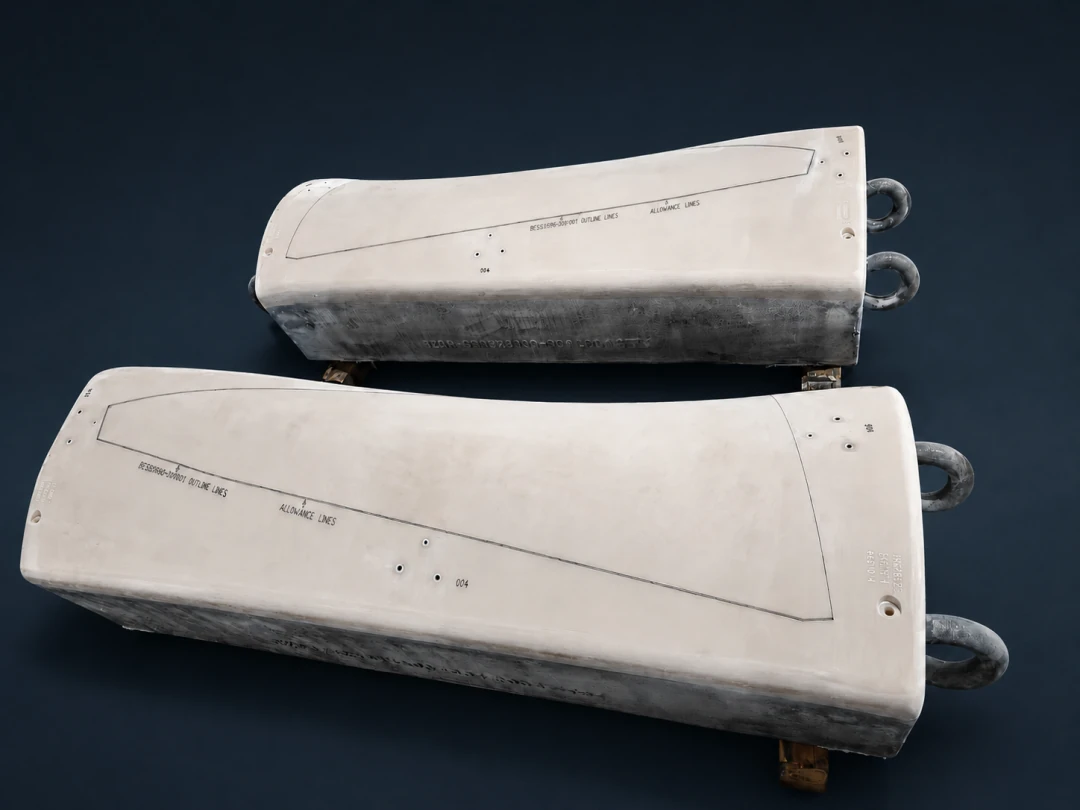
Streckformen, Richt- und Kalibrierformen für die Luft- und Raumfahrt kombinieren große Umhüllungen, zusammengesetzte Krümmungen und wiederholte Belastungen. Der Formkörper muss Druck und lokalen Stößen standhalten und gleichzeitig während der Aushärtung, Bearbeitung und Verwendung bearbeitbar und formstabil bleiben. In der Praxis ist die entscheidende Frage nicht nur, welches Harz die höhere Schlagzeileneigenschaft hat. Dabei geht es darum, ob die Gussoberfläche per CNC entfernt wird oder als fertige Arbeitsfläche erhalten bleibt.
Zwei Herstellungsverfahren stellen unterschiedliche Anforderungen an den Werkstoff
Bei den meisten Projekten wird ein netznaher Rohling gegossen, dieser aushärten und stabilisieren lassen und dann die Arbeitsfläche, den Umfang, die Bezugsmerkmale und Löcher bearbeitet. Auf diesem Weg wird die Gussoberfläche geopfert. Der Prozess priorisiert daher die Integrität dicker Abschnitte, beherrschbare Exotherme, Zähigkeit, Bearbeitbarkeit und vorhersehbare Dimensionsänderungen.
Ein gekoppeltes Werkzeug kann einer anderen Route folgen. Das Unterwerkzeug wird auf die endgültige Geometrie bearbeitet, dann stellt eine kontrollierte Spaltschicht – wie Präzisionswachs oder eine geeignete Metallbeilage – die Blechdicke und den Prozessspielraum dar. Das Oberwerkzeug wird gegen diese Schnittstelle gegossen. Nach dem Entformen können die Rückseite und die Befestigungselemente bearbeitet werden, die Arbeitsfläche bleibt jedoch im Gusszustand. Daher können im fertigen Werkzeug eventuelle Nadellöcher, eingeschlossene Lufteinschlüsse, Falten oder lokale Füllmängel an der Schnittstelle zurückbleiben.
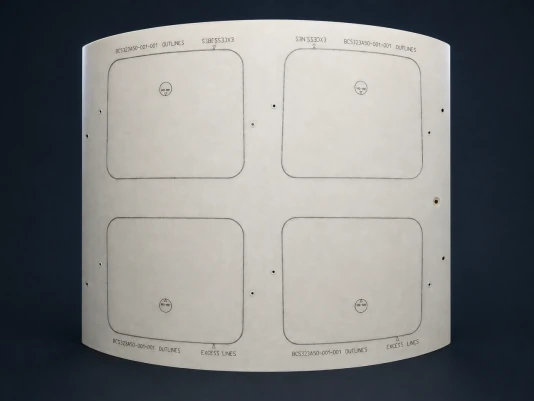
Wofür PUCAST 260 geeignet ist
PUCAST 260 ist ein zweikomponentiges Polyurethan-Gießharz, das mit Füllstoffen verwendet werden kann. Die Referenzdaten geben eine ungefüllte Mischviskosität von etwa 850 mPa·s bei 25 °C an, was das Füllen komplexer Hohlräume und Übergänge unterstützt; Die Wahl des Füllstoffs kann dann die Dichte und Steifigkeit beeinflussen. In derselben Tabelle sind Shore D 85, ein typischer Biegemodul von etwa 4.300 MPa, eine Druckfestigkeit von etwa 85 MPa und eine typische lineare Schrumpfung von etwa 0,1 % aufgeführt.
Für dicke Rohlinge ist in der Referenztabelle eine maximale Gussdicke von 400 mm* angegeben. Bei dieser Zahl handelt es sich um eine zu validierende Prozessgrenze und nicht um eine Erlaubnis zum Gießen irgendeiner Geometrie mit dieser Dicke. Gesamtmasse, Hohlraumform, Harz- und Füllertemperatur, Umgebungstemperatur und Wärmeabgabe müssen bei jedem Guss überprüft werden. Wo der Rohling bearbeitet werden soll, ist PUCAST 260 der natürliche Kandidat, wenn ein großer Abschnitt, die Gusseffizienz und die anschließende Schneidleistung das größte Gewicht haben.
Die Feuchtigkeitskontrolle ist von zentraler Bedeutung. Isocyanatchemie kann mit Wasser reagieren und Kohlendioxid-Mikrobläschen erzeugen. Trockene Rohstoffe und Füllstoffe, ein kontrollierter Raum, trockene Werkzeuge und Formen, kurze offene Behälterzeiten, Zuführung und Mischen in niedriger Position, die den Lufteinschluss begrenzen, sind Teil des Prozessfensters. Sie können nicht durch eine späte kosmetische Korrektur ersetzt werden, wenn durch die Bearbeitung Blasen freigelegt werden.
Wofür EPCAST 75 geeignet ist
EPCAST 75 ist ein vorgefülltes Zweikomponenten-Epoxidsystem, das im Gewichtsverhältnis 100:15 gemischt wird. Die Referenzdaten ergeben eine Mischviskosität von 3.000–5.000 mPa·s bei 25 °C und eine typische Verarbeitungszeit von 100–120 Minuten für eine 500-g-Mischung bei 25 °C. Dieses längere, explizit getestete Fenster hilft, wenn eine große Schnittstelle einen langen Zufuhrweg, mehrere Hochpunktentlüftungen oder eine Folge kontinuierlicher Benetzungsvorgänge aufweist.
Die Sorte eignet sich auch für die direkte Nachbildung von Oberwerkzeugen, da Epoxidharz nicht die gleiche Isocyanat-Wassergas-Reaktion aufweist. Die Referenzwerte geben Shore D 85, Zugfestigkeit 40–60 MPa, Biegefestigkeit 60–75 MPa, Druckfestigkeit über 80 MPa und einen typischen linearen WAK von etwa 50 × 10−6 K−1an. Ein einmaliger Aufbau wird bis 80 mm* empfohlen. Dickere Körper benötigen eine entworfene, validierte Schicht- oder Zonenstruktur mit kontrollierter Zeitsteuerung zwischen den Schichten, Wärmeabgabe und Kühlung.
Die Prozessführung entscheidet, ob die Kennwerte erreicht werden
Für eine direkte Replikation prüfen Sie zunächst die Geometrie des Unterwerkzeugs, die Spaltdicke und die Kantenversiegelung. Bei einem Direktkopieauftrag sollte das Harz die Arbeitsfläche kontinuierlich benetzen, bevor das Trägervolumen aufgefüllt wird. Einspeisepunkte befinden sich an niedrigen Stellen und Entlüftungsöffnungen an geometrisch hohen Stellen; Eine geschlossene Lufttasche wird zu einem Oberflächenfehler. Wählen Sie eine Wachs- oder Metallspaltschicht, die die erforderliche Dicke, Konformität und Trennbedingungen erfüllt.
Nachhärten und Abkühlen gehören in den Bearbeitungs- und Abnahmeplan. Eine sinnvolle Abfolge ist die Grobbearbeitung, Stabilisierung und erneute Prüfung, dann die Halbschlicht- und Endbearbeitung. Für EPCAST 75 handelt es sich bei den angegebenen Festigkeits- und WAK-Werten um typische Ergebnisse aus technischen Datenblättern und nicht um konstruktiv zulässige Werte. Für PUCAST 260 gilt das Gleiche für Viskosität, Modul, Druckfestigkeit und Dicke. Bestätigen Sie die tatsächliche Charge, Mischung, Temperatur, Geometrie und Ausrüstung, bevor Sie einen zulässigen Wert festlegen.
Die Auswahl auf einen Blick
| Entscheidungspunkt | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Primäre Route | Großer, dickwandiger, endkonturnaher Rohling: gießen und stabilisieren, anschließend CNC-bearbeiten | Direkte Abformung der Arbeitsfläche des Oberwerkzeugs; auch Präzisionsrohlinge |
| Referenz-Mischviskosität | ca. 850 mPa·s bei 25°C, ungefüllt | 3.000–5.000 mPa·s bei 25°C |
| Referenzverarbeitungszeit | ca. 50 min, 500 g bei 20°C | 100–120 Min., 500 g bei 25 °C |
| Dickenreferenz | Maximale Gussdicke 400 mm* | Empfohlener Einzelaufbau 80 mm* |
| Hauptkontrollen | Trockenheit, eingetragene Luft, Füllstoffwahl und Exothermie dicker Querschnitte | Grenzflächenbenetzung, Hochpunktbelüftung, Schichtzeitpunkt und Nachhärtung |
*Die oben genannten Werte sind typische Referenzdaten. Es handelt sich nicht um Designzulässigkeiten oder allgemeine Garantien; Validieren Sie die vorgeschlagene Mischung, den Abschnitt und den Aushärtungsplan anhand eines Musters oder eines ersten Artikels. Wenn die endgültige Fläche bearbeitet werden soll, beginnen Sie mit der Dimensionierung des Rohlings und der Temperaturkontrolle. Wenn es nicht bearbeitet wird, schützen Sie zunächst die Schnittstelle und den Luftaustrittsweg. Aus diesem Grund ist EPCAST 75 im Allgemeinen der stärkere Ausgangspunkt für die direkte Replikation.
Von der Materialauswahl zum Fertigungsplan
EPTEK unterstützt Projekte bei Material- und Füllstoffauswahl, Mischen, Befüllen, Entlüften, Aushärten und Bearbeiten. Für eine Bewertung werden 3D-Werkzeugdaten, Gesamtabmessungen, maximaler Querschnitt, die geplante Bearbeitung der Arbeitsfläche, Einlegeteile und Träger, Anlagen sowie Temperatur und Luftfeuchte in der Werkstatt benötigt. Aufzeichnungen zu Probekörpern oder zum ersten Werkzeug helfen, Poren, örtlich unzureichende Aushärtung, Verzug oder Delamination vor einer Wiederholung des Prozesses zu untersuchen.