01 / KUNDENANFORDERUNG
Schneller vom Muster zum Teil
Beim Gießen kann die Platinenmontage entfallen und der Weg zum Prototyp verkürzt werden, indem Teile, Kernkästen, Werkzeugrohlinge oder funktionale Kleinserienkomponenten überprüft werden.
 MATERIALIEN FÜR DEN WERKZEUGBAU
Produktfamilie
Polyurethan-Gussharze und -füllstoffe, Vakuumreplikation, Niederdruck-RIM, FastCast und Elastomere werden als unterschiedliche Prozessrouten vorgestellt.
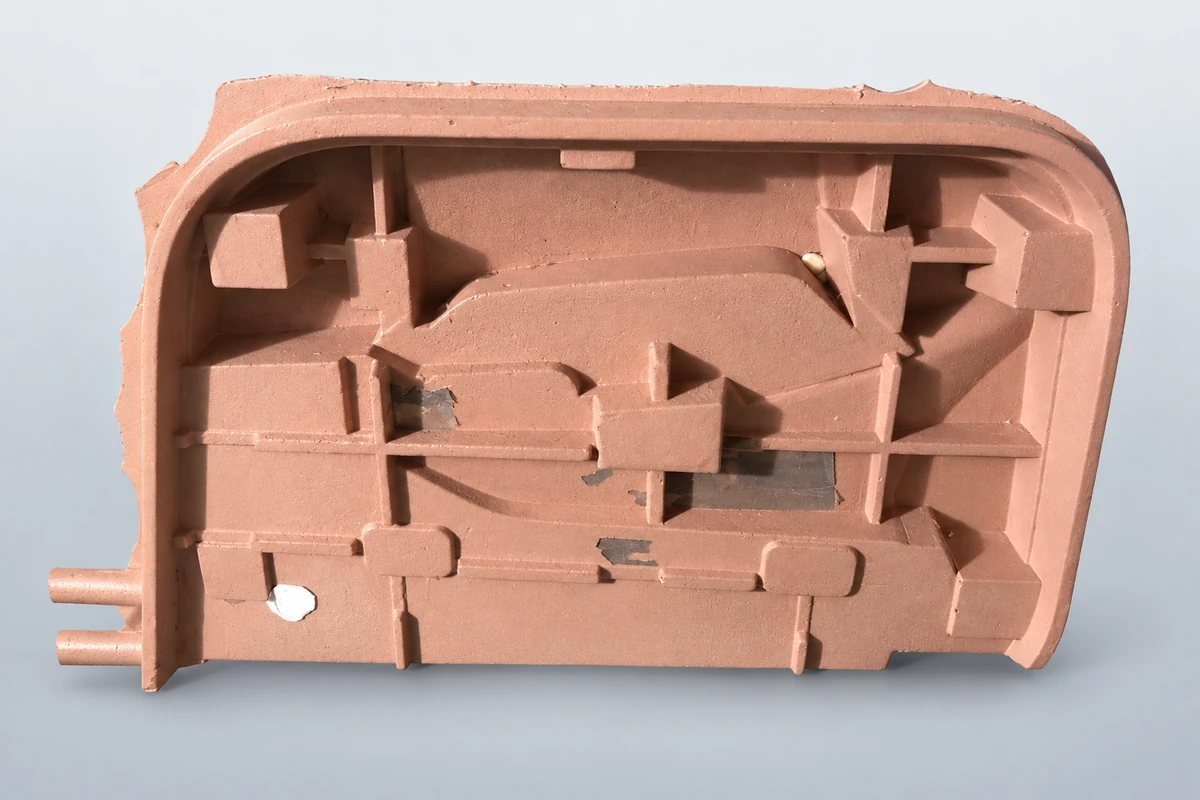
Technische Sicht / Polyurethan-Gießharze
PU-Gießsysteme verbinden flexible Teile, starre gefüllte Gussteile, schnelle Prototypen und funktionale Werkzeuge. Bei der richtigen Wahl werden Härte, Fließfähigkeit, Luftabgabe, Schrumpfung, Entformungszeit, Oberflächendichte und CNC- oder Lackierbarkeit ausgeglichen.
01 / KUNDENANFORDERUNG
Beim Gießen kann die Platinenmontage entfallen und der Weg zum Prototyp verkürzt werden, indem Teile, Kernkästen, Werkzeugrohlinge oder funktionale Kleinserienkomponenten überprüft werden.
02 / AUSWAHLKRITERIEN
Flexible und belastbare Teile benötigen eine andere Balance als starre, verschleißfeste Werkzeuge. Legen Sie die Aufgabe, die Wandstärke, den Formtyp, die Oberflächenanforderung und den Produktionsrhythmus fest, bevor Sie sich für eine schnelle, starre, RIM- oder Elastomer-Route entscheiden.
03 / PROZESSKONTROLLEN
Steuern Sie die Formtrennung, das Mischungsverhältnis, die Temperatur, die Entgasung, die Entlüftungsöffnungen, den Füllweg, die Aushärtung, die Entformung und die Nachbearbeitung. Geringe Schrumpfung und eine dichte Oberfläche helfen nur, wenn auch die Form- und Gießpraxis kontrolliert wird.
04 / PRÜFUNG VOR DEM EINSATZ
Wenn das Gussstück CNC-bearbeitet, lackiert oder geklebt werden soll, beziehen Sie diese Vorgänge in den Versuch ein. Überprüfen Sie Härte, Zähigkeit, Kantenverhalten und Farb- oder Klebstoffverträglichkeit anhand des entsprechenden TDS.
Kontrollierte TDS-Daten
Die Zeilen unten geben die veröffentlichte Klasse und Route an. Öffnen Sie das verknüpfte TDS für Mischungs-, Aushärte-, Verarbeitungs- und Servicewerte.
01 / PUCAST 260(S)
Gefülltes PU-Gießharz
Referenzroute: Gefülltes Gießharz. Misch-, Aushärte- und Verarbeitungswerte im TDS bestätigen.
Übersetztes Datenblatt · PDF ↗02 / PUCAST 260(W)
Gefülltes PU-Gießharz
Referenzroute: Gefülltes Gießharz. Misch-, Aushärte- und Verarbeitungswerte im TDS bestätigen.
Übersetztes Datenblatt · PDF ↗03 / PUCAST 261
PU-Gießharz
Referenzroute: Gießharz. Misch-, Aushärte- und Verarbeitungswerte im TDS bestätigen.
Übersetztes Datenblatt · PDF ↗04 / RIMCAST 836
Niederdruck-RIM-Harz
Referenzroute: Niederdruck-Reaktionsspritzguss. Misch-, Aushärte- und Verarbeitungswerte im TDS bestätigen.
Übersetztes Datenblatt · PDF ↗05 / RUBCAST 390
PU-Elastomer
Referenzroute: Elastomerguss. Misch-, Aushärte- und Verarbeitungswerte im TDS bestätigen.
Übersetztes Datenblatt · PDF ↗01 / PRODUKTFAMILIE
Für gegossene Werkzeugrohlinge und endkonturnahe Formen; Die veröffentlichten PuCast-Karten identifizieren die Qualitäten anhand der technischen Datenblätter von EPTEK. Wählen Sie ein System nach Gussstückgröße, Füllstoffpaket, Aushärtung und Bearbeitungsanforderungen aus.
02 / PRODUKTFAMILIE
Für Replikationsverfahren, bei denen Vakuum-, Oberflächen- und Trennanforderungen das System bestimmen.
03 / PRODUKTFAMILIE
Für Niederdruck-Reaktionseinspritzanwendungen; Die Sortenauswahl richtet sich nach den Anforderungen an Form, Aushärtung und Zyklus.
04 / PRODUKTFAMILIE
Halten Sie die schnellhärtenden FastCast-Systeme, das Niederdruck-RIM-Harz RIMCast 836 und die Elastomerrouten RubCast390 in der Auswahl getrennt.
SPECIALIST APPLICATION
Konturennah gegossene Rohlinge bilden einen durchgehenden Körper für die CNC-Endbearbeitung von Urmodellen und Formwerkzeugen. Klären Sie vor der Bearbeitung die geforderte Geometrie, Werkstoffsorte, Aushärtung und Stabilisierung.