
Präzisionswerkzeuge
Konturnaher Guss für Modelle und Vorrichtungen
Beim Guss mit enger Kontur verändert sich die Ausgangsgeometrie eines Werkzeugs. Anstatt einen großen rechteckigen Stapel zu bearbeiten und seine Nähte zu reparieren, entwirft der Prozess einen Hohlraum um die endgültige Kontur und bearbeitet dann nur das kontrollierte Aufmaß, das verbleibt.
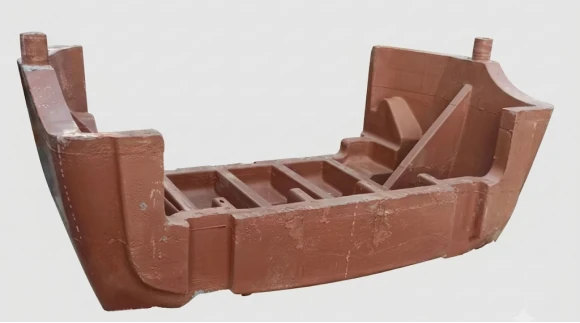
Große Modelle und Werkzeuge mit tiefen Taschen oder unregelmäßigen Konturen können komplexe Baugruppen aus Werkzeugbrettern erfordern. Jeder Schnitt, jede Klebeschicht und jede Reparatur fügt eine weitere zu verwaltende Schnittstelle hinzu. Close Contour Casting, eine endkonturnahe Fertigungsmethode, beginnt mit den dreidimensionalen Produktdaten und erstellt einen kontinuierlich gegossenen Rohling, der der beabsichtigten Form folgt und einen abgemessenen Spielraum für die CNC-Endbearbeitung lässt.
Warum Klebefugen den Fertigungsprozess beeinflussen
Standard-Plattenbestände bleiben für kleine, einfache Teile und dringende Änderungen praktisch. Wenn die Erwartungen an Größe, Tiefe und Oberfläche steigen, entstehen durch die Nähte vier miteinander verbundene Probleme. Kleber und Platte unterscheiden sich in Farbe, Härte, Wärmeausdehnung und Schleifverhalten, sodass eine reparierte Fuge unter einer Hochglanzlackierung oder nach Temperaturwechsel wieder zum Vorschein kommen kann. Eine teilweise verklebte Kante oder ein verborgener Hohlraum kann in einem Vakuumwerkzeug zu einem Leckpfad werden. Bei der Klebeschicht handelt es sich ebenfalls um eine Diskontinuität, die sich bei Handhabung, Vakuumbelastung oder wiederholten Temperaturänderungen lösen, reißen oder eine Stufe bilden kann. Schließlich wird beim Schneiden von rechteckigem Material Material entfernt, das nie zur fertigen Kontur gehörte.
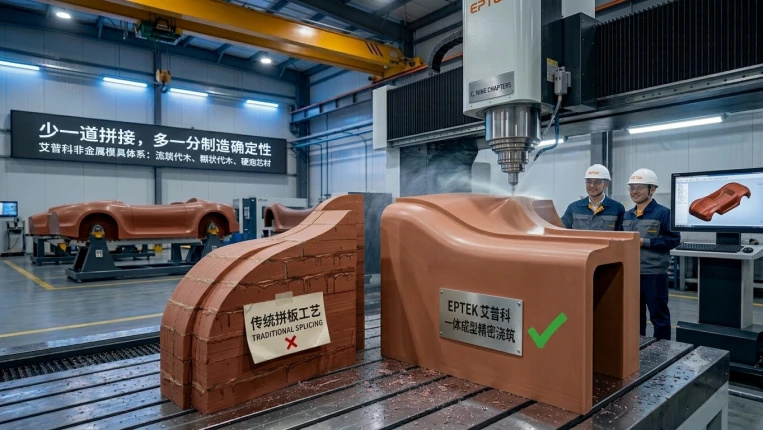
Ein Arbeitsablauf rund um die endgültige Kontur.
- Importieren und planen Sie die Daten. Definieren Sie die fertige Oberfläche, Bearbeitungszugabe, Bezugspunkte, Einsätze, Vakuumzonen und Montagestruktur. Das Aufmaß muss groß genug für die Stabilisierung und Endbearbeitung sein, aber klein genug, um die Vorteile eines endkonturnahen Rohlings zu bewahren.
- Bauen Sie den Hohlraum. Fräsen Sie anhand der Bauteildaten eine verlorene Gießform aus Schaum oder einem anderen geeigneten Material. Die Form legt das Materialvolumen fest; Zuläufe, Entlüftungen, Einlegeteile und Abstützungen werden vor dem Anmischen des Harzes angeordnet.
- Gießen und heilen. Die ausgewählten PUCAST- oder EPCAST-Komponenten dosieren und mischen und die vorbereitete Kavität über das geplante Füllsystem beschicken. Der EPTEK-Prozess verwendet Reaktionsspritzgießen zur Herstellung des durchgehenden Rohlings; er ist nicht auf manuelles Vergießen beschränkt. Entlüftung, Querschnitt und Reaktionswärme kontrollieren und die vorgeschriebene gestufte Aushärtung beziehungsweise Nachhärtung durchführen. Vor dem Entformen kontrolliert abkühlen.
- Stabilisieren, dann bearbeiten. Nehmen Sie den Rohling heraus, prüfen Sie ihn und führen Sie anschließend Schruppen, Stabilisieren, erneute Prüfung und Fertigstellen der CNC- oder Fünf-Achsen-Bearbeitung durch. Fügen Sie Bezugslöcher, Vakuumnuten, Dichtungskanäle, Positionierungsstifte und Metalleinsätze aus derselben kontrollierten Referenz hinzu.
- Versiegeln und überprüfen. Schließen Sie die Oberflächenporosität, prüfen Sie die Dichtungskontinuität, führen Sie ggf. Zonen-Vakuum- und Druckanstiegstests durch und vergleichen Sie die Arbeitskontur mit der Zeichnung oder Punktwolke bei der Referenztemperatur.
Herstellungsverfahren im Vergleich
| Route | Woher Präzision kommt | Nützliche Passform | Zu bewältigende Kompromisse |
|---|---|---|---|
| Verbundener Plattenstapel | Geklebte Plattenbaugruppe, stabilisiert und anschließend CNC-bearbeitet | Kleine oder mittlere Werkzeuge, kurze Vorlaufzeiten, häufige Änderungen | Fugenabdichtung, Nahtreparatur und geringer Materialverbrauch bei tiefen Formen |
| Endkonturnaher Gussrohling | Durchgehender Rohling, vor der CNC-Bearbeitung stabilisiert | Mittlere oder große komplexe Konturen und Vakuumbearbeitung | Hohlraumherstellung, Wärmeabgabe, Schrumpfung, Hohlraumkontrolle und Nachhärtung |
| Dünne kopierte Haut mit Verbundträger | Replikation des Urmodells, dann selektive Bearbeitung | Große Flächen mit vorhandenem Urmodell und geringem Zielgewicht | Entformungsrückfederung, Schicht-WAK-Fehlanpassung und Stützsteifigkeit |
Die Kosten des gesamten Herstellungsprozesses betrachten
Ein fairer Vergleich kann sich nicht auf den Harz- oder Aluminiumpreis pro Kilogramm beschränken. Zählen Sie das nutzbare Rohlingsvolumen, die Materialausbeute, die Hohlraumherstellung, die CNC-Stunden, Fräser, Klebe- und Dichtungsarbeiten, Grundplatten, Hebevorgänge, Vakuumtests, Nacharbeiten, Wartung und zukünftige Änderungen. Beim Guss mit enger Kontur fallen im Vorfeld Kosten für die Kavität an, durch die Zugabe können jedoch Schruppen und Späne reduziert werden, und durch den kontinuierlichen Körper entfallen viele Nahtvorbereitungsschritte. Ein Platinenstapel kann immer noch die wirtschaftliche Wahl für eine kleine, regelmäßige, einmalige Komponente oder ein Design sein, das sich wahrscheinlich ändern wird. Bei einem großen unregelmäßigen Werkzeug ist die relevante Frage, ob die eingesparten Bearbeitungs- und Reparaturarbeiten die Kavitäts- und Gusskontrollen überwiegen.
Automobilmodelle und Vorrichtungen
Bei Design- und Urmodellen lässt sich die digitale Geometrie mit einem durchgehenden Rohling auf große Karosserieflächen, Stoßfänger, Kotflügel, Kühlergrills, Leuchten und aerodynamische Elemente übertragen, ohne dass eine Plattenfuge durch den hochglänzenden Beurteilungsbereich verläuft. Die erzielte Qualität hängt weiterhin von Bearbeitung, Versiegelung, Lackierung und Vermessung ab. Das Gießen allein garantiert keine Class-A-Oberfläche.
Datenkontroll- und Cubing-Modelle verwenden den gleichen Ansatz für Lücken-, Bündig-, Grenz- und Montageprüfungen. Kanten und Bezugspunkte können in den Gusskörper eingearbeitet werden, während Positionierungsstifte, Prüfblöcke und Metalleinsätze aus dem kontrollierten Koordinatensystem hinzugefügt werden. Für Innenräume und Kleinserienwerkzeuge kann der Rohling Armaturenbretter, Türverkleidungen, Konsolen, Säulen, Dachhimmel, Sitze, Gepäckverkleidungen und Batterieabdeckungen von Fahrzeugen tragen. Die gleiche Plattform kann Vakuumform-, Niederdruck-RIM-, Schäum- und Soft-Trim-Werkzeuge beschicken, wenn das ausgewählte Material und der Wärmezyklus kompatibel sind.
Konturlehren, Positioniervorrichtungen, Montagestützen und Messbasen profitieren von einer nahezu endkonturierten Stützform: Der Körper trägt die Teilekontur und die Endbearbeitung erstellt wiederholbare Bezüge. Behalten Sie Servicezugang, austauschbare Verschleißblöcke und Befestigungsschnittstellen im Design bei; Durch das Entfernen von Nähten entfällt nicht der Bedarf an wartbaren Vorrichtungsdetails.
Übertragung auf Luft- und Raumfahrtwerkzeuge
Für Übergangsformen aus Verbundwerkstoffen, Vakuumschneidvorrichtungen und Blechformzuschnitte wird mit der gleichen Sequenz vor der Fünf-Achsen-Endbearbeitung ein durchgehender Stützkörper erstellt. Bei der Materialauswahl müssen Aushärtungstemperatur, Temperaturwechsel, CTE, Härte und Kompatibilität mit Versiegelungen oder Gelcoats berücksichtigt werden. Vakuumwerkzeuge erfordern weiterhin eine Oberflächenversiegelung, kontinuierliche Dichtungsprüfungen, Zonen-Vakuumtests und einen Haltetest für das gesamte Werkzeug.
Das konturnahe Gießen ist daher ein Herstellungsverfahren und kein pauschaler Ersatz für Plattenmaterial oder Metall. Geben Sie im Vorfeld Kontur, Toleranz, Referenztemperatur, Überprüfungsmethode und Reparaturstrategie an. Vergleichen Sie dann die gesamten Prozesskosten und Risiken für das geplante Modell, Messgerät oder die vorgesehene Vorrichtung.