
Verbundwerkzeuge
EPMOLD MP50: Urmodelle mit handaufgetragener Modellbaupaste herstellen
EPMOLD MP50 ist eine zweikomponentige Epoxid-Werkzeugpaste zum Erstellen präziser, leichter Master- und Übergangsmodelle, ohne vorher einen großen massiven Block zu bearbeiten. Das Ergebnis hängt weniger von einer einzelnen Materialnummer als vielmehr von der Steuerung der Chargengröße, der Temperatur, der Schichtdicke, des Aushärtezustands und der Stützstruktur unter der Paste ab.
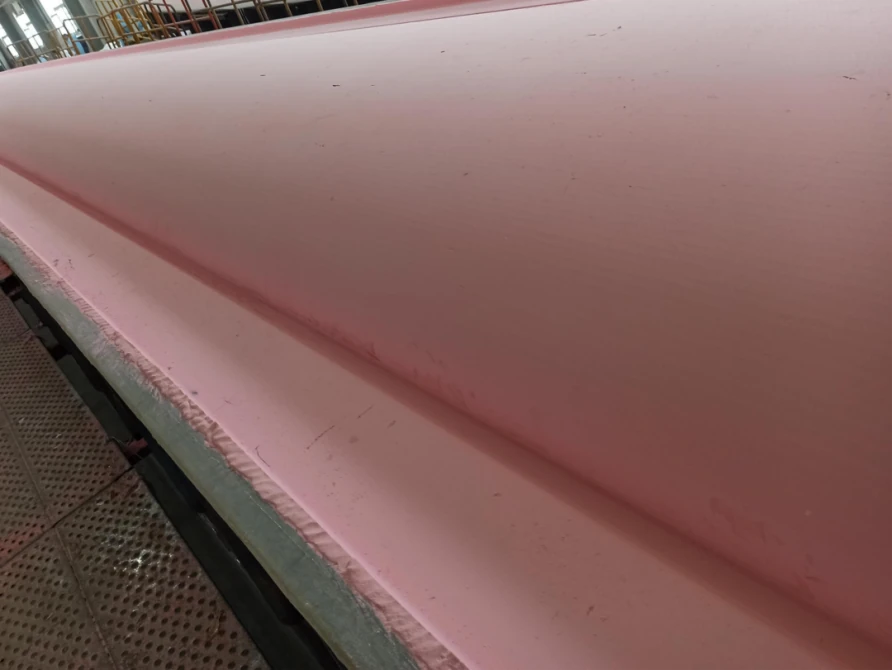
Wofür MP50 entwickelt wurde
MP50 ist eine bei Umgebungsbedingungen aushärtende Epoxidpaste, die durch die Kombination von Harzpaste A und Härterpaste B im Gewichtsverhältnis 1:1 hergestellt wird. Das gemischte Material bleibt lange genug plastisch, um über eine große oder komplexe Oberfläche verteilt zu werden, und härtet dann zu einem Rohling mit geringer Dichte aus, der fünfachsig bearbeitet werden kann. Es ist nützlich für ein Urmodell, ein Übergangsmodell oder eine Verbundform für kurze Serien. Schaumstoff, Holz oder eine Stahlrippenstruktur sorgen für Halt unter der Paste.
Das MP50-Datenblatt vom April 2026 nennt eine Dichte nach der Aushärtung von 0,45–0,50 g/cm³, eine Härte von Shore D52–60 und einen Wärmeausdehnungskoeffizienten von etwa 45 × 10⁻⁶ K⁻¹. Die mittels DSC bestimmte Tg liegt nach sieben Tagen bei 25°C über 50°C; nach 24 Stunden bei 25°C und anschließend 16 Stunden bei 40°C liegt sie über 60°C. Diese Werte gelten für die angegebenen Probekörper und Aushärtungsbedingungen. Sie machen MP50 nicht zu einem Material für Hochtemperatur-Produktionsformen.
| Referenzgegenstand | Referenzprozessbedingungen | Prozessauswirkungen |
|---|---|---|
| Mischungsverhältnis | A:B = 1:1 nach Gewicht | Verwenden Sie eine Waage; Volumenverhältnisse sind kein Ersatz. |
| Arbeitsfenster | 40–70 min; 500 g bei 25°C (Datenblatt April 2026) | Chargen planen und Material verwenden, bevor die Viskosität ansteigt. |
| Bearbeitbare Aushärtung | 16–20 h bei 25°C (Datenblatt-Referenz) | Dickere Abschnitte oder kältere Räume benötigen mehr Zeit oder eine kontrollierte Aushärtung. |
| Einschichtige Grenze | Auftragsdicke bis 50 mm; Prozessbedingungen prüfen | Verwenden Sie keine dicke Masse, um eine schlechte Unterstützung zu verbergen oder eine Wärmekontrolle zu vermeiden. |
| Beschichtungsvoraussetzung | Vor dem Gelcoat-Auftrag mindestens Shore D53 | Überprüfen Sie die Aushärtung und den Oberflächenzustand, bevor Sie einen Master-Gelcoat auftragen. |
Prozessablauf
1. Entwerfen Sie die Basis, bevor Sie einen Bausatz öffnen.
Beginnen Sie mit der endgültigen Oberfläche, der Bearbeitungszugabe, der Bezugsstrategie, den Hebepunkten und der erwarteten Aushärtetemperatur. Erstellen Sie einen festen, sauberen Untergrund, der der ungefähren Geometrie folgt. Ein Schaumstoff- oder Holzrohling kann das Pastenvolumen verringern; Für sehr große Formen eignet sich ein Stahlrippenrahmen. Wenn die Haftung unsicher ist, tragen Sie eine dünne, verträgliche Epoxidgrundierung auf den vorbereiteten Untergrund auf. Beim Pressen der Paste und beim Bearbeiten des Rohlings darf sich die Basis nicht verbiegen.
2. Konditionieren, abwiegen und mischen.
Beide Komponenten vor dem Mischen gleichmäßig temperieren. Kalte Paste lässt sich schwer homogenisieren; zu hohe Temperaturen verkürzen die Verarbeitungszeit. A und B im Massenverhältnis 1:1 abwiegen. Kleine Mengen durch Falten und Drücken mischen, größere Mengen mit geeigneter Mischtechnik. Material von den Behälterwänden und aus den Ecken in die Mischung zurückführen. Laut Arbeitsanweisung nach dem Verschwinden sichtbarer Farbunterschiede weitere 3–5 Minuten mischen. Eine einheitliche Farbe allein belegt keine vollständige Homogenisierung.
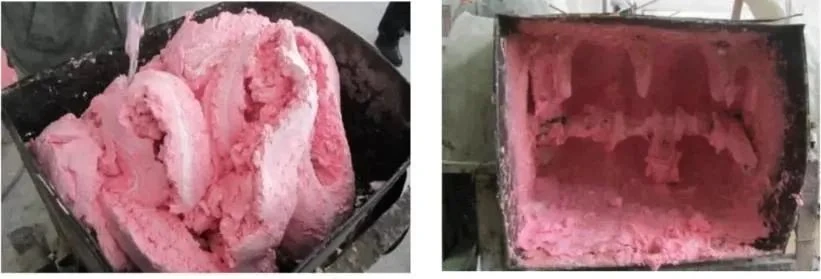
3. Führen Sie eine zur Aufgabe passende Topfzeitprüfung durch.
Das Datenblatt vom April 2026 nennt 40–70 Minuten für 500 g bei 25°C; die Arbeitsanweisung berichtet etwa 60 Minuten unter ihren Prüfbedingungen. Das Zeitfenster mit der tatsächlichen Ansatzmenge, Behälterform und Materialtemperatur überprüfen. Wärmeres Material, größere Ansätze und dicke Materialanhäufungen speichern mehr Reaktionswärme und verkürzen die Verarbeitungszeit. Wie in den Anwendungshinweisen empfohlen, die Paste möglichst innerhalb von etwa zwei Dritteln des ermittelten Zeitfensters auftragen.
4. Tragen Sie die Paste in verdichteten Schichten auf.
Drücken Sie die Paste auf einem sauberen Brett in dünne Platten, übertragen Sie jede Platte auf den Untergrund und tragen Sie sie mit festen, überlappenden Strichen auf. Eine mehrschichtige Methode mit kleinen Blöcken hilft dem Bediener, Luft zu entfernen und zusammengesetzten Kurven zu folgen. Kneten Sie jede Verbindung, bis die angrenzenden Teile vollständig miteinander verbunden sind. Sichtbare Nähte werden später zu Bearbeitungs- und Oberflächenproblemen. Die Paste ist thixotrop genug, um auf einer vertikalen Fläche zu bleiben, und die Prozessreferenz berichtet von kumulativen Ablagerungen von bis zu etwa 10–50 mm ohne Durchhängen bei korrekter Anwendung. Verteilen Sie dicke Bereiche, anstatt einen heißen, isolierten Klumpen zu hinterlassen, und sorgen Sie dafür, dass die Stützstruktur darunter durchgehend bleibt.
5. Aushärten, dann bearbeiten
Das Datenblatt nennt eine Zeit bis zur Fräsbearbeitung von 16–20 Stunden bei 25°C. Diese Referenz gilt nicht automatisch für jede Schichtdicke oder Werkstatttemperatur. Bei niedrigen Temperaturen beschreibt die Arbeitsanweisung eine kontrollierte Erwärmung im Bereich 35–80°C. Temperatur und Dauer auf die gesamte Träger-Pasten-Struktur abstimmen. Vor der Bearbeitung Aushärtung, Härte, Poren, Fugen und Verzug prüfen; die CNC-Endbearbeitung anschließend auf gemeinsame Bezugselemente beziehen.
6. Beschichten Sie nur einen ordnungsgemäß vorbereiteten Master.
Wenn Sie einen glatten, hochglänzenden Master benötigen, bearbeiten Sie die Oberfläche nach, schleifen Sie sie leicht ab und entfernen Sie dann alle Spuren von Staub und Feuchtigkeit. Lassen Sie die Paste die angegebene Härte erreichen; Die Anwendungshinweise erfordern mehr als Shore D53 vor dem Aufsprühen eines leicht schleifbaren Epoxid-Gelcoats. In einem sauberen, trockenen Bereich bei etwa 20–30 °C sprühen. Hohe Luftfeuchtigkeit, nasse Oberflächen oder Temperaturen über etwa 35 °C können die Haftung des Gelcoats verringern oder dazu führen, dass das Lösungsmittel zu schnell ablüftet und aushärtet. Dieser Beschichtungsschritt beschreibt eine Master- oder Musteroberfläche. Dadurch ist das MP50-System allein nicht für ein Hochtemperatur-Endwerkzeug geeignet.
Den Modellaufbau auf die Branche abstimmen
- Windblätter: Ein Gerüst aus Stahlrippen oder Schaum mit Glasfaserbeplankung und einer MP50-Deckschicht ermöglicht ein langes Rotorblatt-Urmodell mit fugenloser Oberfläche. Arbeiten Sie in kontrollierten Abschnitten und prüfen Sie die geometrischen Bezüge über die gesamte Länge, bevor die Produktionsform hergestellt wird. Bei großen Materialvolumen müssen Reaktionswärme und Verzug weiterhin kontrolliert werden.
- Automobil: Die Paste eignet sich für Karosseriebauer von Konzeptfahrzeugen und für Einzelanfertigungen oder sehr kleine Stückzahlen von Kohlefaserplatten. Es ersetzt zusammengefügte Bretter durch eine durchgehende Oberfläche, die sich leicht bearbeiten und überarbeiten lässt. Wiederholte Heißhärtungen oder die Produktion großer Stückzahlen erfordern ein qualifiziertes Werkzeug für höhere Temperaturen.
- Luft- und Raumfahrt: MP50 eignet sich für Prototypen, Master mit komplexen Oberflächen und Übergangswerkzeuge. Es kann die Geometrie für eine Kohlefaserform definieren, die anschließend laminiert und nachgehärtet wird. Dokumentieren Sie vor einem Produktions-Härtungszyklus die Härtungshistorie des Masters, die Dimensionsstabilität, die thermische Belastung und die Qualifikation des endgültigen Werkzeugs.
Praktische Auswahlregel
Wählen Sie MP50, wenn geringe Masse, handgefertigte Geometrie, schnelle Bearbeitung und der Einsatz bei Raumtemperatur oder niedriger Temperatur entscheidend sind. Wählen Sie ein anderes Werkzeugsystem, wenn die endgültige Form wiederholt einer Hochtemperatur-Aushärtung des Verbundwerkstoffs standhalten muss. Kontrollieren Sie die Charge, testen Sie das Arbeitsfenster bei tatsächlicher Masse und Temperatur, bestätigen Sie die Aushärtung vor dem Beschichten und qualifizieren Sie die gesamte Basis-Paste-Finish-Architektur als ein System.