
Vakuumwerkzeuge
Werkstoffe für Vakuumspannvorrichtungen zum Besäumen auswählen
Eine Vakuumfräsvorrichtung muss das Teil stützen, eine Abdichtung halten und zu einem wiederholbaren Bearbeitungsnullpunkt zurückkehren. Aluminiumguss ist eine nützliche Basis, aber drei nichtmetallische Varianten können besser sein, wenn ihre Gesamtkosten und ihr thermisches Verhalten zum Arbeitszyklus passen.
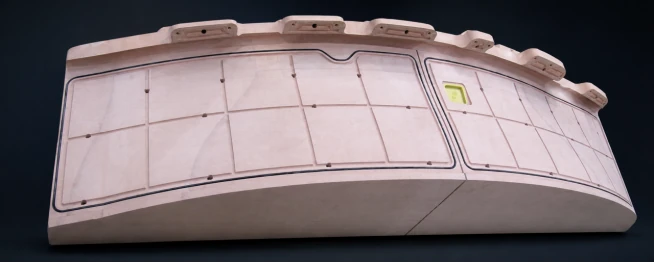
Eine Vakuumvorrichtung zum Fräsen oder Beschneiden muss sowohl tragen als auch abdichten. Ihre Arbeitsfläche stützt das Bauteil, Nuten und Anschlüsse ermöglichen die Vakuumhaltung, und der Grundkörper sorgt für eine reproduzierbare Positionierung bei Bearbeitung und Prüfung. Aluminiumguss bleibt eine bewährte Referenz, weil Steifigkeit, Anschlussgestaltung und thermisches Verhalten bekannt sind. Auch drei nichtmetallische Verfahren kommen infrage: verklebte Modellbauplatten, präzisionsgegossene Werkzeugharze und eine Gelcoat-Verbundschale, die von einem qualifizierten Urmodell abgeformt wird. Entscheidend sind Gesamtrisiko und Gesamtkosten bei der geforderten Genauigkeit, Temperatur und Betriebsbelastung.
Die Stärken von Aluminiumguss
Gängige Aluminiumlegierungen und Gusssorten haben einen WAK bei Raumtemperatur von etwa 23–27 × 10−6/K; Bestätigen Sie den tatsächlichen Grad und Temperaturbereich für ein Projekt. Aluminium leitet Wärme schnell und sorgt nach dem Gießen, Spannungsabbau und der CNC-Bearbeitung für einen gleichmäßigen, steifen Körper mit zuverlässigen Gewinden und Schnittstellen. Diese Eigenschaften eignen sich für hochfrequente Nutzung, Verschleiß und Vorrichtungen mit vielen Anschlüssen.
Der Weg ist jedoch nicht einfach. Es umfasst normalerweise ein Modell- oder Gusswerkzeug, Guss, Inspektion, Stabilisierung und umfangreiche Bearbeitung. Porosität kann zu einem Vakuumleckpfad werden und erfordert möglicherweise eine Imprägnierung oder Versiegelung. Das Muster, die Maschinenzeit, die Werkzeuge, das Heben und spätere Änderungen verursachen zusätzliche Kosten. Diese Investition kann sinnvoll sein, wenn das Gerät häufig läuft und stark abgenutzt ist. Auch Aluminiumschrott hat einen nachgewiesenen Verwertungswert.
Drei nichtmetallische Bauweisen und ihre jeweiligen Vorteile
Bearbeitung von gebundenen Werkzeugplatten
PUBOARD oder EPBOARD wird in Blöcke oder Schichten geschnitten, verbunden, mit Bezugspunkten bearbeitet und dann für die Fläche, Dichtungsnuten, Vakuumanschlüsse und Montagereferenzen gefräst. Die werkseitig gehärtete Platte sorgt für ein gleichmäßiges Bearbeitungsverhalten. Die Quelle geht davon aus, dass der CTE herkömmlicher Leiterplatten etwa 40–55 × 10−6/K beträgt, daher sind eine Werkstatt mit kontrollierter Temperatur und ein realistisches Wärmebudget erforderlich. Bei kleinen und mittleren Vorrichtungen ermöglicht der geringe Schnittwiderstand eine schnelle Änderung der Route: Eine lokale Reparatur kann geklebt und nachbearbeitet werden, ohne dass ein neues Gussmodell erstellt werden muss. Jede Klebefuge muss vollständig benetzt, ausgehärtet und versiegelt sein; Eine offene Verbindung stellt ein potenzielles Leck und eine lokale Compliance-Änderung dar.
Präzisionsgegossenes Werkzeugharz
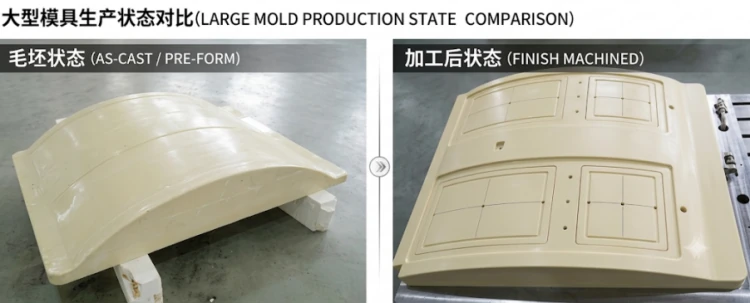
PUCAST oder EPCAST wird in eine konturierte Gießform gegossen und anschließend per CNC endbearbeitet. Ohne durchgehende Plattenfugen lässt sich die Luftführung einfacher gestalten, und der Rohling kann der Endkontur deutlich näher kommen als ein dicker Plattenaufbau. Der wirtschaftliche Vorteil liegt in weniger Materialabtrag und Metallbearbeitung; ein unnötig massiver Harzblock bringt diesen Vorteil nicht. Der durchgehende, bearbeitbare Arbeitskörper sollte mit einer Metallbasis, Montageblöcken oder einem Hinterbau kombiniert werden, der Hebe- und Einbaulasten trägt.
Gelcoat, glasgefüllte Paste und Verbundträger
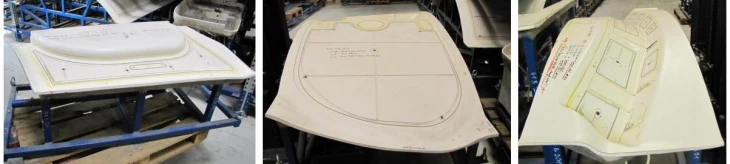
Ist bereits ein qualifiziertes Urmodell vorhanden, lässt sich eine dünne Gelcoat-Arbeitsfläche abformen und mit glasgefüllter Paste oder einer Glas- beziehungsweise Kohlefaser-Epoxidharzstruktur hinterbauen. Das ist besonders sinnvoll, wenn mehrere Vorrichtungen von einem Urmodell benötigt werden: Das Abformen verringert den Materialabtrag und ermöglicht eine leichte Schalenkonstruktion. Bei nur einer Vorrichtung können die Kosten für Herstellung und Qualifizierung des Urmodells diesen Vorteil aufheben. Beim geometrischen Versatz sind die Nennwanddicke des ausgehärteten Bauteils, seine Rückfederung und das montierte Bezugssystem zu berücksichtigen.
Für EPMOLD LP70 ist ein CTE von 25 × 10⁻⁶/K angegeben: Standardprobekörper, 16 Stunden bei 60°C nachgehärtet und zwischen 20 und 50°C geprüft. Die Bauweise ermöglicht eine durchgehende, spanend bearbeitbare LP70-Konturschicht mit Bearbeitungszugabe, unterstützt durch eine symmetrische, ausgewogene, vakuuminfundierte Kohlenstofffaser/Epoxid-Struktur. Sandwichkerne oder Rippen können die Biege- und Torsionssteifigkeit erhöhen. Die Geometrie nach Entformen, Nachhärten und Montage messen; über eine abschließende Flächenbearbeitung anhand von Zugabe und Abnahmetoleranz entscheiden. Dichtnuten, Anschlüsse und wiederholt montierte Verbindungen benötigen örtlich bearbeitbare Schichten oder Einlegeteile und anschließend eine erneute Abdichtung. Diese Bauweise allein garantiert keine Genauigkeit von 0,10 mm.
Mit einem thermischen Toleranzbudget planen
Für eine freie, einheitliche Länge von fünf Metern lautet die erste Schätzung ΔL = αLΔT. Bei den unten aufgeführten Werten handelt es sich lediglich um theoretische Erweiterungen. Sie sind nicht aufgrund eines Formfehlers installiert.
| Material oder Struktur | Typischer WAK (×10)−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Gewöhnliches Aluminium/Gussaluminium (abhängig von der Sorte) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, nachgehärtete Testprobe | 25 | 0.13 mm | 0.63 mm |
| Gewöhnliches Werkzeugbrett oder gegossenes Werkzeugharz (abhängig von der Sorte) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Entworfenes CFRP-Panel, Richtung in der Ebene | 0–5 | 0–0.03 mm | 0–0.13 mm |
Eine gleichmäßige Temperatur verändert hauptsächlich die Gesamtgröße. Gradienten und WAK-Fehlanpassungen zwischen Arbeitsschicht, Klebstoff, Verbundträger, Metallbasis, Stützpunkten und Versiegelungsreaktion führen mit größerer Wahrscheinlichkeit zu lokalen Verwerfungen. Stellen Sie die zulässige Temperaturdifferenz aus Spannlänge, Bezugsschema und Fehlerbudget ein und lassen Sie dann bei Bearbeitung, Verwendung und Prüfung die gleiche Referenztemperatur erreichen.
Qualifizierung und Auswahl
- Überprüfen Sie die Geometrie der Arbeitsfläche anhand der Basisdaten und messen Sie dann die Evakuierungszeit in jeder Zone und den Druckanstieg nach Isolierung der Vakuumquelle.
- Repräsentative Teile einbauen, um Passung, Dichtpressung und erstes Bearbeitungsergebnis zu prüfen.
- Zeichnen Sie bei nachgebildeten Verbundvorrichtungen die Geometrie nach der ersten Aushärtung, Entformung, Nachhärtung, Montage und einem kontrollierten Temperaturzyklus auf.
Verklebte Modellbauplatten eignen sich für kleine bis mittelgroße Vorrichtungen, die häufig geändert werden, sofern die Temperatur kontrolliert werden kann. Präzisionsguss ist sinnvoll, wenn ein größerer, fugenloser und konturennaher Rohling den Bearbeitungsaufwand senkt und die Basis die Lasten trägt. Eine Gelcoat-Verbundschale bietet sich an, wenn ein qualifiziertes Urmodell für mehrere Vorrichtungen genutzt werden kann und Hinterbau sowie Anschlussstellen symmetrisch ausgelegt sind. Aluminiumguss bleibt vorteilhaft, wenn hohe Stückzahlen, Verschleiß, Gewindeanschlüsse und bewährte Wartung stärker wiegen als Zeit- oder Gewichtsvorteile nichtmetallischer Lösungen. Vergleichen Sie in jedem Fall Materialvolumen und Ausnutzung, Bearbeitung, Abdichtung, Handhabung, Nacharbeit, Reparatur und Änderungen. Ein nichtmetallisches Verfahren ist wirtschaftlich erst dann überzeugend, wenn die Gesamtkosten bei denselben Abnahmekriterien geringer sind.