Anwendung / Verbundwerkstoffbearbeitung

Vakuumspannvorrichtungen zum Besäumen und Bohren

Eine Beschnittvorrichtung hält ein Verbundteil in einer definierten Position und lässt gleichzeitig Spielraum für das Schneidwerkzeug. Die zuverlässige Vakuumhaltung hängt von der Kontaktfläche, der Dichtungsanordnung, der Steifigkeit und den stabilen Bezugspunkten ab – und nicht nur vom Material, das für den Körper verwendet wird.

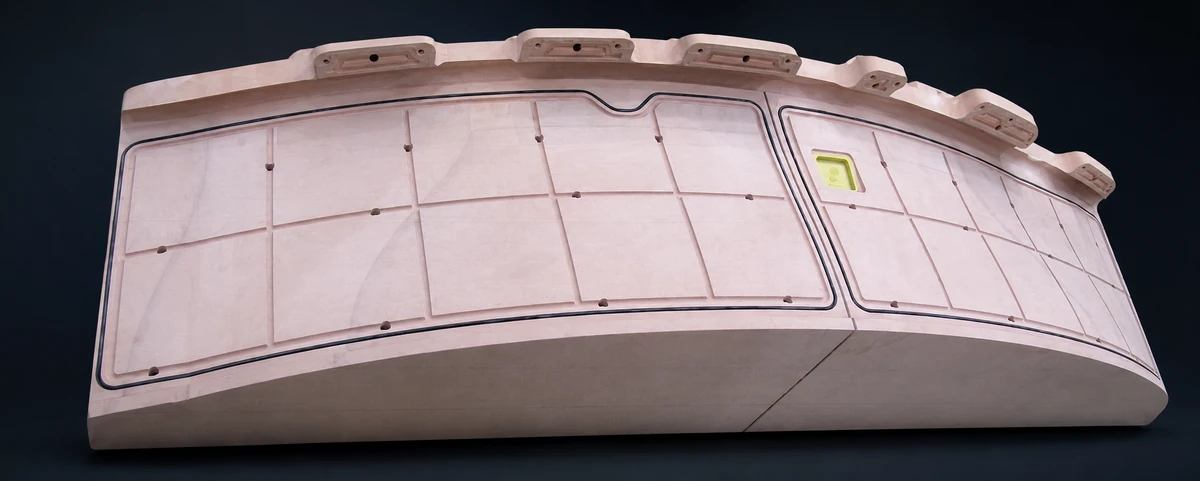
Gebogene Besäumvorrichtung mit bearbeiteten Vakuumkanälen und Dichtungsgitter aus der technischen Rezension von EPTEK
EPTEK / ANWENDUNGUnterstützung, Vakuumkanäle und Bearbeitungsdaten

Technische Anforderungen

Vergleichen Sie vier Konstruktionsmethoden

01 / REFERENZVERFAHREN

Aluminiumguss + CNC-Bearbeitung

Eine Metallreferenzroute für Steifigkeit, Haltbarkeit und etablierte Vorrichtungspraxis. Vergleichen Sie die Gieß- und Bearbeitungszeit, den Materialabtrag, die Handhabungsmasse und die Maßbewegung bei Arbeitstemperatur.

02 / VERKLEBTE PLATTEN

Platinenrohling + CNC-Bearbeitung

PUBOARD oder EPBOARD zu einem Rohling verbinden, dann die Stützfläche, Vakuummerkmale und Bezugsschnittstellen bearbeiten. Qualifizieren Sie die Abdichtung der Klebefuge, die Einsätze und die örtliche Unterstützung, bevor Sie die fertige Vorrichtung annehmen.

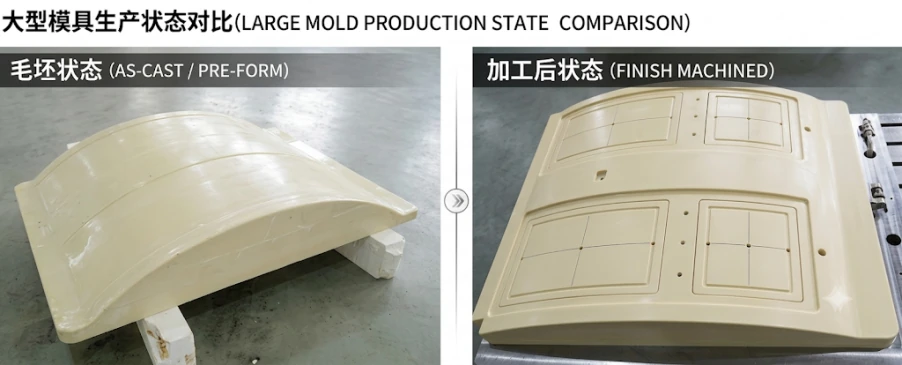
Präzisionsgegossener Vorrichtungsrohling im Vergleich zur bearbeiteten Vorrichtung

03 / FORMNAHER GUSS

Präzisionsgussrohling + CNC-Bearbeitung

Gießen Sie einen gefüllten PU- oder Epoxidrohling nahe der gewünschten Form und bearbeiten Sie dann die endgültige Geometrie. Dadurch können Überbestände reduziert werden; Rohlingdesign, Wärmeentwicklung des Harzes, Aushärtung und Bearbeitungszugabe bleiben von entscheidender Bedeutung.

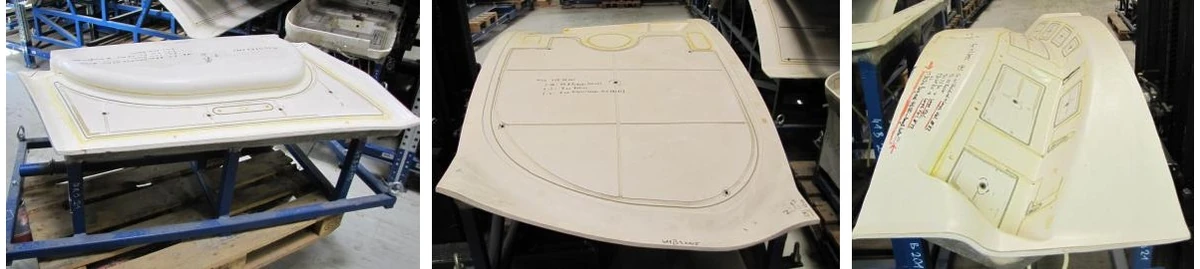
Dünnwandige nachgebildete Trimmwerkzeugkonstruktionen aus dem technischen Artikel von EPTEK

04 / ABGEFORMTE SCHALE

Gelcoat + glasfaserverstärkte Paste oder verstärktes Laminat

Reproduzieren Sie die Kontaktfläche von einem kontrollierten Master und bauen Sie dann die Schale und die Trägerstruktur auf. Die Werkzeugoberfläche, der Teildickenversatz, die Schalensteifigkeit, die Aushärtung und die Rahmenbefestigung bestimmen die endgültige Passform.

Technische Anforderungen

Das Herstellungsverfahren auf das Werkstoffsystem abstimmen

RouteEPTEK-ProduktfamilieWas zu überprüfen ist
PlattenbearbeitungPUBOARD-Werkzeugplatten / EPBOARDLuftdichtheit der Verbindungslinie, Beibehaltung des Einsatzes, Bearbeitung und Dimensionsstabilität
PräzisionsgussPUCAST / EPCASTGussdicke, Füllstoffe, Hohlraumkontrolle, Aushärtung und verbleibendes Bearbeitungsmaterial
Nachgebildete SchaleKompatibler Gelcoat + EPMOLD LP70 und ausgewählt EPLAM / EPMOLD TrägersystemeSchichtkompatibilität, Schalendicke, Aushärtung, Verstärkung und Rahmenbefestigung
AluminiumreferenzKonstruktion und Bearbeitung der MetallvorrichtungBeim Vergleich von Alternativen die gleichen Teile, Toleranzen und Akzeptanzkriterien verwenden

Technische Anforderungen

Die Vorrichtung anhand ihrer Funktionsleistung abnehmen

PrüfenAkzeptanzschwerpunkt
Passform und GeometrieNach dem Aushärten und Zusammenbau prüfen. Berücksichtigen Sie den Teildickenversatz und die Rückfederung dort, wo das Werkzeug repliziert wird.
VakuumintegritätAbsaugzeit und isolierten Druckanstieg prüfen; separate Leckage durch Gehäuse, Gelenke, Dichtungen und Anschlüsse.
Standort und SupportÜberprüfen Sie wiederholbare Bezüge, Dichtungskompression, lokale Steifigkeit und Zugang für das Schneidwerkzeug.
Temperatur und BearbeitungAusdehnung anhand der tatsächlichen Werkzeuggröße und Temperaturänderung beurteilen; Bestätigen Sie das erste bearbeitete Teil anhand der Zeichnung.
Kosten über die gesamte LebensdauerVergleichen Sie nutzbares Rohlingsvolumen, Bearbeitung, Verbindung, Abdichtung, Stützstruktur, Nacharbeit und erwartete Lebensdauer.