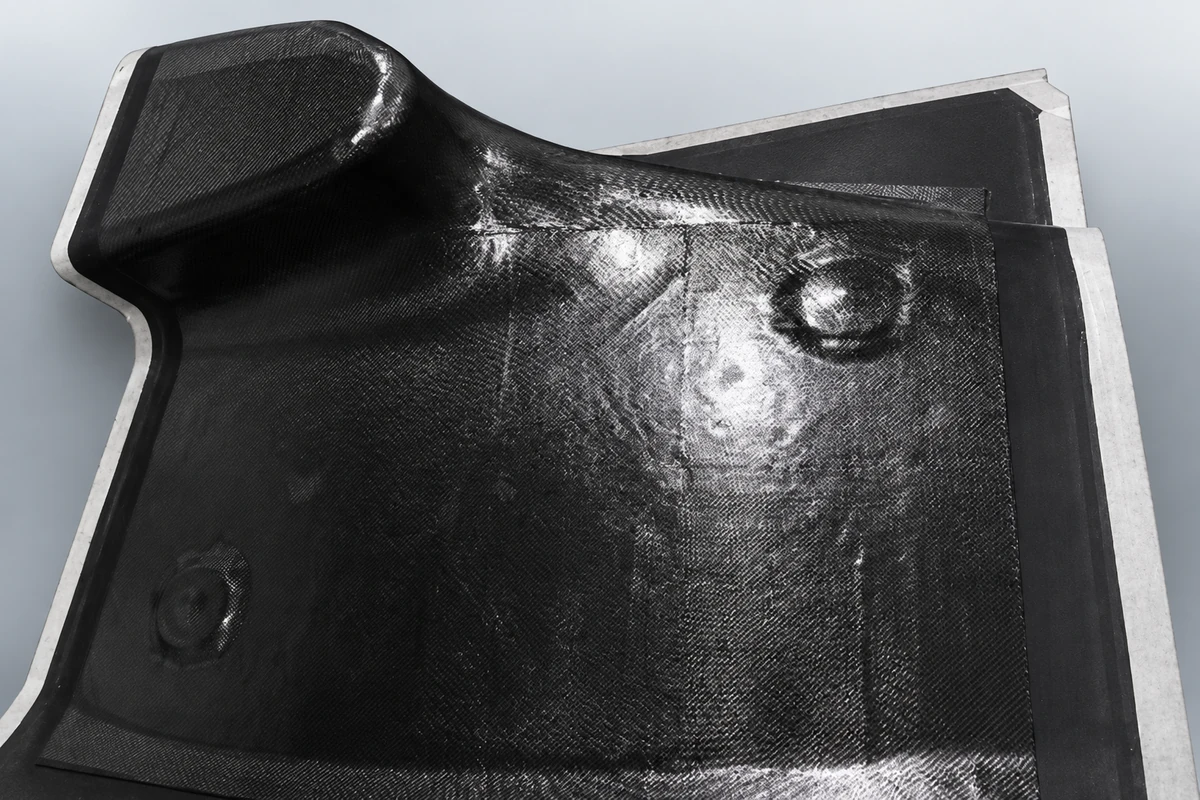
Prepreg-Werkzeuge sind ein kontrolliertes System: Harz, Verstärkung, Lagerung, Auflegen, Vakuum oder Druck und Aushärtung arbeiten zusammen. Die Werkzeug-Prepreg-Routen von EPTEK unterscheiden sich bei der praktischen Erstaushärtung bei niedriger Temperatur von der Aushärtung bei höherer Temperatur für anspruchsvollere Verbundwerkzeuge.
01 / KUNDENANFORDERUNG
Wärme und Geometrie kontrollieren
Ein Prepreg-Werkzeug muss seine Oberfläche und Größe während der Aushärtung und späterer Wärmezyklen beibehalten. Ein definierter Aushärtungsweg reduziert das Rätselraten in Bezug auf Konsolidierung, Rückfederung, Hohlräume und Dimensionsabweichung.
02 / AUSWAHLKRITERIEN
Wählen Sie das Aushärtefenster.
Verwenden Sie LTP220 und LTP240 entsprechend der Aushärtetemperatur, der thermischen Belastung, der Werkzeuggröße, dem Druckweg und den Inspektionsanforderungen des Projekts. Übertragen Sie einen Tg- oder Serviceanspruch nicht von einer Besoldungsgruppe auf eine andere.
03 / PROZESSKONTROLLEN
Behandeln Sie die Lagerung als Prozessdaten.
Dokumentieren Sie Lagerung, Konditionierung, Lagenaufbau, Zwischenverdichtung unter Vakuum, Vakuumdichtheit, Vakuumaufbau, Aushärtung, Nachhärtung, Beschnitt und Oberflächenprüfung. Hinterlegen Sie die tatsächliche Laminatdicke und den Aushärtungsverlauf in der Dokumentation der Form.
04 / PRÜFUNG VOR DEM EINSATZ
Überprüfen Sie den gesamten Stapel.
Prepreg, Gelcoat oder Oberflächenfilm, Hinterbau, Trennsystem und Reparaturverfahren sollten als Gesamtsystem erprobt werden. Maßgeblich für die Grenzen bei Aushärtung und Verarbeitung bleibt das verlinkte technische Datenblatt.