
Verbundwerkzeuge
Zwei Niedertemperaturverfahren für hochtemperaturbeständige Verbundwerkstoffformen
Niedertemperatur-Werkzeugprepregs und bei Raumtemperatur aushärtende Infusionsharze bieten zwei Wege zu hochtemperaturbeständigen CFK-Formen. Nach der vorgeschriebenen Nachhärtung können die entsprechenden EPTEK-Systeme eine mittels DMA bestimmte Glasübergangstemperatur (Tg) von etwa 240 °C erreichen und die Anforderungen an Formen für Autoklavprozesse bei 180–190 °C erfüllen.
Urmodelltemperatur und Einsatztemperatur getrennt betrachten
Das Urmodell muss nicht dieselbe Temperatur durchlaufen wie die spätere Produktionsform. Das Laminat kann zunächst bei niedrigerer Temperatur seine Form und die nötige Handhabungsfestigkeit erhalten. Anschließend wird es entformt, abgestützt und nachgehärtet, um die endgültige Wärmebeständigkeit zu entwickeln. So lassen sich der Schutz des Urmodells und die Anforderungen der Bauteilfertigung getrennt lösen.
Verfahren 1: Niedertemperatur-Werkzeugprepreg
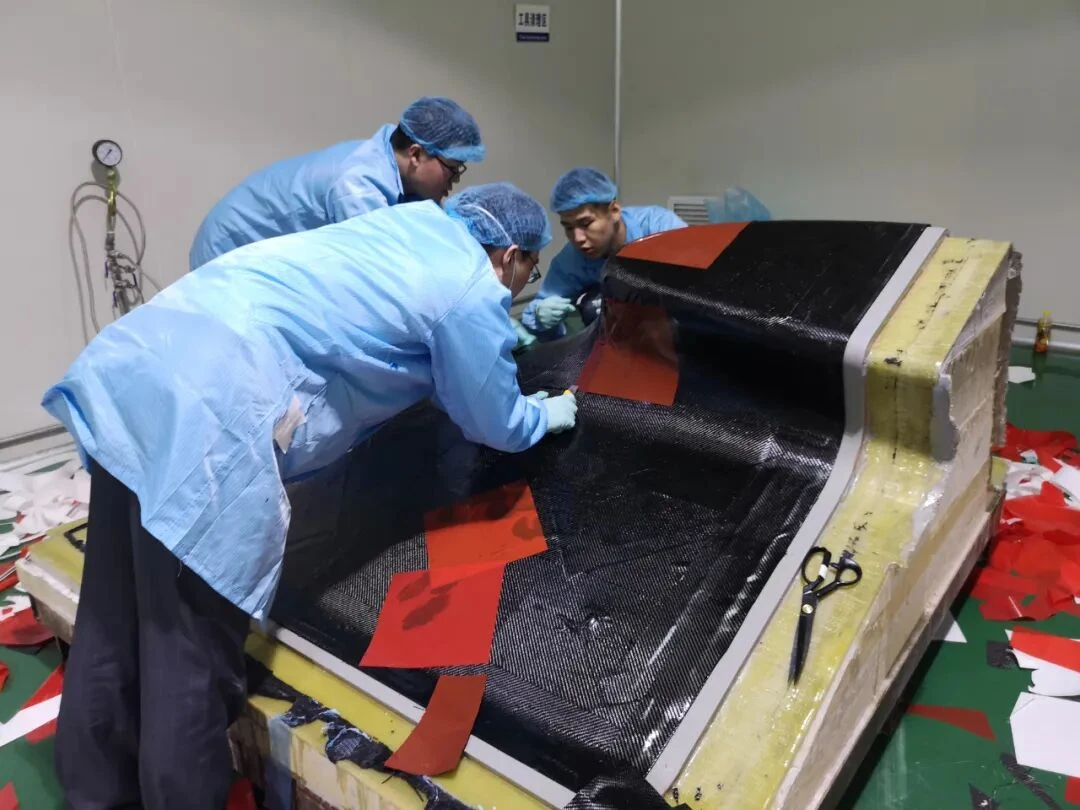
Die LTP-Werkzeugprepregs enthalten bereits mit Harz imprägnierte Kohlenstofffasern. Die Lagen werden auf ein vorbereitetes, mit Trennmittel versehenes Urmodell gelegt. Faserrichtungen, Stöße, lokale Verstärkungen und die rückseitige Struktur werden gemeinsam geplant. Die vorgeschriebene erste Aushärtung erfolgt beim entsprechenden System typischerweise bei etwa 60 °C und konsolidiert das Laminat. Sobald die Kriterien für Handhabung und Entformung erfüllt sind, wird die Form abgenommen, abgestützt und stufenweise nachgehärtet. Verarbeitungszeit außerhalb der Kühlung, Zwischenverdichtung, Vakuumdichtheit und tatsächliche Laminattemperatur bleiben wichtige Prozessgrößen.
Verfahren 2: Vakuuminfusion mit Raumtemperaturhärtung
Trockene Kohlenstofffaserlagen werden auf dem Urmodell angeordnet und durch Vakuum mit einem geeigneten flüssigen Werkzeugharz durchtränkt. Die erste Aushärtung bei Raumtemperatur vermeidet eine beheizte Anfangsphase am Urmodell. Fließwege, Viskosität, Verarbeitungszeit, Permeabilität, Einlässe und Entlüftungen müssen aufeinander abgestimmt sein, damit die Imprägnierung vor dem Gelieren abgeschlossen ist. Nach vollständiger Durchtränkung und erster Aushärtung wird die Form entformt, abgestützt und nachgehärtet. Für den ersten Herstellungsschritt ist kein Autoklav nötig; eine geeignete Heizeinrichtung für die Nachhärtung bleibt erforderlich.

Etwa 240 °C DMA-Tg und der Einsatz bei 180–190 °C
Beide Verfahren können bei den entsprechenden hochtemperaturbeständigen EPTEK-Systemen nach vorgeschriebener Nachhärtung etwa 240 °C DMA-Tg erreichen. Ziel sind Formen für die Autoklavhärtung von Verbundbauteilen bei 180–190 °C. Tg beschreibt das Übergangsverhalten des Harzes und ersetzt nicht die Einsatzspezifikation der vollständigen Form. Vergleichbare Ergebnisse erfordern Angaben zu DMA-Methode, Auswertekriterium, Aushärtungsverlauf und Probenzustand. Druckbelastbarkeit, Steifigkeit, Vakuumdichtheit, Maßhaltigkeit und wiederholte Temperaturzyklen müssen ebenfalls zur Fertigung passen.
Das Verfahren nach Betrieb und Geometrie auswählen
Prepreg bietet eine vorab kontrollierte Kombination von Harz und Fasern, verlangt jedoch geregelte Lagerung, Verarbeitungszeiten und Verdichtung. Infusion erfordert besonders sorgfältige Fließplanung und Durchtränkung, erlaubt aber trockene Faserablage und erste Aushärtung bei Raumtemperatur. Beide Wege ermöglichen ein Urmodell, dessen Werkstoff auf die tatsächliche erste Aushärtung statt auf die spätere Einsatztemperatur der Form ausgelegt ist. Materialbedarf, Arbeitsaufwand, Anlagen, Größe, Reparaturen und Produktionsplanung gehören in den Vergleich.
Die Nachhärtung macht aus der ersten Form das Produktionswerkzeug
Entformungszeitpunkt, Abstützung und stufenweise Erwärmung sind vor Baubeginn festzulegen. Die materialspezifischen Aufheiz- und Haltezeiten sind einzuhalten und die Temperaturen insbesondere in dicken Bereichen und an Anschlüssen zu überwachen. Nach Nachhärtung und kontrollierter Abkühlung werden Oberfläche, Bezugselemente und Vakuumdichtheit geprüft. Ein repräsentativer Produktionszyklus zeigt das Maßverhalten einschließlich der Stützstruktur.
Zwei Wege zum gleichen Hochtemperaturziel
Es handelt sich um unterschiedliche Herstellungsverfahren: eines beginnt mit Werkzeugprepreg, das andere mit trockenen Fasern und flüssigem Infusionsharz. Beide verbinden eine erste formgebende Aushärtung mit einer Nachhärtung zur hochtemperaturbeständigen Verbundwerkstoffform. Werkstoff und Prozessplan sind für die konkrete Autoklavanwendung bei 180–190 °C auszuwählen.