
Formenbau für Faserverbundbauteile
Vier Herstellungsverfahren für Urmodelle von Verbundwerkstoffformen
Vier Bauweisen für Urmodelle im Faserverbund-Formenbau: leichte Schichtaufbauten, gegossene Harzrohlinge, Stahlrahmenkonstruktionen und verklebte Modellbauplatten im Vergleich – jeweils abgestimmt auf das tatsächliche Verfahren zur Herstellung der Form.
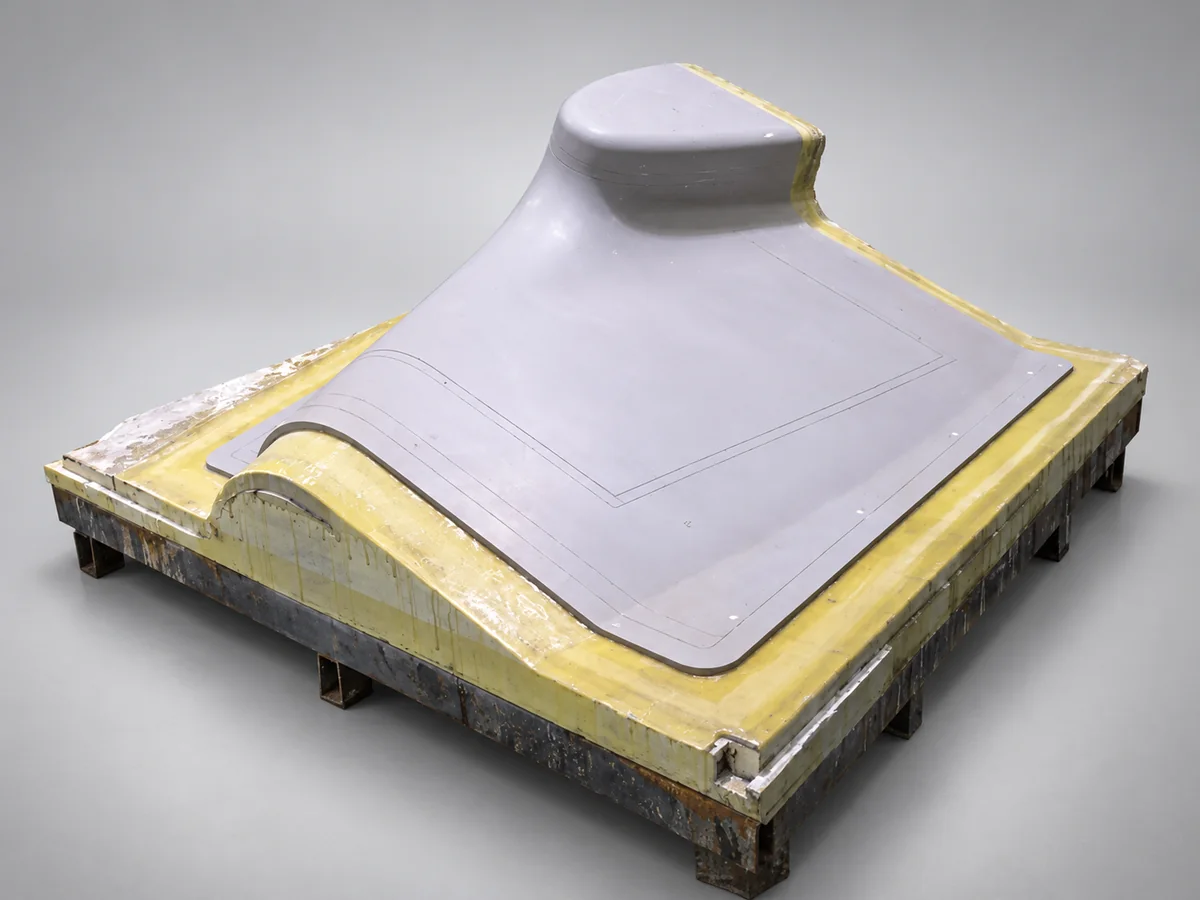
Ein Urmodell bildet die Referenzfläche, von der eine Produktionsform abgeformt wird. Seine Geometrie und Oberflächengüte werden auf die Form übertragen; seine Maßstabilität bestimmt, wie genau diese Übertragung gelingt. Häufig ist das Urmodell als Positivmodell ausgeführt. Der Begriff bezeichnet jedoch seine Funktion, nicht eine bestimmte Geometrie.
Bei der Werkstoffauswahl muss zwischen Urmodell und Produktionsform unterschieden werden. Die Produktionsform muss den Bedingungen der Bauteilfertigung standhalten, das Urmodell dagegen den Bedingungen, unter denen diese Form hergestellt wird. Die Temperaturzyklen können sich erheblich unterscheiden, insbesondere wenn die Form vor der Nachhärtung vom Urmodell entformt wird.
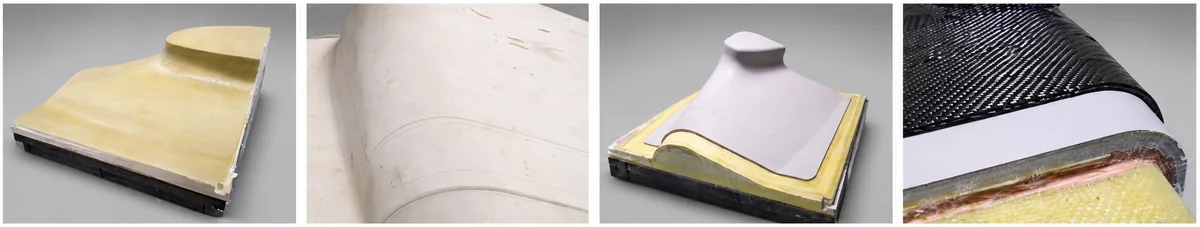
Vier praxistaugliche Bauweisen
1. Polyurethanschaum, Glasfaser, Modellbaupaste und Gelcoat
Bei dieser Bauweise werden Volumenaufbau und präzise Formgebung getrennt. Ein leichter Polyurethanschaumkern stellt das Grundvolumen bereit, eine Glasfaser-Epoxidharz-Schale bildet die tragende Hülle, und eine zerspanbare Modellbaupaste definiert die endgültige Oberfläche.
Der Schaumkern wird mit einer Zugabe für die nachfolgenden Schichten bearbeitet. Anschließend wird die Glasfaserschale aufgebracht und, sofern das Verfahren dies zulässt, unter Vakuum verdichtet, um Hohlräume zu reduzieren. Eine geeignete Grundierung und die Modellbaupaste werden danach in der erforderlichen Schichtdicke aufgetragen. Nach der vorgeschriebenen Aushärtung und Nachhärtung wird die Paste CNC-bearbeitet und mit einem kompatiblen Formengelcoat beschichtet. Aushärten, Schleifen und Polieren schließen die Oberflächenvorbereitung ab.
Diese Bauweise eignet sich für komplexe Geometrien, bei denen die Bearbeitung eines massiven Rohlings mit hohem Aufwand verbunden wäre. Entscheidend ist die Verträglichkeit von Schaum, Laminat, Paste, Grundierung und Beschichtung. Verarbeitungsfenster, Schichtdicken und Aushärtungspläne müssen dem gewählten Werkstoffsystem entsprechen; sie lassen sich nicht beliebig zwischen Werkstoffsorten übertragen. Ein leichter Kern erleichtert die Handhabung, legt aber weder die Temperaturbeständigkeit noch die Maßstabilität des gesamten Urmodells fest.
2. Einteilig gegossener Harzrohling
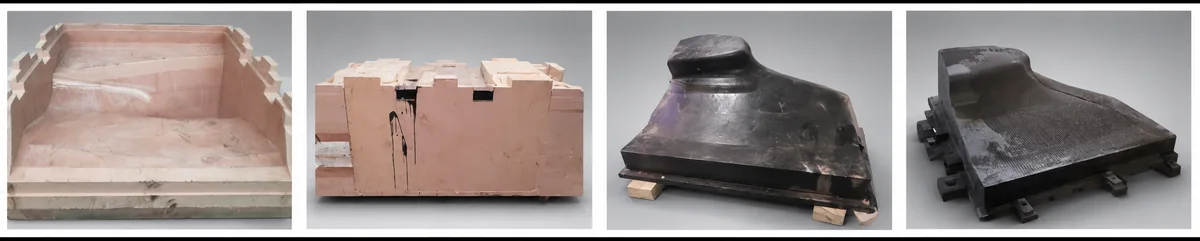
Hier wird der zerspanbare Rohling gegossen statt aus Platten zusammengesetzt. Eine Einweg-Gießform oder eine zerlegbare Gießform wird vorbereitet, mit einem geeigneten Trennsystem behandelt und mit einem passenden Polyurethan- oder Epoxidharz-Gießsystem gefüllt. Der Rohling wird nach Vorschrift ausgehärtet und nachgehärtet. Durch anschließendes Schruppen und Schlichten entstehen die Oberfläche, Bezugselemente und Befestigungsmerkmale.
Der wesentliche Vorteil ist eine durchgehende Bearbeitungsfläche ohne Plattenfugen. Die zentrale Herausforderung liegt in der Beherrschung des Gießprozesses. Querschnittsdicke, Harzvolumen, Reaktionswärme und Schwindung müssen gemeinsam bewertet werden. Gießhöhe und gegebenenfalls mehrstufiges Vergießen müssen den Vorgaben des gewählten Systems entsprechen. Füllstoffe, Einlegeteile oder verstärkte Deckschichten können in einer validierten Konstruktion sinnvoll sein, ersetzen aber nicht grundsätzlich die Kontrolle von Wärmeentwicklung und Aushärtung.
Neben den bearbeiteten Abmessungen sind Hohlräume, Eigenspannungen und Verzug zu prüfen. Ist eine fugenlose Oberfläche für das Urmodell besonders wichtig, kann der zusätzliche Aufwand für Gießform und Prozessführung gerechtfertigt sein.
3. Konturangepasster Stahlrahmen mit Glasfaserschale und Modellbaupaste
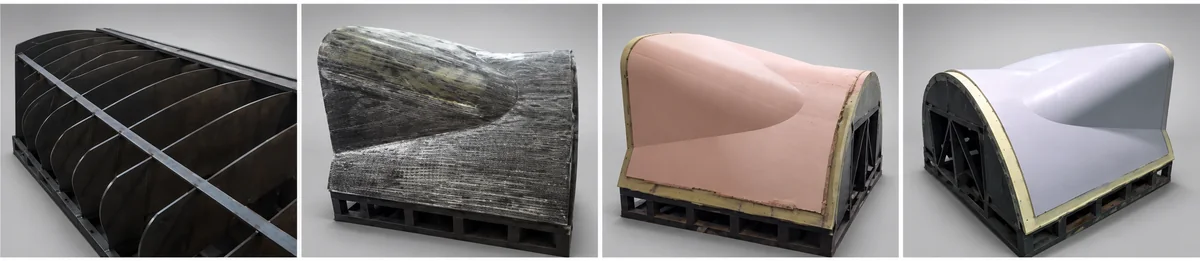
Große oder schlanke Urmodelle profitieren häufig von einem Rahmen, der die strukturellen Lasten trägt, während die äußeren Schichten die Arbeitsfläche bilden. Der Stahlrahmen folgt näherungsweise der Kontur. Eine Glasfaser-Epoxidharz-Schale überspannt die Konstruktion; darauf wird eine zerspanbare Modellbaupaste aufgetragen und mit einem kompatiblen Gelcoat abgeschlossen.
Rahmenfertigung, Beherrschung von Eigenspannungen und Bezugskontrolle sind bei dieser Bauweise entscheidend. Die Positionierflächen sollten hergestellt und geprüft werden, bevor die Oberfläche aufgebaut wird. Die Schale und ihre Übergänge sind zu kontrollieren. Wird die Form unter Vakuum hergestellt, sind zusätzlich Dichtheitsprüfungen erforderlich.
Auch die Wärmeausdehnung ist zu berücksichtigen: Stahl, Laminat, Paste und Beschichtung reagieren unterschiedlich auf Temperaturänderungen. Jede thermische Konditionierung vor der Endbearbeitung muss innerhalb der zulässigen Grenzen aller Bestandteile bleiben und den validierten Verarbeitungsplänen entsprechen. Die Bauweise vermeidet einen unnötig schweren Vollmaterialrohling, schafft jedoch zusätzliche Übergänge, die während der gesamten Formenherstellung stabil und dicht bleiben müssen.
4. Urmodell aus einem verklebten Modellbauplatten-Rohling fräsen
Werkseitig ausgehärtete Modellbauplatten aus Polyurethan oder Epoxidharz ermöglichen einen direkten Aufbau eines formstabilen, gut zerspanbaren Rohlings. Die Platten werden in Lagen oder Blöcke zugeschnitten, die Fügeflächen vorbereitet und die Teile mit einem kompatiblen Strukturklebstoff verbunden. Eine Vorrichtung oder Passstifte sichern die Ausrichtung während der Aushärtung. Nach vollständiger Aushärtung wird der gesamte Aufbau anhand gemeinsamer Bezugselemente CNC-bearbeitet.
Die Platte ist für den Temperaturzyklus auszuwählen, den das Urmodell tatsächlich durchläuft. Die spätere Einsatztemperatur der Produktionsform ist eine wichtige Auslegungsgröße, entspricht aber nicht zwangsläufig der Temperatur am Urmodell. Erlaubt das Werkstoffsystem eine erste Aushärtung auf dem Urmodell und eine Nachhärtung nach dem Entformen, sind beide Phasen getrennt zu bewerten. Während der Nachhärtung muss die Form angemessen abgestützt bleiben. Die Dichte allein reicht als Auswahlkriterium nicht aus: Wärmeformbeständigkeitstemperatur (HDT), Glasübergangstemperatur (Tg), Wärmeausdehnungskoeffizient (CTE) und zulässige Einsatztemperatur beschreiben unterschiedliche Eigenschaften und sind zusammen mit ihren jeweiligen Prüfbedingungen zu betrachten.
Die erforderliche Genauigkeit muss der gesamte verklebte Aufbau gewährleisten, nicht nur die einzelne Platte. Klebstoff, Oberflächenvorbereitung und Abstützung sind auf den Temperaturzyklus abzustimmen. Nach vollständiger Aushärtung werden die Fugen geprüft und abgedichtet. Temperaturunterschiede zwischen Bearbeitung, Prüfung und Abformung können die Abmessungen beeinflussen. Lassen Sie den Rohling bei einer definierten Bezugstemperatur ins thermische Gleichgewicht kommen und prüfen Sie Geometrie, Entformbarkeit und gegebenenfalls Vakuumdichtheit.
Diese Bauweise bietet Vorteile, wenn Prüfungen, Reparaturen oder Konstruktionsänderungen zu erwarten sind. Dem stehen Anforderungen an Fugenqualität, Materialausnutzung und Bearbeitungszeit gegenüber. Vergleichen Sie die Gesamtkosten für Platten, Klebstoff, Bearbeitung, Versiegelung und spätere Änderungen mit den anderen Bauweisen, statt nur die Plattenpreise gegenüberzustellen.
Den gesamten Aufbau vergleichen
Die vier Bauweisen decken unterschiedliche Kombinationen aus Geometrie, Steifigkeit, Oberflächengüte und Fertigungsaufwand ab. Keine lässt sich allein anhand eines Werkstoffnamens oder einer Dichteangabe zuverlässig auswählen.
| Bauweise | Herstellung der Oberfläche | Gründe für die Wahl | Wesentliche Kontrollen |
|---|---|---|---|
| Schaum, Glasfaser und Modellbaupaste | Zerspanbare Pastenschicht auf einem verstärkten Leichtbaukern | Komplexe Geometrien; weniger Materialabtrag aus Vollmaterial | Schichtverträglichkeit, Hohlräume, Pastendicke und Temperaturgrenzen |
| Einteilig gegossener Harzrohling | Bearbeitung eines ausgehärteten, durchgehenden Gusskörpers | Oberfläche ohne Plattenfugen | Reaktionswärme, Schwindung, Aushärtung, Hohlräume und Gießformkonstruktion |
| Stahlrahmen, Glasfaserschale und Paste | Bearbeitete Außenschicht auf einem tragenden Rahmen | Große oder schlanke Geometrien | Rahmenstabilität, Bezugselemente, unterschiedliche Wärmeausdehnung und dichte Übergänge |
| Verklebte Modellbauplatten | Bearbeitung eines verklebten, werkseitig ausgehärteten Rohlings | Gut zugängliche CNC-Bearbeitung; Prüfung, Reparatur und Konstruktionsänderungen | Klebstoffverträglichkeit, Fugenqualität, Bezugstemperatur und Materialausnutzung |
Vom Verfahren zur Formenherstellung ausgehen
Definieren Sie vor der Auswahl den tatsächlichen Temperaturzyklus des Urmodells, die Anzahl der abzuformenden Formen, die geforderte Oberflächengüte, mögliche Vakuumanforderungen, die Handhabung und den verfügbaren CNC-Arbeitsraum. Legen Sie fest, wie das Urmodell abgestützt und geprüft sowie die fertige Form entformt und nachgehärtet wird.
Ein geeignetes Werkstoffsystem ist nur ein Teil der Lösung. Eine zuverlässige Geometrie erfordert außerdem belastbare Bezugselemente, vollständige Aushärtung, stabile Übergänge und eine kontrollierte Bezugstemperatur. Der Vergleich dieser Anforderungen am gesamten Aufbau bietet eine sinnvollere Entscheidungsgrundlage als ein einzelner herausgestellter Werkstoffkennwert.