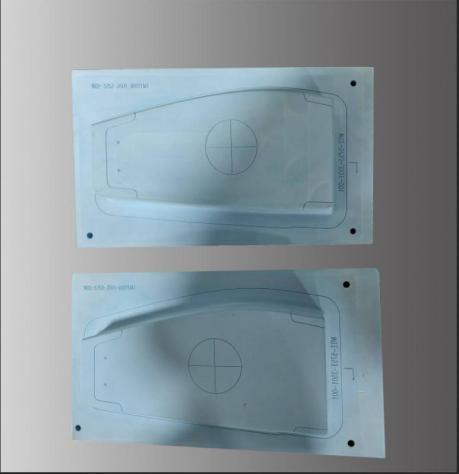
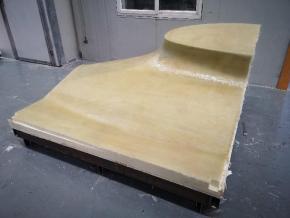
Anwendung / Luft- und Raumfahrtwerkzeuge

Urmodelle für Kohlefaserformen

Das Urmodell legt die Geometrie und die Oberflächenqualität fest, die von der Kohlefaserform abgeformt werden. Es muss während des Laminierens, der initialen Aushärtung und des Entformens maßstabil bleiben. EPTEK unterstützt vier unterschiedliche Herstellungsverfahren.

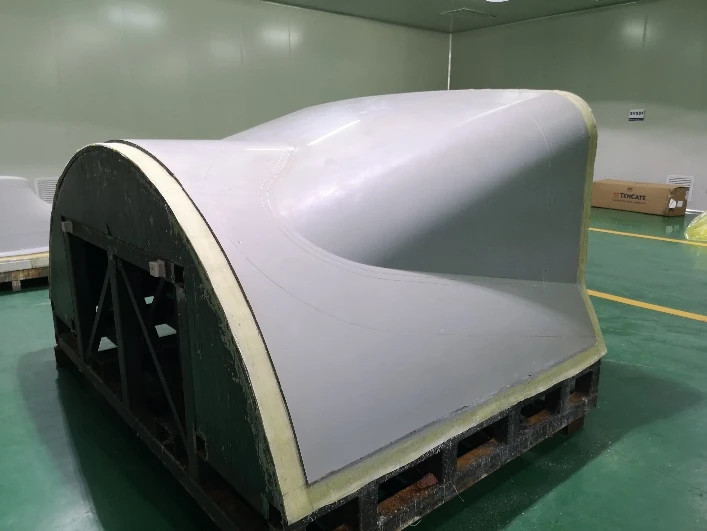
Fertig bearbeitete Urmodelloberfläche auf einer Stahlrahmenkonstruktion, aus der EPTEK-Präsentation für die Luftfahrt
EPTEK / ANWENDUNGDer fertige Meister definiert die Formoberfläche

Technische Anforderungen

Vier Bauweisen für das Urmodell

Glasfaserhaut auf einem schaumgestützten Meistermodell

01 / AUFBAU AUF SCHAUMKERN

PU-Schaum + Glasfaserhaut + Werkzeugpaste + Gelcoat

Formen Sie das Schaumsubstrat, laminieren Sie die Glasfaserhaut und tragen Sie dann die Epoxid-Werkzeugpaste auf. CNC-Bearbeitung der ausgehärteten Arbeitsschicht und Abschluss mit dem angegebenen Gelcoat. Die Haut verteilt lokale Lasten; Die Paste sorgt für die Bearbeitungszugabe.
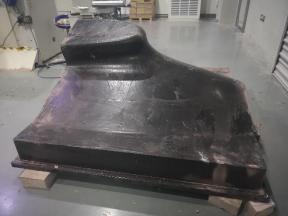
Ausgehärteter Meistermodellrohling aus gefülltem Harz nach dem Entformen

02 / GEGOSSENER ROHLING

Guss aus PU oder Epoxidharz mit Füllstoffen

Bereiten Sie den Gusshohlraum vor und gießen Sie das ausgewählte gefüllte Werkzeugsystem mit der vorgeschriebenen Dicke und den vorgeschriebenen Aushärtungsbedingungen ein. Entformen Sie den ausgehärteten Rohling, bearbeiten Sie ihn entsprechend der CAD-Geometrie und bearbeiten Sie die Oberfläche. Kontrollieren Sie Hitzestau, Hohlräume und Schrumpfung während des Gießens.

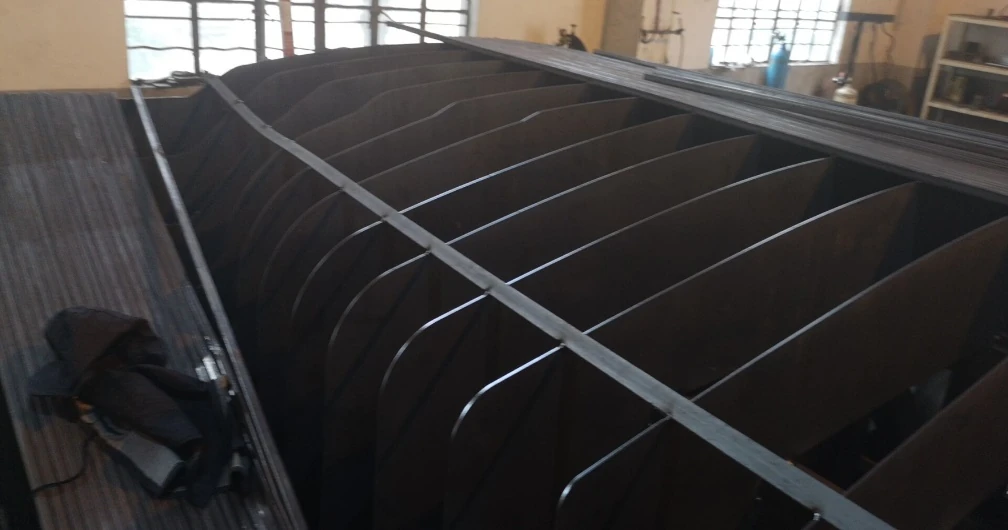
Stahlstützrahmen für ein Meistermodell aus Glasfaser und Werkzeugpaste

03 / AUFBAU AUF TRAGRAHMEN

Stahlrahmen + Glasfaserhaut + Werkzeugpaste + Gelcoat

Bauen Sie den Stützrahmen auf, formen und versiegeln Sie die Glasfaserhaut, tragen Sie dann die Werkzeugpaste auf und bearbeiten Sie sie. Veredeln Sie die Arbeitsfläche mit einem kompatiblen Gelcoat. Rahmeneinspannung, Hautunterstützung und thermische Bewegung müssen gemeinsam berücksichtigt werden.

Master-Werkzeug, hergestellt aus verklebten und bearbeiteten Platten.

04 / VERKLEBTER BLOCK

Verbundener Plattenstapel + CNC-Bearbeitung.

Schneiden und verkleben Sie die ausgewählten Platten mit einem kompatiblen Klebstoff zu einem Rohling. Lassen Sie die Klebefugen vor dem Referenzieren und der CNC-Bearbeitung aushärten. Überprüfen Sie die Nähte, die Oberflächenbeschaffenheit und die Stabilität von Platte und Kleber im anschließenden Formenbauzyklus.

Technische Anforderungen

Wählen Sie jedes Material entsprechend seiner Rolle aus

KonstruktionEPTEK-MaterialienSchlüsselentscheidung
Schaumunterstützter MasterPUFOAM + EPLAM-Laminiersysteme + EPMOLD-Modellierpasten für den Werkzeugbau + GelcoatSchaumunterstützung, Hautintegrität, Pastendicke und kompatible Aushärtung
Gefüllter GussPUCAST oder EPCAST SystemeGussvolumen, Füllstoffpaket, Exotherme, Aushärtung und Bearbeitungszugabe
Stahlrahmen-MasterEPLAM + EPMOLD + GelcoatRahmendesign, lokale Unterstützung und Kontinuität der Oberflächenschicht
Urmodell aus ModellbauplattenPUBOARD-Modellbauplatten oder EPBOARD-Epoxid-Werkzeugplattenmit passendem KlebstoffTemperatur während der Formherstellung, Größe, Nähte und erforderliches Finish

Technische Anforderungen

Das vollständige Urmodell qualifizieren

Gehen Sie von Maßtoleranz, Modellgröße, Oberflächenqualität und dem tatsächlichen initialen Aushärtungszyklus der Kohlefaserform aus. Prüfen Sie Modellbauplatte oder Harz, Fugen, Beschichtung und Tragstruktur als Gesamtsystem. Die spätere Einsatztemperatur der fertigen Verbundform bestimmt nicht allein das Material des Urmodells.