
Herramientas aeroespaciales
Selección de resinas de colada para moldes de conformado por estirado aeroespacial
La resina de fundición adecuada depende primero de cómo se creará la cara de trabajo. Una pieza en bruto que será mecanizada por CNC tiene un perfil de riesgo diferente al de una herramienta superior copiada directamente contra una herramienta inferior terminada.
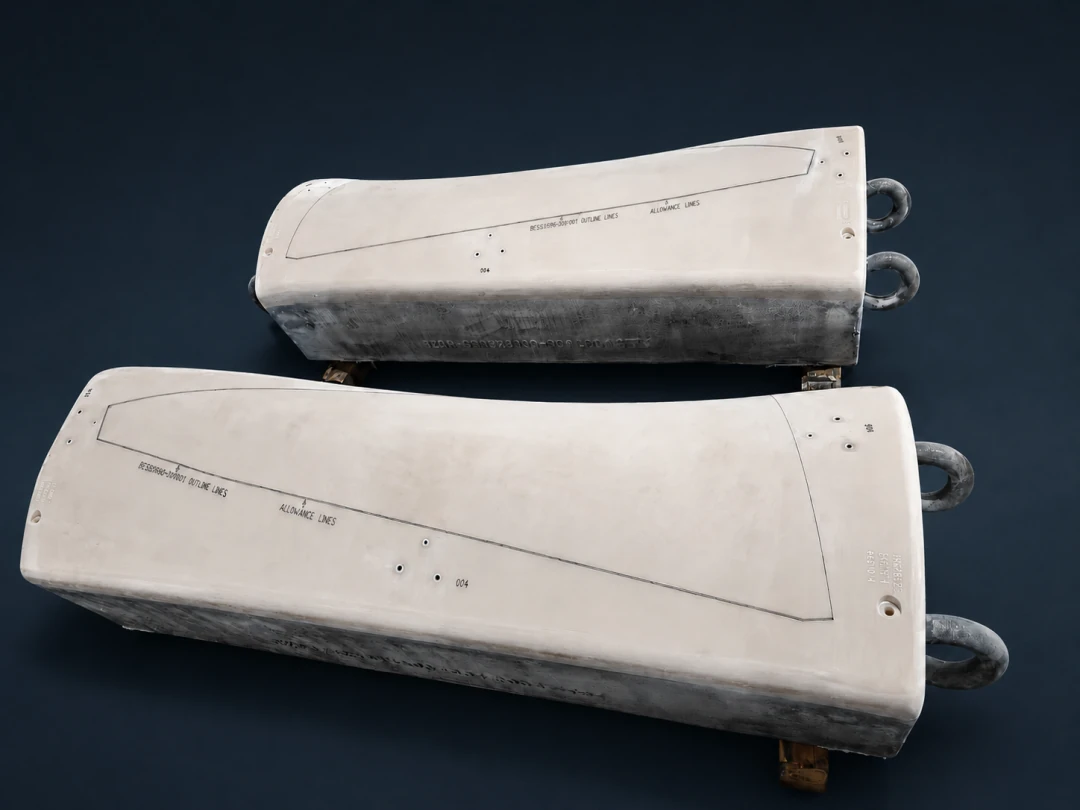
Los moldes aeroespaciales para conformado por estirado, enderezado y calibrado combinan grandes dimensiones, curvaturas complejas y cargas repetidas. El cuerpo del molde debe resistir la presión y los impactos locales, además de seguir siendo mecanizable y dimensionalmente estable durante el curado, el mecanizado y el uso. La decisión práctica va más allá de comparar propiedades destacadas: hay que determinar si la superficie obtenida por colada se eliminará mediante CNC o se conservará como superficie de trabajo final.
Dos procesos plantean exigencias distintas al material
En la mayoría de los proyectos se obtiene por colada un bloque próximo a la forma final, se deja curar y estabilizar y después se mecanizan la superficie de trabajo, el perímetro, las referencias geométricas y los orificios. La superficie inicial de colada se elimina durante el mecanizado. Por eso, este proceso da prioridad a la integridad de las secciones gruesas, al control de la reacción exotérmica, a la tenacidad, a la mecanizabilidad y a un cambio dimensional predecible.
Un conjunto de moldes emparejados puede fabricarse por otro método. El molde inferior se mecaniza hasta su geometría final y se añade una capa separadora de espesor controlado, como cera de precisión o una lámina metálica adecuada, que representa el espesor de la chapa y la holgura del proceso. El molde superior se obtiene por colada sobre esa interfaz. Tras el desmoldeo pueden mecanizarse su cara posterior y sus elementos de fijación, pero la superficie de trabajo se conserva tal como sale de la colada. Por ello, cualquier microporo, bolsa de aire atrapada, arruga o falta local de llenado puede quedar en el molde terminado.
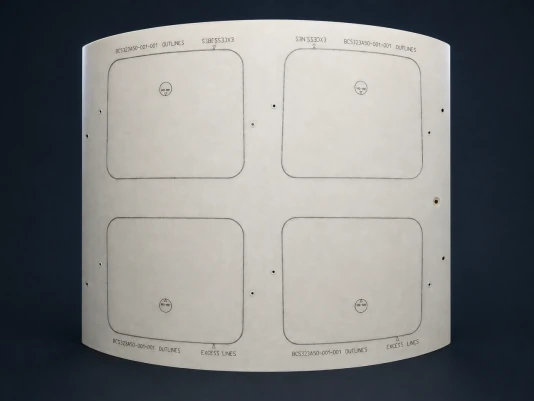
Para qué es adecuado PUCAST 260
PUCAST 260 es una resina de poliuretano de colada de dos componentes que admite cargas. Los datos de referencia indican una viscosidad de la mezcla sin cargas de unos 850 mPa·s a 25°C, favorable para llenar cavidades y transiciones complejas; la carga seleccionada permite ajustar la densidad y la rigidez. La misma tabla indica una dureza Shore D de 85, un módulo de flexión típico de unos 4.300 MPa, una resistencia a compresión de unos 85 MPa y una contracción lineal típica de aproximadamente 0,1%.
Para piezas gruesas, la tabla de referencia indica un espesor máximo de fundición de 400 mm*. Esa cifra es un límite del proceso a validar, no un permiso para verter cualquier geometría con ese espesor. Para cada vertido se debe comprobar la masa total, la forma de la cavidad, la temperatura de la resina y del relleno, la temperatura ambiente y la liberación de calor. Cuando se mecanizará la pieza en bruto, PUCAST 260 es el candidato natural cuando una sección grande, la eficiencia de fundición y el rendimiento de corte posterior tienen el mayor peso.
El control de la humedad es fundamental. La química de los isocianatos puede reaccionar con el agua y generar microburbujas de dióxido de carbono. Materias primas y rellenos secos, una sala controlada, herramientas y moldes secos, un tiempo corto de apertura del contenedor, alimentación y mezcla en posición baja que limita el aire arrastrado son parte de la ventana del proceso. No se pueden reemplazar con una solución cosmética de última etapa si las burbujas quedarán expuestas durante el mecanizado.
Para qué es adecuado EPCAST 75
EPCAST 75 es un sistema epoxi de dos componentes con cargas incorporadas, mezclado en proporción 100:15 en peso. Los datos de referencia indican una viscosidad de mezcla de 3.000–5.000 mPa·s a 25°C y un tiempo de trabajo típico de 100–120 minutos para una mezcla de 500 g a 25°C. Ese intervalo más largo, ensayado en condiciones definidas, facilita el trabajo cuando una interfaz grande tiene recorridos de alimentación largos, varias salidas de aire en puntos altos o una secuencia de impregnación continua.
Este grado también es apropiado para reproducir directamente el molde superior, ya que el epoxi no presenta la misma generación de gas por reacción entre isocianato y agua. Los valores de referencia indican dureza Shore D de 85, resistencia a tracción de 40–60 MPa, resistencia a flexión de 60–75 MPa, resistencia a compresión superior a 80 MPa y coeficiente de dilatación térmica lineal (CTE) típico de unos 50 × 10 −6 K −1. Se recomienda un espesor de hasta 80 mm* por aplicación. Para espesores mayores se requiere una estructura por capas o zonas, diseñada y validada, con control de los intervalos entre capas, el calor generado y el enfriamiento.
El control del proceso determina si se alcanzan las propiedades declaradas
Para la reproducción directa, confirme primero la geometría del molde inferior, el espesor de la separación y el sellado de los bordes. La resina debe impregnar continuamente toda la superficie de trabajo antes de llenar el volumen posterior. Sitúe las entradas en las zonas bajas y las salidas de aire en los puntos geométricos altos: una bolsa de aire cerrada se convertirá en un defecto superficial. Elija una capa separadora de cera o metal que cumpla las exigencias de espesor, adaptación a la forma y desmoldeo.
El poscurado y el enfriamiento deben formar parte del plan de mecanizado y aceptación. Una secuencia útil comprende desbaste, estabilización y nueva inspección, seguidos de semiacabado y acabado. En EPCAST 75, la resistencia y el CTE publicados son resultados típicos de la ficha técnica, no valores admisibles de diseño. Lo mismo se aplica a la viscosidad, el módulo, la resistencia a compresión y el espesor de PUCAST 260. Verifique el lote, la mezcla, la temperatura, la geometría y el equipo reales antes de establecer un valor admisible.
Los criterios esenciales para elegir
| Punto de decisión | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Ruta primaria | Pieza en bruto grande y gruesa, próxima a la geometría final: colada y estabilización, después mecanizado CNC | Reproducción directa de la superficie de trabajo del molde superior; también piezas en bruto de precisión |
| Viscosidad mixta de referencia | Aproximadamente 850 mPa·s a 25°C, sin relleno | 3000–5000 mPa·s a 25°C |
| Tiempo de trabajo de referencia | Aproximadamente 50 min, 500 g a 20°C | 100–120 min, 500 g a 25 °C |
| Referencia de espesor | Espesor máximo del molde 400 mm* | Acumulación única recomendada 80 mm* |
| Controles principales | Secado, aire incorporado, selección de cargas y exotermia en secciones gruesas | Humectación de la interfaz, ventilación de punto alto, tiempo de capa y poscurado |
*Los valores anteriores son datos típicos de referencia, no valores admisibles de diseño ni garantías universales. Valide la mezcla, la sección y el ciclo de curado propuestos mediante una muestra o una primera pieza. Si la superficie final se mecanizará, empiece por dimensionar el bloque y controlar el calor. Si se conservará tal como sale de la colada, priorice la protección de la interfaz y la salida del aire; por ello, EPCAST 75 suele ser el punto de partida más adecuado para la reproducción directa.
Convertir la selección del material en un plan de fabricación
EPTEK ofrece apoyo en la selección de materiales y cargas, mezcla, alimentación, venteo, curado y mecanizado. Para evaluar el proyecto, aporte los datos 3D del molde, dimensiones, sección máxima, si se mecanizará la superficie de trabajo, insertos y soportes, equipos y condiciones de temperatura y humedad. Los registros de una muestra o del primer molde ayudan a investigar poros, curado local insuficiente, deformación o delaminación antes de repetir el proceso.