
Herramientas compuestas
EPMOLD MP50: construcción de un modelo maestro con pasta para utillajes aplicada a mano
EPMOLD MP50 es una pasta de herramientas epóxica de dos componentes para construir modelos maestros y de transición precisos y livianos sin mecanizar primero un bloque sólido grande. El resultado depende menos de un único número de material que del control del tamaño del lote, la temperatura, el espesor de la capa, el estado de curado y la estructura de soporte debajo de la pasta.
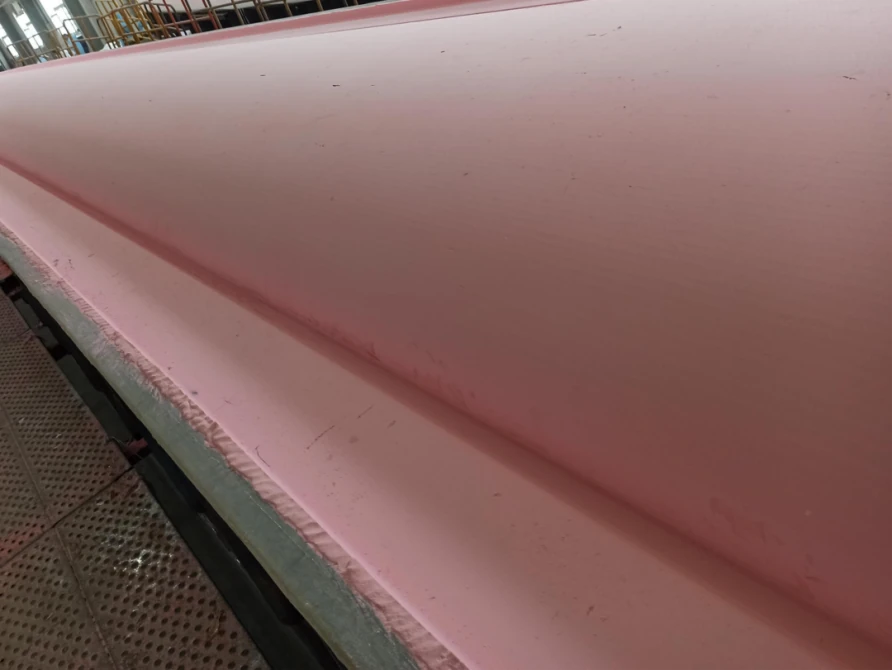
Para qué está diseñado el MP50
MP50 es una pasta epóxica de curado ambiental hecha combinando pasta de resina A con pasta endurecedora B en una proporción de 1:1 en peso. El material mezclado permanece plástico el tiempo suficiente para extenderse sobre una superficie grande o compleja, luego se endurece y forma una pieza en bruto de baja densidad que puede mecanizarse en cinco ejes. Es útil para un patrón maestro, un modelo de transición o un molde compuesto de tiradas cortas. La espuma, la madera o una estructura de nervaduras de acero proporcionan soporte debajo de la pasta.
La ficha técnica de MP50 de abril de 2026 indica una densidad curada de 0,45–0,50 g/cm³, dureza Shore D52–60 y un coeficiente de expansión térmica de aproximadamente 45 × 10⁻⁶ K⁻¹. La Tg medida por DSC supera 50°C tras siete días a 25°C y 60°C tras 24 horas a 25°C seguidas de 16 horas a 40°C. Estos valores corresponden a las probetas y ciclos indicados; no convierten a MP50 en un material para moldes de producción a alta temperatura.
| Elemento de referencia | Condiciones del proceso de referencia | Implicaciones del proceso |
|---|---|---|
| Proporción de mezcla | A:B = 1:1 en peso | Utilice una báscula; las proporciones de volumen no son un sustituto. |
| Ventana de trabajo | 40–70 min; 500 g a 25°C (ficha de abril de 2026) | Planifique los lotes y use el material antes de que aumente la viscosidad. |
| Curado mecanizable | 16–20 h a 25°C (condición de referencia) | Las secciones más gruesas o las habitaciones más frías necesitan más tiempo o un curado controlado. |
| Límite de una sola capa | Espesor de pasta aplicada hasta 50 mm; verificar las condiciones | No utilizar una masa espesa para ocultar un soporte deficiente o evitar el control del calor. |
| Requisito previo del recubrimiento | Como mínimo Shore D53 antes de aplicar el gelcoat | Confirme el curado y la condición de la superficie antes de aplicar una capa de gel maestra. |
Secuencia del proceso
1. Diseñe la base antes de abrir un kit
Comience con la superficie final, el margen de mecanizado, la estrategia de referencia, los puntos de elevación y la temperatura de curado esperada. Construya un sustrato rígido y limpio que siga la geometría aproximada. Una pieza en bruto de espuma o madera puede reducir el volumen de la pasta; un marco de nervaduras de acero es útil para formas muy grandes. Cuando la adhesión sea incierta, aplique una imprimación epóxica delgada compatible a la base preparada. La base no debe flexionarse mientras se presiona la pasta o mientras se mecaniza la pieza en bruto.
2. Acondicionar, pesar y mezclar
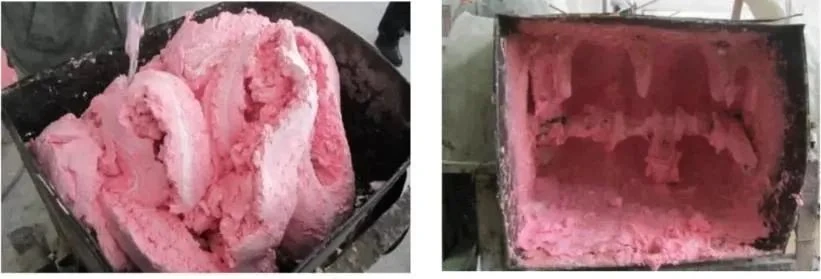
Acondicione ambos componentes de manera uniforme antes de mezclarlos. La pasta fría resulta difícil de homogeneizar; el calor excesivo acorta el tiempo de trabajo. Pese A y B en proporción 1:1. Mezcle pequeñas cantidades doblando y presionando la pasta, y utilice equipos adecuados para lotes mayores. Reincorpore el material de las paredes y esquinas del recipiente. La instrucción de trabajo exige otros 3–5 minutos de mezcla después de que desaparezcan las diferencias visibles de color: un color uniforme por sí solo no demuestra una mezcla completa.
3. Realice una verificación de la vida útil que coincida con el trabajo.
La ficha de abril de 2026 indica 40–70 minutos para 500 g a 25°C; la instrucción de trabajo registra aproximadamente 60 minutos en su ensayo. Compruebe el plazo con la masa, el recipiente y la temperatura reales. Un material más caliente, lotes mayores y acumulaciones gruesas retienen más calor de reacción y acortan el plazo. Según la recomendación de aplicación, planifique la aplicación dentro de aproximadamente los dos primeros tercios del tiempo útil observado.
4. Aplicar en capas compactadas
Presione la pasta en losas delgadas sobre una tabla limpia, transfiera cada losa a la base y trabaje con trazos firmes y superpuestos. Un método de bloques pequeños y multicapa ayuda al operador a eliminar el aire y seguir curvas compuestas. Amasar cada unión hasta que las piezas adyacentes estén completamente unidas; Las costuras visibles se convierten más adelante en problemas de mecanizado y acabado superficial. La pasta es lo suficientemente tixotrópica como para permanecer en una cara vertical y la referencia del proceso informa depósitos acumulativos de hasta aproximadamente 10 a 50 mm sin combarse cuando se aplica correctamente. Extienda las áreas gruesas en lugar de dejar un bulto aislado y caliente, y mantenga la estructura de soporte continua debajo de ellas.
5. Curar y luego mecanizar
La ficha indica 16–20 horas antes del fresado a 25°C. Esta referencia no es un plazo universal para cualquier espesor o temperatura de taller. En condiciones frías, la instrucción de trabajo describe calentamiento controlado entre 35 y 80°C; seleccione temperatura y duración para el conjunto de soporte y pasta. Antes del mecanizado, compruebe curado, dureza, huecos, uniones y deformación, y establezca referencias comunes para el acabado CNC.
6. Recubra únicamente un máster preparado adecuadamente.
Si se requiere un modelo maestro liso y de alto brillo, realice el mecanizado de acabado y una ligera abrasión superficial; después, elimine por completo el polvo y la humedad. Deje que la pasta alcance la dureza especificada: la guía exige superar Shore D53 antes de pulverizar un gelcoat epoxi de fácil lijado. Aplíquelo en una zona limpia y seca a unos 20–30 °C. Una humedad elevada, una superficie mojada o temperaturas superiores a unos 35 °C pueden reducir la adherencia del gelcoat o acelerar en exceso la evaporación del disolvente y el curado. Este acabado corresponde a la superficie de un modelo maestro o de fundición; por sí solo no hace que MP50 sea apto para un molde final de alta temperatura.
Adapte la estructura del modelo a las necesidades del sector
- Palas eólicas: una estructura de nervaduras de acero o espuma, con un revestimiento de fibra de vidrio y una superficie MP50, permite crear un modelo maestro largo y continuo para la pala. Trabaje por secciones controladas y verifique las referencias geométricas en toda la longitud antes de fabricar el molde de producción. Los grandes volúmenes siguen exigiendo control de la reacción exotérmica y de la deformación.
- Automoción: la pasta es adecuada para modelos maestros de carrocerías de vehículos conceptuales y para paneles de fibra de carbono únicos o de series muy cortas. Sustituye los tableros unidos por una superficie continua, fácil de mecanizar y modificar. Los curados calientes repetidos o la producción en grandes series exigen un molde validado para temperaturas más altas.
- Aeroespacial: MP50 se adapta a prototipos, maestros de superficies complejas y herramientas de transición. Puede definir la geometría de un molde de fibra de carbono que posteriormente se lamina y se cura posteriormente. Antes de un ciclo de curado de producción, documente el historial de curado del maestro, la estabilidad dimensional, la exposición térmica y la calificación de la herramienta final.
Regla de selección práctica
Elija MP50 cuando el trabajo sea de baja masa, geometría hecha a mano, mecanizado rápido y uso a temperatura ambiente o baja temperatura. Elija un sistema de herramientas diferente cuando el molde final deba resistir repetidamente un curado compuesto a alta temperatura. Controle el lote, pruebe la ventana de trabajo con la masa y temperatura reales, confirme el curado antes del recubrimiento y califique la arquitectura completa de base, pasta y acabado como un solo sistema.