
Selección de materiales / Planchas mecanizables
Cómo elegir planchas mecanizables para modelos y moldes
Elegir el sistema de resina y el grado según el proceso y las condiciones de uso.
Un modelo de estilo de automóvil, un modelo de fundición y un molde calentado requieren propiedades distintas. Primero determine temperatura y contacto directo con la resina de moldeo; después, precisión, resistencia al desgaste y acabado. La densidad, dureza y referencia se eligen tras definir el sistema de resina.
01 Cuatro tipos habituales de plancha
Los principales sistemas son epoxi, poliuretano y poliéster insaturado. Las planchas ligeras también son de PU, pero su estructura espumada cambia notablemente densidad, dureza y aplicaciones frente a las convencionales; por eso se consideran por separado.
| Material | Ventajas principales | Características y aplicaciones |
|---|---|---|
| Plancha epoxi | Varios grados resistentes al calor; estabilidad tras mecanizado y superficie fina para moldes con preimpregnados epoxi | Mayor coste; dilatación superior al aluminio y acero. Para modelos maestros calentados y pequeños moldes directos compatibles |
| Plancha de poliuretano | Grados de modelado para detalle y verificación; grados de utillaje con prioridades como desgaste y compresión | Modelado para evaluar diseños; utillaje según cargas y desgaste. Con preimpregnados, verificar también compatibilidad de curado |
| Plancha de poliéster insaturado | Bajo coste, dureza útil y facilidad de mecanizado y reparación | Para maestros de moldes de calzado, modelos de color y moldes económicos de composites a temperatura ambiente; olor perceptible al mecanizar |
| Plancha ligera de modelado | Ligera y fácil de cortar y retocar a mano; para estilo, color y modelos grandes | Menor dureza y resistencia a marcas; proteger bordes finos y fijaciones. Para modelos |
Una superficie detallada depende de celdas pequeñas y uniformes. Las espumas de celda gruesa suelen ser soportes internos. Las planchas de superficie necesitan estructura fina y homogénea para reducir relleno y lijado tras mecanizar.
02 Considerar primero epoxi para utillaje calentado
Epoxi es la primera opción para maestros y moldes resistentes a altas temperaturas. Los modelos a temperatura ambiente normalmente no necesitan ese coste adicional; pueden emplear PU, poliéster o plancha ligera según uso. Con preimpregnados epoxi de utillaje, la compatibilidad de curado importa incluso con un curado inicial a baja temperatura.
¿Por qué epoxi si el preimpregnado cura a unos 60°C?
Una ruta habitual cura inicialmente a unos 60°C sobre el maestro, desmoldea y realiza después un poscurado a alta temperatura. El maestro solo soporta el primer curado, admisible para algunos PU. Aun así, la resina en la interfaz debe curar correctamente.
Algunas planchas PU y otros sistemas curados con isocianatos pueden inhibir el curado interfacial de preimpregnados epoxi curados con calor. Depende de formulación, estado de curado y resina del preimpregnado. La resistencia térmica y la compatibilidad de curado son requisitos independientes.
Para estos preimpregnados se recomienda firmemente un maestro epoxi con sellador y desmoldeante compatibles. Con PU u otra plancha, validar primero la combinación real de plancha, recubrimiento y preimpregnado.
Si solo se cura inicialmente a unos 60°C sobre el maestro, una Tg aproximada de 110–130°C es un punto de partida que equilibra margen térmico y coste. Si el molde permanece sobre él durante el poscurado, seleccionar el maestro para la temperatura máxima del ciclo completo.
03 Mecanizado y estabilidad dimensional del epoxi
La precisión depende de estabilidad tras mecanizado y movimiento dimensional al calentar. Una tenacidad suficiente y una superficie fina y lisa reducen reparaciones y acabado.
- Estabilidad tras mecanizar. Conservar geometría y dimensiones después de desbaste y acabado. En bloques pegados, controlar curado del adhesivo y soportes para evitar alabeo.
- Menor dilatación. Comparar coeficientes lineales en el intervalo real y estimar movimiento durante el primer curado. Su importancia crece con tamaño y aumento de temperatura.
- Tenacidad suficiente. Bordes finos, radios pequeños y agujeros deben resistir astillado al mecanizar y fisuras al calentar, enfriar o desmoldear.
- Superficie fina y lisa. Baja rugosidad y poros pequeños reducen relleno, lijado y sellado.
- Buena mecanizabilidad. Corte uniforme, menos polvo y bordes intactos facilitan superficies continuas, también en reparaciones.
La prueba de mecanizado debe incluir bordes finos, ranuras profundas, agujeros y curvas del proyecto para valorar corte, integridad de bordes y acabado conjuntamente.
04 Tamaño y soporte de moldes directos de epoxi
Para piezas pequeñas y series cortas, un molde mecanizado directamente evita reproducir un molde compuesto. Hay grados térmicos para considerar procesos a 120°C, 150°C y 180°C. Comprobar rigidez a temperatura, movimiento dimensional, estanqueidad y ciclos requeridos.
| Grado EPTEK | Referencia térmica de selección | Aspectos que verificar |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Candidato para moldeo a unos 120°C; verificar tiempo de mantenimiento y carga en caliente |
| EPBOARD 0700HT | 160°C, referencia de clase térmica | Para maestros a mayor temperatura o moldes pequeños; poscurar plancha y juntas con el ciclo adecuado |
| EPBOARD 1300HT | 185°C, valor de resistencia térmica | Para utillaje de alta temperatura; verificar rigidez en el ciclo, margen térmico y desplazamiento |
HDT es la temperatura de deflexión bajo carga y condiciones de ensayo específicas; Tg es la transición vítrea. Son propiedades diferentes. Sirven para preselección; al definir el ciclo también hay que comprobar rigidez en caliente, tiempo y presión.
Resistir calor no equivale a dilatar poco
Estas planchas suelen tener coeficiente lineal alrededor de 40 × 10⁻⁶ K⁻¹, variable según grado y generalmente superior al aluminio y acero. El calor desplaza superficies y agujeros; cuanto mayor el molde, mayor el movimiento.
Estimación para un molde de 500 mm
Con 40 × 10⁻⁶ K⁻¹, un molde de 500 mm que pasa de 20°C a 120°C aumenta aproximadamente, con dilatación libre y uniforme:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
Los 2 mm son dilatación libre para ese incremento, aproximadamente el 0,4% de la longitud inicial. No son directamente el error final de la pieza: contracción de curado, enfriamiento y restricciones también influyen. Un molde restringido requiere evaluar tensiones y alabeo.
Por ello, los moldes directos suelen destinarse a piezas con dimensiones principales hasta 500 mm. Es una referencia práctica, no un límite absoluto; temperatura y tolerancias determinan el tamaño admisible. Para piezas grandes o tolerancias estrechas, suele convenir un maestro mecanizado y un molde compuesto de baja dilatación.
Evitar una unión rígida extensa a una placa de acero
El acero soporta el molde, pero dilata de forma distinta al epoxi. Una unión rígida amplia limita movimientos relativos al calentar y enfriar y puede causar alabeo, despegado o fisuras locales.
Una silicona resistente al calor proporciona unión flexible al soporte y absorbe movimiento relativo. Área, espesor y posición deben resistir las cargas. Entre planchas se emplea adhesivo estructural compatible para mantener rigidez del bloque y precisión de mecanizado.
05 Diferenciar modelado y utillaje a temperatura ambiente
Los modelos permiten evaluar estilo, montaje o color; el utillaje debe conservar precisión en usos repetidos. Desgaste, cargas y estabilidad de referencias exigen propiedades distintas.
Planchas de modelado de poliuretano
Para prototipos grabados, modelos de verificación de automóviles y modelos de color. El grabado necesita dibujos y radios intactos; la verificación revisa montaje, holguras y enrase; el modelo pintado evalúa forma y color.
PUBOARD 72 sirve para prototipos grabados de moldes de neumáticos. Su estructura fina facilita dibujos, curvas, radios pequeños, reparación y cambios. El prototipo reproduce después el molde productivo; la plancha no soporta directamente vulcanización a alta temperatura.
PUBOARD 65 sirve para verificación y color en automoción. Densidad 0.65 g/cm³, dureza aproximada Shore D 63 y resistencia térmica 75°C: para forma general, pruebas de montaje y evaluación tras pintar.
PUBOARD 0780 sirve para verificación de alta calidad. Su densidad 0.75±0.02 g/cm³ supera PUBOARD 65. Facilita superficies, bordes y agujeros finos y modelos con montaje, medición y manipulación repetidos.
| Grado | Densidad, g/cm³ | Dureza, Shore D | Indicador térmico, °C | Aplicaciones típicas |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Aprox. 63 | 75 resistencia térmica | Modelos de verificación y color de automóviles |
| PUBOARD 72 | 0.72 | 65 | 75 resistencia térmica | Prototipos grabados de moldes de neumáticos, maestros y modelos detallados |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Verificación de alta calidad y maestros de detalle |
Propiedades típicas para selección. La temperatura real de servicio depende también de carga y duración.
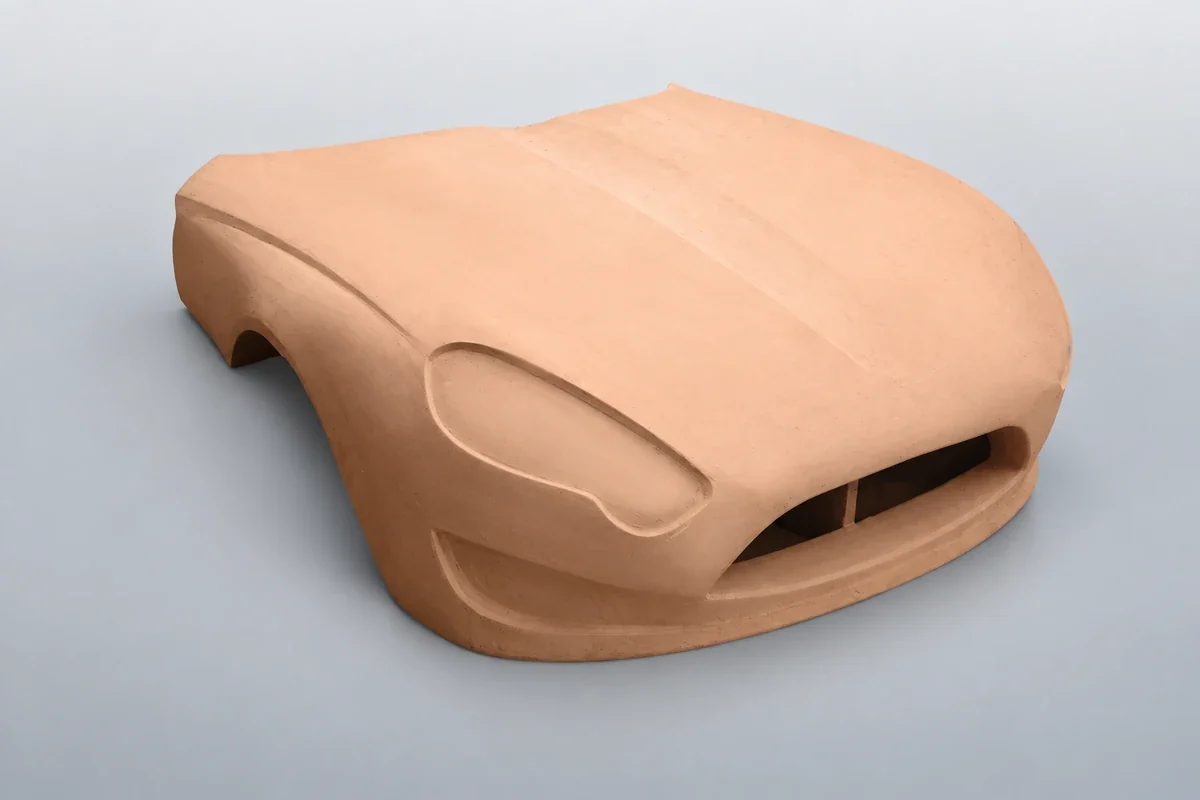
Los modelos de verificación soportan montaje, medidas y transporte. Los insertos metálicos ayudan en roscas y posicionamientos repetidos; reforzar bordes finos y zonas de sujeción. Para color, incluir sellado, imprimación y lijado en el coste de selección.
Tres usos principales de las planchas PU de utillaje
Proporcionan superficies de trabajo o referencias. Los útiles de control requieren referencias estables; la fundición, resistencia al desgaste; y los maestros de electroformado de níquel, control dimensional con cambios térmicos.
| Uso principal | Grados adecuados | Criterios de selección |
|---|---|---|
| Útiles de control y sujeción | PUBOARD 1650 | Superficies y referencias estables, carga local, sujeción repetida y conservación de agujeros |
| Modelos, placas modelo y cajas de machos de fundición | PUBOARD 1350 / 1250 | Abrasion por arena, bordes intactos, desmoldeo repetido y compatibilidad con fabricación de machos |
| Maestros para electroformado de cáscaras de níquel | PUBOARD 1850 | Control dimensional térmico, superficie compacta, preparación conductora y desmoldeo |
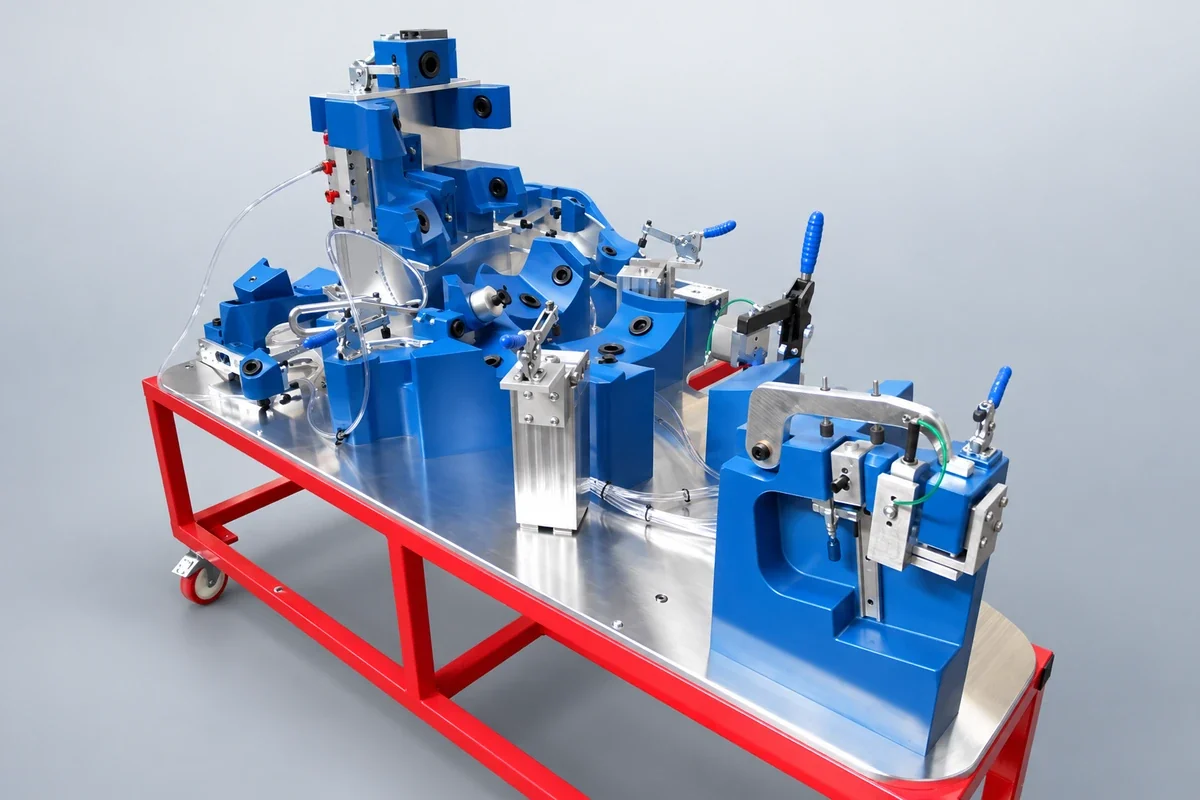
PUBOARD 1650 es una opción para control y sujeción. Su alta densidad permite apoyos contorneados y superficies de posicionamiento. El control precisa referencias estables; la sujeción, resistencia a fuerzas y repetibilidad. Insertos, pasadores y base colaboran con la plancha para conservar precisión.
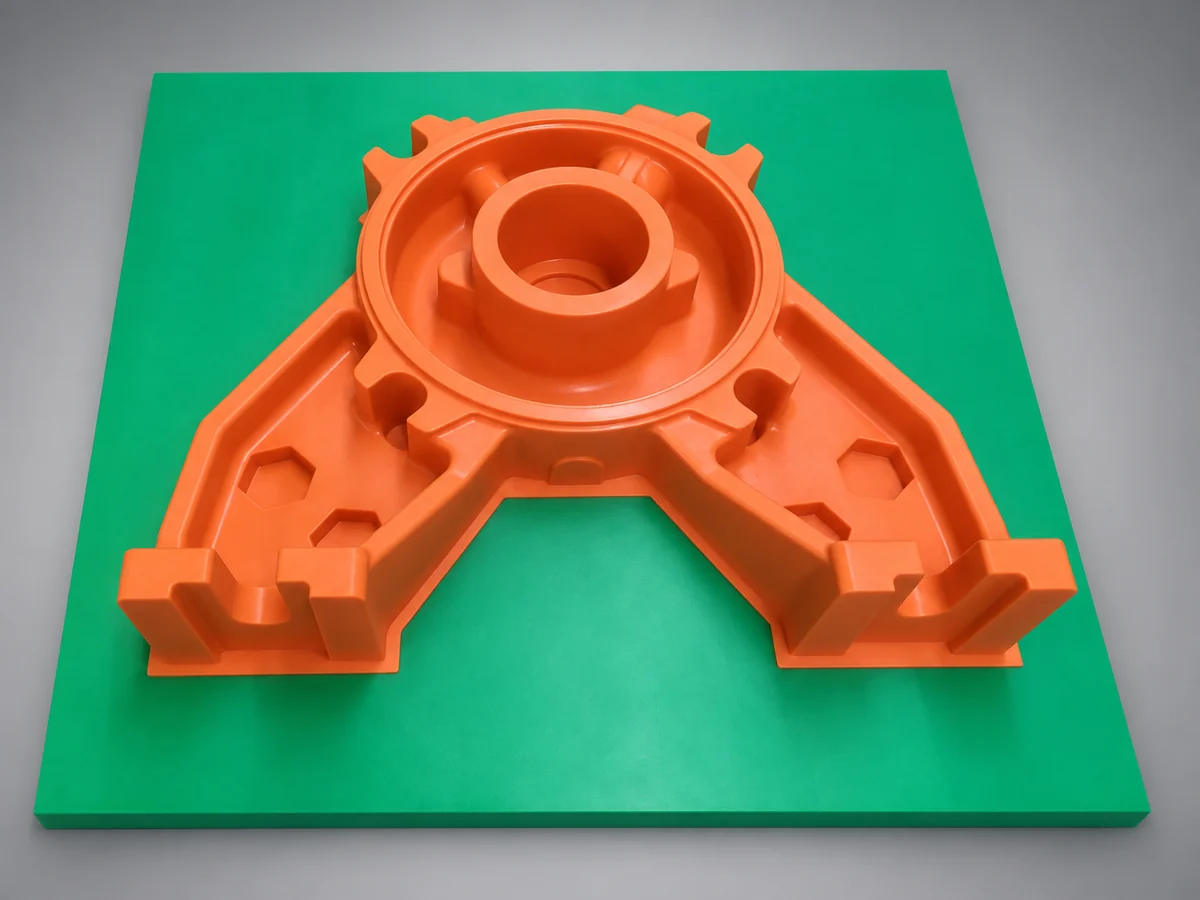
PUBOARD 1350 o 1250 resistentes al desgaste sirven para modelos, placas y cajas de machos. La arena desgasta superficies y bordes y altera la precisión posterior. Considerar arena, método de moldeo o machos, limpieza y ciclos; para machos en caliente, evaluar temperatura aparte.
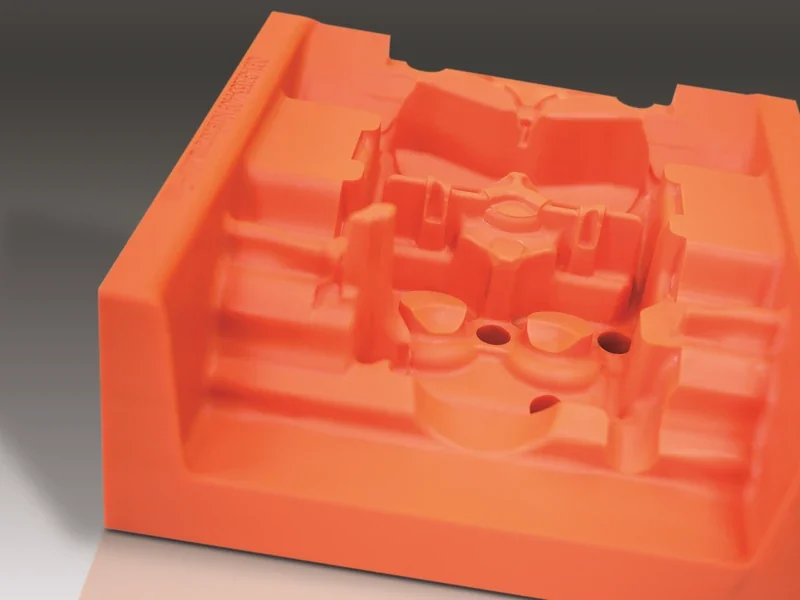
PUBOARD 1850 sirve para maestros de electroformado de níquel. Densidad elevada, superficie compacta y alta carga de relleno que reduce dilatación ayudan a controlar dimensiones. Tras mecanizar, preparar conductividad y validar contacto con baño y desmoldeo.
PUBOARD 1850 tiene HDT 95±5°C y coeficiente lineal aproximado 41×10⁻⁶ K⁻¹ entre 20–50°C. El coeficiente corresponde a ese ensayo; por encima, evaluar movimiento en el intervalo real del electroformado.
| Grado | Densidad, g/cm³ | Dureza, Shore D | Indicador térmico, °C | Aplicaciones típicas |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 resistencia térmica | Útiles de control, posicionamiento y trabajo repetido |
| PUBOARD 1350 | 1.37 | 85 | 90 resistencia térmica | Modelos, placas y cajas de machos resistentes al desgaste |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Modelos, placas y cajas de machos resistentes al desgaste |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Maestros de níquel y utillaje con alta estabilidad dimensional |
HDT es deflexión térmica bajo carga. Los valores térmicos y HDT usan métodos distintos y no equivalen directamente a temperatura de servicio continuo.
Ventajas del poliuretano en utillaje de fundición
Modelos y cajas de machos necesitan precisión inicial y conservación del perfil después de moldeo, limpieza y desmoldeo repetidos. PU combina detalle, estabilidad y desgaste; comparar los siguientes factores.
Estructura uniforme para detalles. Sin veta ni nudos de madera, el corte es consistente en curvas, radios y dibujos. Rugosidad, bordes y mecanizado de reparaciones influyen en la reproducción.
Precisión durante fabricación y uso. El alabeo se transmite al modelo y arena; diferencias térmicas, cargas y soportes también alteran superficies. Mecanizar y medir a temperatura definida, especialmente herramientas grandes.
Desgaste y precisión repetida. Dureza mide resistencia a indentación; abrasión, pérdida por fricción. No son lo mismo. Comparar ensayos equivalentes y estimar vida según arena, tratamiento y limpieza reales, pues la arena erosiona perfiles y bordes.
Separar deformación y fisuras. Módulo elástico determina deflexión; resistencias a compresión y flexión, capacidad de carga; tenacidad, fisuras en bordes y zonas de extracción. Con presión repetida, revisar marcas residuales al descargar.
Desmoldeo y tratamientos afectan vida útil. Agentes de desmoldeo, aglutinantes de machos y limpieza pueden afectar plancha o adhesivo. Examinar perfiles y bordes tras ciclos y comprobar si limpiar acelera desgaste.
La precisión final depende de varias etapas. Dimensiones del modelo, contracción de fundición, deformación al extraer y sobrematerial deben repartirse la tolerancia. Compensar contracción y controlar también movimiento de la plancha.
La plancha sirve para maestros y utillaje, sin contacto directo con metal fundido. La fundición a la cera perdida incluye además útiles para cera y cáscaras cerámicas; seleccionar según la etapa real.
Plancha de poliéster insaturado
Poliéster insaturado sirve para maestros de moldes de calzado, hormas y modelos relacionados. Su dureza y facilidad de corte, reparación y lijado permiten perfiles, bordes y dibujos a bajo coste.
El maestro mecanizado reproduce luego moldes productivos metálicos u otros. Si la plancha moldea directamente el material del calzado, evaluar aparte temperatura, presión y vida.
Para composites en series cortas a temperatura ambiente, ofrece maestros económicos o moldes directos cuando el proceso permite. Verificar contacto con resina, exotermia, vacío y desmoldeo repetido, además de sellar. Los moldes de curado caliente requieren epoxi resistente adecuado.
También sirve para modelos de color y apariencia. El olor al mecanizar es su principal desventaja. Con ventilación adecuada y olor aceptable, suele ser una opción de bajo coste de material.
Plancha ligera de modelado
Las planchas ligeras son espuma PU fina y uniforme, fáciles de mecanizar por CNC y retocar. Para estilo, color, electrodomésticos e interiores de automóvil, como asientos y pisos. El bajo peso facilita mover y modificar grandes bloques pegados.
0.15 g/cm³ sirve para diseño inicial: mecanizar datos rápidamente permite evaluar volumen, proporción y continuidad, luego cortar, lijar o reparar. Puede sustituir arcilla de modelado en ciertas verificaciones tempranas, pero los cambios son sobre todo sustractivos; no permite recalentar y añadir para remodelar como arcilla.
0.20–0.35 g/cm³ sirve para electrodomésticos e interiores. Los primeros evalúan apariencia y pintura; asientos y pisos también espacio y montaje. Elegir por bordes, detalle y transporte. Soportes específicos deben asumir personas o grandes cargas de unión.
0.45 g/cm³ sirve para exteriores más exigentes. Mayor densidad conserva detalles y bordes en acabado fino y preparación de pintura. Para montaje repetido prolongado o referencias precisas, comparar además PUBOARD de modelado.
| Grado | Densidad, g/cm³ | Usos típicos de modelos | Criterios de selección |
|---|---|---|---|
| L-Board 150 | 0.15 | Estilo inicial y verificación de volumen y proporciones | Corte y retoque fáciles para comparar conceptos rápidamente |
| L-Board 200 | 0.20 | Apariencia de electrodomésticos e interiores preliminares | Equilibrar peso, mecanizado y acabado inicial |
| L-Board 250 | 0.25 | Electrodomésticos, asientos y pisos | Comparar mecanizabilidad y conservación de detalles |
| L-Board 300 | 0.30 | Modelos detallados de electrodomésticos e interiores; color | Bordes finos, uniones y acabado pintado |
| L-Board 350 | 0.35 | Modelos con mayor conservación de superficies y bordes | Elegir según transporte, cambios y acabado |
| L-Board 450 | 0.45 | Exteriores de automóvil exigentes y evaluación de apariencia | Superficies finas y acabado; proteger sujeciones y fijaciones |
Las celdas finas reducen sellador e imprimación en modelos de color. Dureza y resistencia a marcas suelen ser menores que en poliéster convencional. Proteger bordes, zonas de transporte y fijaciones; reforzar uniones locales con material denso o insertos metálicos.
06 Elegir adhesivo junto con la plancha
Los modelos grandes necesitan bloques pegados. La junta forma parte de la superficie mecanizada; color, dureza, contracción y corte deben parecerse al material.
- Epoxi: EPTEK ofrece adhesivos epoxi compatibles de alta temperatura. Resistencia térmica y poscurado de juntas deben concordar con plancha y ciclo.
- PU: elegir adhesivo según densidad, de color, dureza y mecanizado similares, para reducir marcas y diferencias de lijado en juntas.
- Planchas ligeras y espuma: adhesivos de uno o dos componentes. Los monocomponentes por humedad requieren condiciones adecuadas en juntas gruesas o cerradas; los bicomponentes, dosificación y mezcla controladas. Sujetar el bloque con adhesivos expansivos para evitar que abran la junta.
Mecanizar tras curado completo y comprobar poros y estanqueidad de juntas acabadas. Con preimpregnados, adhesivos, selladores y desmoldeantes también contactan la resina; evaluar compatibilidad del conjunto.
In formación necesaria para seleccionar
Facilite a EPTEK uso, dimensiones, ciclo térmico, cargas, ciclos y acabado para concretar plancha y adhesivo. Para preimpregnados, indicar resina y método de curado.