
Herramientas de vacío
Selección de materiales para útiles de recorte con sujeción por vacío
Un útil de fresado con sujeción por vacío debe apoyar la pieza, mantener la estanqueidad y volver a una referencia de mecanizado repetible. El aluminio fundido es una referencia útil; sin embargo, tres métodos no metálicos pueden ofrecer ventajas cuando su coste total y su comportamiento térmico se ajustan al ciclo de trabajo.
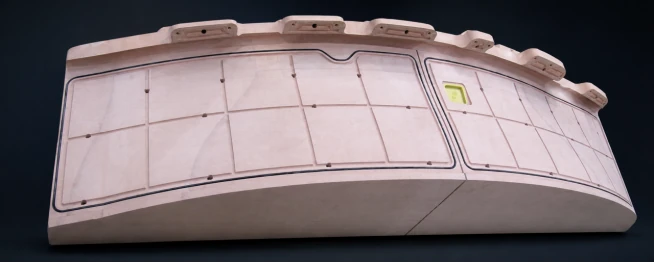
Un dispositivo de fresado o recorte al vacío es un sistema estructural y de sellado, no solo una placa perfilada. Su cara soporta la pieza, sus ranuras y puertos mantienen el vacío y su base establece una ubicación repetible para el mecanizado y la inspección. El aluminio fundido sigue siendo la referencia porque su rigidez, interfaces y respuesta térmica son familiares. También pueden funcionar tres rutas no metálicas: tablero de herramientas adherido, resina de herramientas fundida con precisión y una capa de gel-coat/compuesto replicada por un maestro calificado. La comparación correcta es el riesgo y el costo totales con la precisión, temperatura y ciclo de trabajo requeridos.
Las ventajas del aluminio fundido
Las aleaciones de aluminio y los grados de fundición comunes tienen un CET a temperatura ambiente de aproximadamente 23–27 × 10−6/K; confirmar el grado real y el rango de temperatura para un proyecto. El aluminio conduce el calor rápidamente y proporciona un cuerpo rígido y uniforme con roscas e interfaces confiables después de la fundición, el alivio de tensiones y el acabado CNC. Esas características se adaptan al uso de alta frecuencia, al desgaste y a accesorios con muchas conexiones.
El camino, sin embargo, no es sencillo. Normalmente incluye un patrón o herramienta de fundición, fundición, inspección, estabilización y mecanizado extenso. La porosidad puede convertirse en una vía de fuga de vacío y puede requerir impregnación o sellado. El patrón, el tiempo de la máquina, las herramientas, el levantamiento y las modificaciones posteriores añaden costos. Esa inversión puede ser racional cuando el dispositivo funciona con frecuencia y se desgasta mucho; La chatarra de aluminio también tiene un valor de recuperación establecido.
Tres procesos no metálicos y sus ventajas
Mecanizado de tableros de herramientas adheridos
PUBOARD o EPBOARD se corta en bloques o capas, se une con adhesivo y se mecanizan las referencias, la superficie de apoyo, las ranuras de sellado, las conexiones de vacío y los elementos de montaje. Los tableros curados en fábrica ofrecen un mecanizado uniforme. La fuente sitúa el CTE habitual de estos tableros en unos 40–55 × 10 −6 /K, por lo que se necesita un taller con temperatura controlada y un cálculo realista de la deformación térmica admisible. En útiles pequeños y medianos, la baja resistencia al corte facilita las modificaciones: un reparo local puede pegarse y volver a mecanizarse sin fabricar un nuevo modelo de fundición. Cada junta debe recibir adhesivo en toda su superficie, curar por completo y quedar sellada; una junta abierta puede causar fugas y alterar la flexibilidad local.
Resina para herramientas fundida con precisión
PUCAST o EPCAST pueden verterse en una cavidad perfilada para obtener un bloque próximo a la forma final y acabarlo mediante CNC. La ausencia de juntas que atraviesen el cuerpo facilita el control de las fugas de aire, y el bloque puede aproximarse mucho más al volumen final que un apilado grueso de tableros. La ventaja económica procede de eliminar menos material y mecanizar menos metal, en lugar de llenar un útil grande con una masa de resina innecesariamente gruesa. El útil debe combinar un cuerpo continuo y mecanizable con una base metálica, bloques de montaje o un bastidor posterior que soporten las cargas de elevación e instalación.
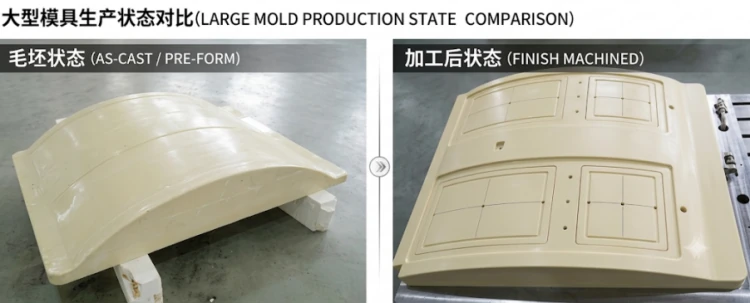
Capa de gel, pasta rellena de vidrio y soporte compuesto.
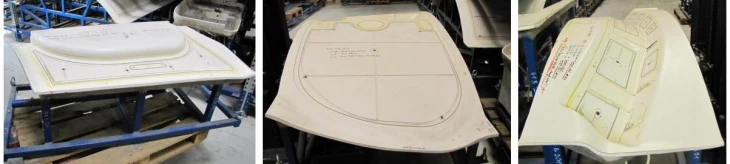
Si ya existe un modelo maestro validado, puede reproducirse una superficie de trabajo delgada de gelcoat y reforzarla con pasta cargada con fibra de vidrio o con una estructura de fibra de vidrio o carbono y epoxi. El método resulta atractivo cuando se necesitan varios útiles a partir del mismo modelo: reduce el material que debe retirarse y mantiene ligero el conjunto. Para un único útil, el coste de fabricar y validar el modelo maestro puede anular esa ventaja. La compensación geométrica debe incluir el espesor nominal de la pieza curada, la recuperación elástica y las referencias de posicionamiento en montaje.
EPMOLD LP70 presenta un CTE indicado de 25 × 10⁻⁶/K en probetas estándar poscuradas 16 horas a 60°C y ensayadas entre 20 y 50°C. La estructura puede combinar una capa LP70 continua y mecanizable, con sobrematerial, respaldada por una estructura carbono/epoxi simétrica y equilibrada fabricada mediante infusión al vacío. Un núcleo sándwich o nervios pueden mejorar la rigidez a flexión y torsión. Mida la geometría después del desmoldeo, poscurado y montaje; determine el acabado según el sobrematerial y la tolerancia de aceptación. Las ranuras de juntas, tomas de vacío e interfaces desmontables necesitan una capa local mecanizable o insertos y, después, recuperar la estanqueidad. Esta arquitectura por sí sola no garantiza una precisión de 0,10 mm.
Planifique con un margen admisible de deformación térmica
Para una longitud libre y uniforme de cinco metros, la primera estimación es ΔL = αLΔT. Los valores siguientes son sólo expansión teórica; No están instalados. Error de forma.
| Material o estructura | CTE típico (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Aluminio común/aluminio fundido (según el grado) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, muestra de prueba poscurado | 25 | 0.13 mm | 0.63 mm |
| Tablero de herramientas común o resina de herramientas fundida (según el grado) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Panel CFRP diseñado, dirección en el plano | 0–5 | 0–0.03 mm | 0–0.13 mm |
Una temperatura uniforme modifica principalmente el tamaño global. Los gradientes térmicos y las diferencias de CTE entre la capa de trabajo, el adhesivo, el soporte de composite, la base metálica, los apoyos y las fuerzas de sellado tienen más probabilidad de producir deformaciones locales. Calcule la diferencia de temperatura admisible a partir de la longitud del útil, sus referencias y el margen de error; después, realice el mecanizado, el uso y la inspección a la misma temperatura de referencia.
Calificación y selección
- Verifique la geometría de la cara de trabajo con los datos de la base, luego mida el tiempo de evacuación en cada zona y el aumento de presión después de aislar la fuente de vacío.
- Instale piezas representativas para comprobar el ajuste, la compresión del sello y el primer resultado del mecanizado.
- En los útiles de composite reproducidos a partir de un modelo, registre la geometría después del curado inicial, el desmoldeo, el poscurado, el montaje y un ciclo térmico controlado.
Elija tableros unidos con adhesivo cuando un útil pequeño o mediano deba modificarse con frecuencia y pueda controlarse la temperatura. Elija colada de precisión cuando un bloque mayor, continuo y próximo a la forma final permita reducir el mecanizado y la base pueda soportar las cargas. Elija una cascarilla de gelcoat y composite cuando un modelo maestro validado pueda reutilizarse para varios útiles y el soporte y las interfaces estén diseñados simétricamente. Mantenga el aluminio fundido cuando el número de ciclos, el desgaste, las interfaces roscadas y el mantenimiento probado pesen más que las ventajas de plazo o peso de los métodos no metálicos. Compare siempre el volumen real de material, su aprovechamiento, el mecanizado, el sellado, la elevación, los retrabajos, las reparaciones y las modificaciones. Un método no metálico resulta ventajoso cuando reduce el coste total manteniendo los mismos criterios de aceptación.