
Aplicación / Mecanizado de compuestos

Útiles de sujeción por vacío para recorte y taladrado

Un útil de recorte sostiene la pieza de composite en una posición definida y deja espacio para la herramienta de corte. Una sujeción fiable por vacío depende de la superficie de contacto, la disposición de las juntas de estanqueidad, la rigidez y las referencias geométricas estables, además del material del cuerpo del útil.

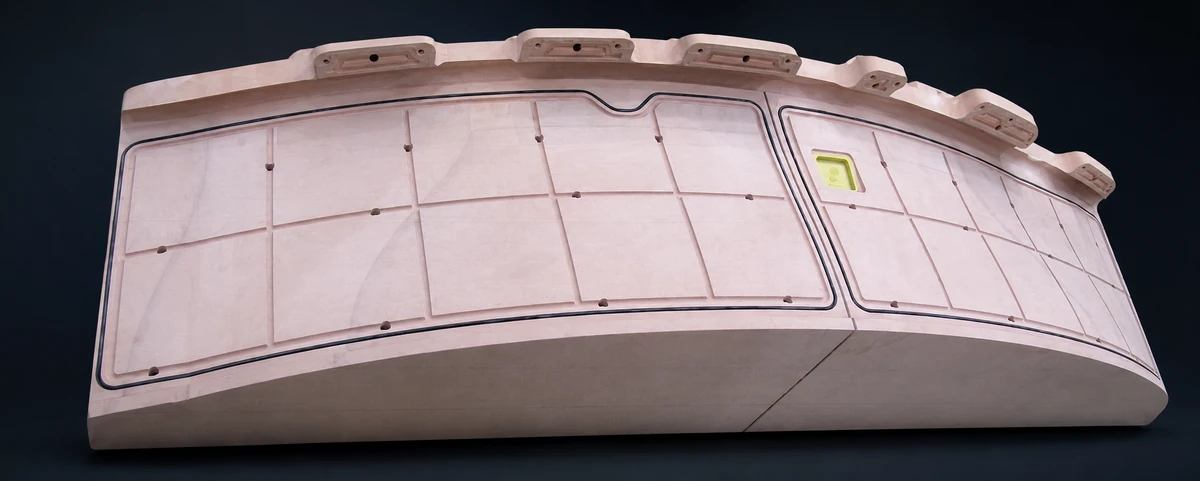
Dispositivo de recorte curvo con canales de vacío mecanizados y rejilla de sellado de la revisión técnica de EPTEK
EPTEK / APLICACIÓNSoporte, canales de vacío y datos de mecanizado

Requisitos de ingeniería

Compare cuatro métodos de construcción

01 / MÉTODO DE REFERENCIA

Aluminio fundido + mecanizado CNC

Una ruta de referencia de metal para rigidez, durabilidad y prácticas de fijación establecidas. Compare el tiempo de entrega de fundición y mecanizado, remoción de material, manejo de masa y movimiento dimensional a la temperatura de trabajo.
02 / TABLEROS ENCOLADOS

Placa en bruto + mecanizado CNC

Una las placas PUBOARD o EPBOARD con adhesivo para formar un bloque; después, mecanice la superficie de apoyo, los elementos de vacío y las interfaces de referencia. Valide el sellado de las juntas adhesivas, los insertos y los apoyos locales antes de aceptar el útil terminado.

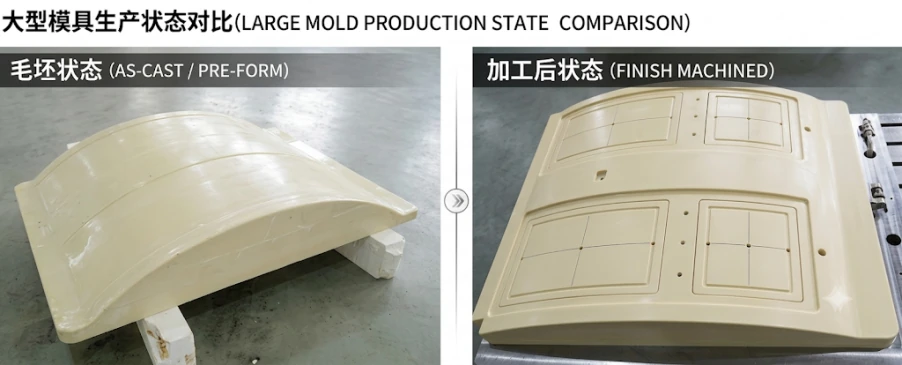
Pieza en bruto de fundición de precisión en comparación con la pieza mecanizada

03 / COLADA CASI FINAL

Pieza en bruto de fundición de precisión + mecanizado CNC

Obtenga por colada un bloque de PU o epoxi con cargas próximo a la forma requerida y mecanice después la geometría final. Esto puede reducir el material sobrante, pero siguen siendo esenciales el diseño del bloque, el calentamiento de la resina, el curado y la sobremedida de mecanizado.

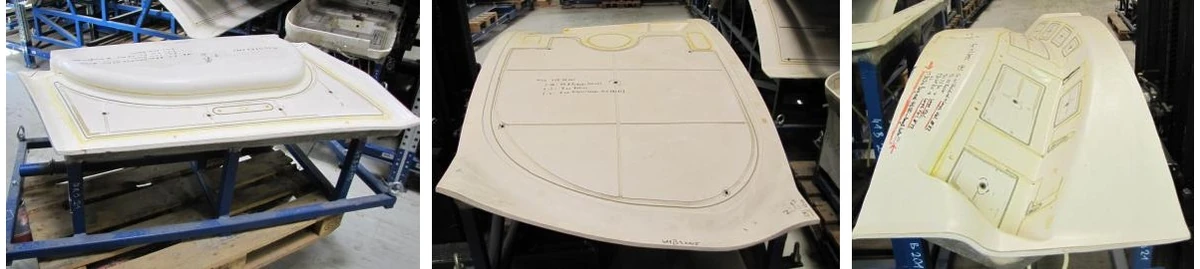
Construcciones de herramientas de recorte replicadas de paredes delgadas del artículo técnico de EPTEK

04 / CÁSCARA REPLICADA

Gelcoat + pasta rellena de vidrio o laminado reforzado

Reproduzca la superficie de contacto a partir de un modelo maestro verificado y construya después la cascarilla y su estructura de soporte. La superficie del útil, la compensación por el espesor de la pieza, la rigidez de la cascarilla, el curado y la fijación al bastidor determinan el ajuste final.

Requisitos de ingeniería

Adapte el proceso al sistema de materiales

RutaFamilia de productos EPTEKQué verificar
Mecanizado de tablerosTableros de herramientas PUBOARD / EPBOARDHermeticidad de línea de unión, retención de insertos, mecanizado y estabilidad dimensional
Fundición de precisiónPUCAST / EPCASTEspesor de fundición, rellenos, control de huecos, curado y stock de mecanizado restante
Carcasa replicadaGelcoat compatible + EPMOLD LP70 y seleccionado Sistemas de respaldo EPLAM / EPMOLDCompatibilidad de capas, espesor de la carcasa, curado, refuerzo y fijación del marco
Referencia de aluminioDiseño y mecanizado de accesorios metálicosUsar la misma pieza, tolerancia y criterios de aceptación al comparar alternativas

Requisitos de ingeniería

Valide el útil según su rendimiento

VerificarEnfoque de aceptación
Ajuste y geometríaInspeccionar después del curado y ensamblaje. Incluya el desplazamiento del espesor parcial y el retorno elástico donde se replica la herramienta.
Integridad del vacíoVerificar el tiempo de descenso y el aumento de presión aislado; Separe las fugas a través del cuerpo, juntas, sellos y conexiones.
Ubicación y soporteVerifique los datos repetibles, la compresión del sello, la rigidez local y el acceso a la herramienta de corte.
Temperatura y mecanizadoEvaluar la expansión con el tamaño real de la herramienta y el cambio de temperatura; Confirme la primera pieza mecanizada con el dibujo.
Costo de toda la vidaCompare el volumen de piezas en bruto utilizable, el mecanizado, la unión, el sellado, la estructura de soporte, el retrabajo y la vida útil esperada.