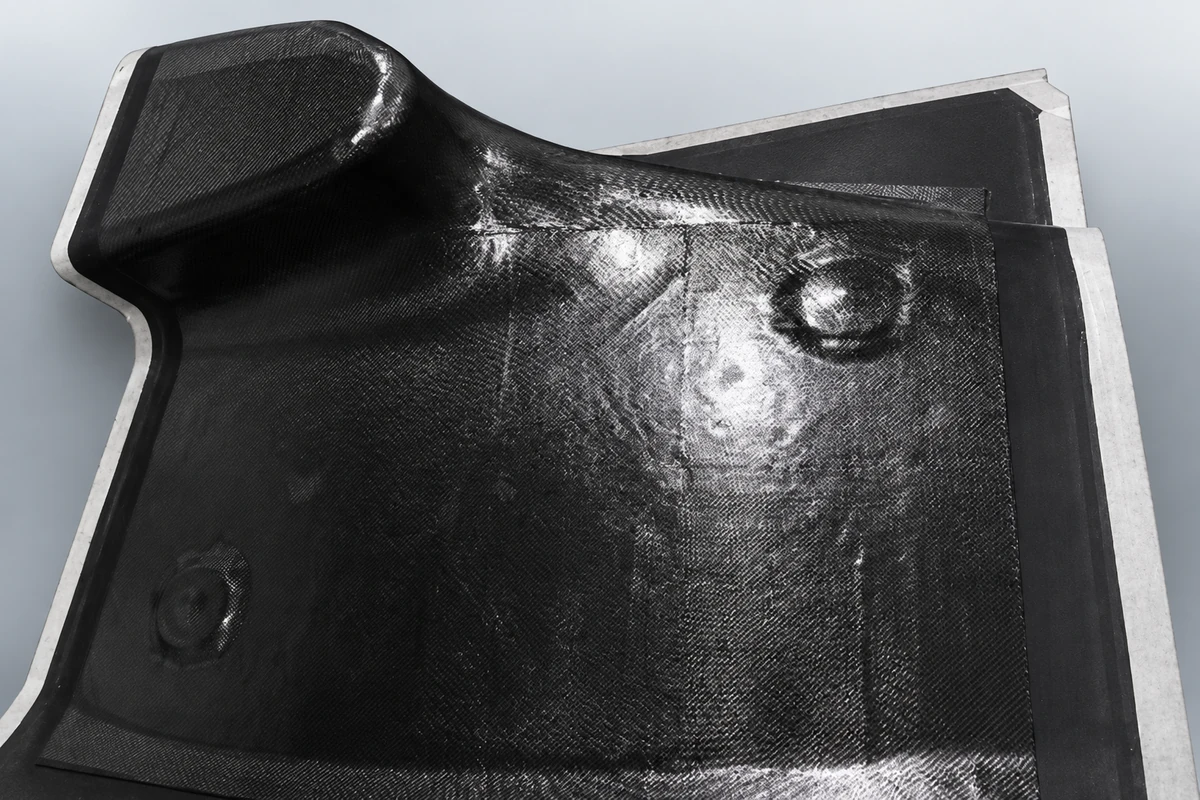
La fabricación de moldes con preimpregnados es un sistema controlado: resina, refuerzo, almacenamiento, laminación, vacío o presión y curado deben funcionar conjuntamente. Los preimpregnados EPTEK para moldes distinguen el curado inicial a baja temperatura del curado a temperaturas más altas para moldes de composites más exigentes.
01 / NECESIDAD DEL CLIENTE
Controlar el calor y la geometría.
Una herramienta preimpregnada debe mantener su superficie y tamaño durante el curado y los ciclos térmicos posteriores. Una ruta de curado definida reduce las conjeturas sobre la consolidación, la recuperación elástica, los huecos y la desviación dimensional.
02 / CRITERIOS DE SELECCIÓN
Elija la ventana de curado
Utilice LTP220 y LTP240 de acuerdo con la temperatura de curado, la exposición térmica, el tamaño de las herramientas, la ruta de presión y los requisitos de inspección del proyecto. No transfiera un reclamo de Tg o servicio de un grado a otro.
03 / CONTROLES DEL PROCESO
Trate el almacenamiento como datos de proceso.
Registre el almacenamiento, el acondicionamiento, la laminación, la compactación intermedia al vacío, la estanqueidad, el embolsado, el curado, el poscurado, el recorte y la inspección superficial. Conserve el espesor real del laminado y su historial de curado en el expediente del molde.
04 / COMPROBACIÓN ANTES DEL USO
Verificar la pila completa.
Ensaye conjuntamente el preimpregnado, el gelcoat o película superficial, la estructura de soporte, el sistema de desmoldeo y el método de reparación. La ficha técnica vinculada define los límites de curado y manipulación.