
Herramientas compuestas
Dos procesos a baja temperatura para moldes de composite de alta temperatura
Los preimpregnados para moldes de curado a baja temperatura y las resinas de infusión de curado a temperatura ambiente ofrecen dos vías para fabricar moldes de carbono de alta temperatura. Tras el poscurado indicado, los sistemas EPTEK correspondientes pueden alcanzar una transición vítrea (Tg) de unos 240 °C medida por DMA y satisfacer los requisitos de procesos en autoclave a 180–190 °C.
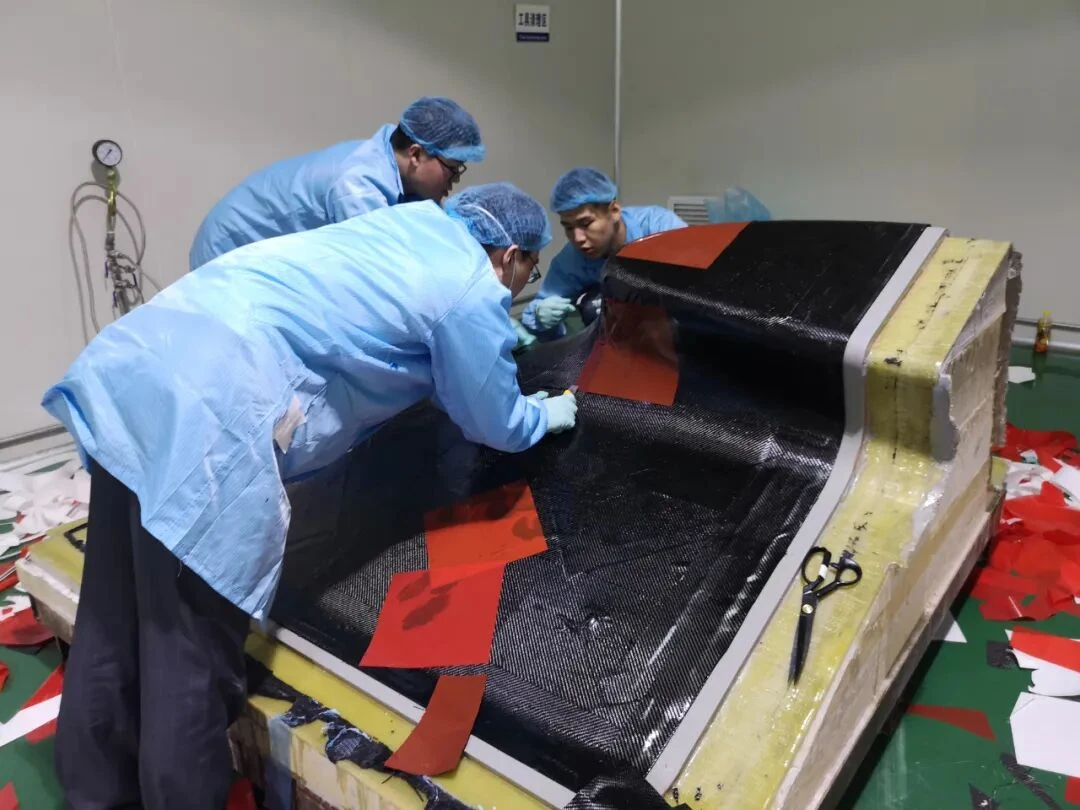
Separar la temperatura del modelo de la del molde en servicio
El modelo maestro no tiene por qué soportar la futura temperatura de servicio del molde. El laminado puede adquirir primero su forma y resistencia de manipulación a menor temperatura, y después desmoldearse, apoyarse y poscurarse para desarrollar su resistencia térmica final. Así se separan la protección del modelo y las exigencias de producción de piezas.
Proceso 1: preimpregnado para moldes de baja temperatura
Los preimpregnados LTP contienen fibras de carbono con la resina ya incorporada. Las capas se colocan sobre un modelo preparado y tratado para el desmoldeo, planificando conjuntamente las orientaciones, juntas, refuerzos y estructura posterior. El curado inicial prescrito, normalmente alrededor de 60 °C para el sistema correspondiente, consolida y estabiliza el laminado. Una vez cumplidos los criterios de manipulación y desmoldeo, se retira el molde, se apoya y se poscura por etapas. Deben controlarse el tiempo fuera del almacenamiento refrigerado, la compactación intermedia, la estanqueidad de la bolsa y la temperatura real del laminado.
Proceso 2: infusión al vacío con curado a temperatura ambiente
Se disponen fibras de carbono secas sobre el modelo y se utiliza el vacío para introducir una resina líquida adecuada a través del refuerzo. El curado inicial a temperatura ambiente evita calentar el modelo en el primer ciclo. Recorridos de flujo, viscosidad, tiempo de trabajo, permeabilidad, entradas y respiraderos deben permitir una impregnación completa antes de la gelificación. Tras la impregnación y el curado inicial, se desmoldea, apoya y poscura el molde. La fabricación inicial no requiere autoclave, aunque sigue siendo necesario un equipo de calentamiento apropiado para el poscurado.

Una Tg DMA de unos 240 °C y el uso a 180–190 °C
Ambos procesos pueden alcanzar unos 240 °C de Tg DMA con los sistemas EPTEK de alta temperatura correspondientes después del poscurado prescrito. Su objetivo son moldes para piezas de composite curadas en autoclave a 180–190 °C. La Tg describe la transición de la resina, pero no sustituye la especificación de uso del molde completo. Al comparar resultados deben registrarse el método DMA, el criterio de transición, el historial de curado y las condiciones de las probetas. También deben adecuarse a la producción la resistencia a la presión, rigidez, estanqueidad al vacío, estabilidad dimensional y respuesta a ciclos térmicos repetidos.
Elegir según el taller y la geometría
El preimpregnado ofrece una combinación controlada de resina y fibras, pero exige gestión del almacenamiento, del tiempo fuera de frío y de la consolidación. La infusión requiere especial atención al flujo y a la impregnación, y permite colocar fibras secas y realizar el curado inicial a temperatura ambiente. Ambas vías permiten seleccionar el modelo por su ciclo inicial real, en lugar de por la temperatura final del molde. Deben compararse material, mano de obra, equipos, dimensiones, reparaciones y programa de producción.
El poscurado prepara el molde para la producción
Antes de comenzar, planifique el momento del desmoldeo, el apoyo y el calentamiento por etapas. Siga las rampas y tiempos de mantenimiento propios del material y controle la temperatura, especialmente en zonas gruesas y uniones. Tras el poscurado y el enfriamiento controlado, verifique la superficie, referencias y estanqueidad. Evalúe el comportamiento dimensional en un ciclo de producción representativo, incluyendo la estructura de apoyo.
Dos vías hacia el mismo objetivo de alta temperatura
Son dos procesos distintos: uno comienza con preimpregnados para moldes; el otro, con fibras secas y resina líquida de infusión. Ambos combinan un curado inicial de conformación con un poscurado para obtener moldes de composite de alta temperatura. El material y el programa deben elegirse para la aplicación real en autoclave a 180–190 °C.