
Utillajes para materiales compuestos
Cuatro métodos para construir un modelo maestro de molde de composites
Cuatro formas de fabricar un modelo maestro para moldes de materiales compuestos: comparar construcciones ligeras por capas, bloques de resina colada, estructuras con bastidor de acero y tableros de utillaje encolados según el proceso real de fabricación del molde.
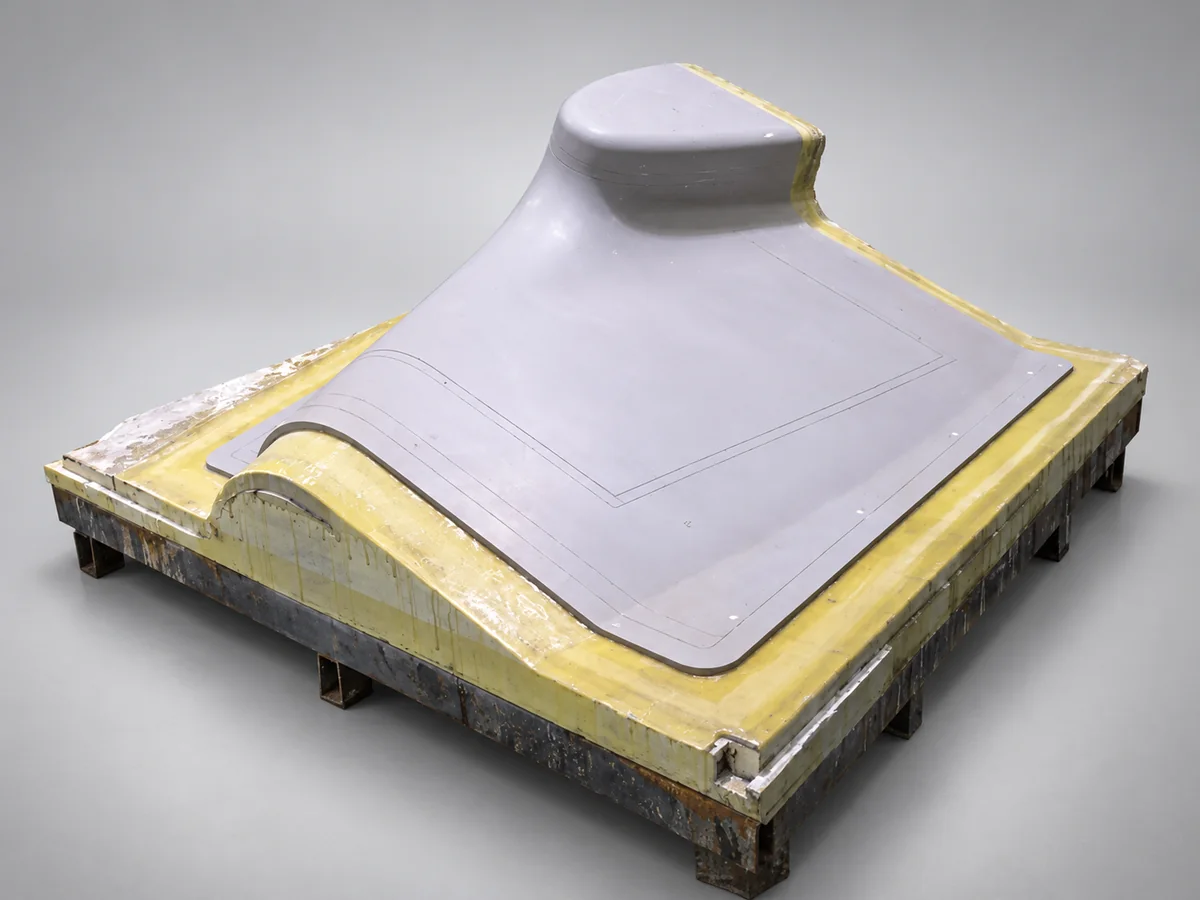
Un modelo maestro es la superficie de referencia a partir de la cual se fabrica un molde de producción. Su geometría y su acabado superficial se reproducen en el molde; su estabilidad dimensional determina la fidelidad de esa reproducción. Suele ser una forma positiva, pero el término describe su función, no una geometría concreta.
Distinguir entre el modelo maestro y el molde de producción es esencial para seleccionar los materiales. El molde de producción debe soportar las condiciones de fabricación de las piezas. El modelo maestro debe soportar las condiciones necesarias para fabricar ese molde. Los ciclos térmicos pueden ser muy distintos, especialmente cuando el molde se desmoldea del modelo maestro antes del postcurado.
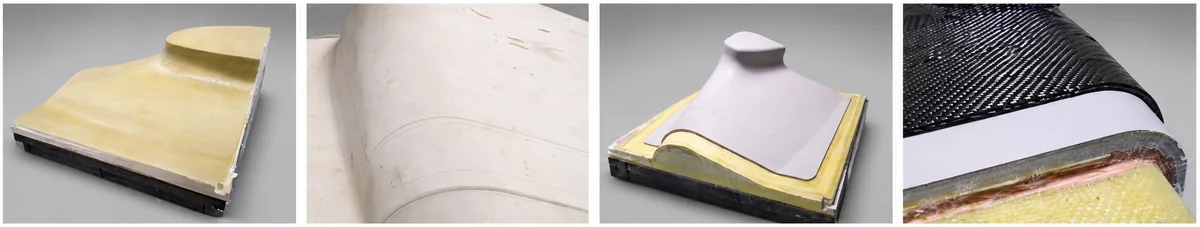
Cuatro métodos prácticos de construcción
1. Espuma de poliuretano, fibra de vidrio, pasta mecanizable y gelcoat
Este método separa el volumen de la precisión. Un núcleo ligero de espuma de poliuretano aporta el volumen general; una piel de fibra de vidrio y resina epoxi forma la envolvente de soporte, y una capa de pasta mecanizable define la superficie final.
La espuma se mecaniza dejando espacio para las capas posteriores. Se aplica la piel de fibra de vidrio y, cuando el proceso lo permite, se compacta al vacío para reducir los huecos. A continuación se aplican una imprimación compatible y la pasta mecanizable hasta alcanzar el espesor necesario. Tras el curado y el postcurado prescritos, la pasta se mecaniza por CNC y se recubre con un gelcoat compatible para moldes. El curado, el lijado y el pulido completan la preparación superficial.
Esta construcción resulta útil para geometrías complejas que exigirían retirar mucho material de un bloque macizo. Su éxito depende de la compatibilidad entre espuma, laminado, pasta, imprimación y recubrimiento. Los tiempos de aplicación, los espesores y los ciclos de curado deben corresponder al sistema elegido; no son intercambiables entre referencias. Un núcleo ligero facilita la manipulación, pero no determina la resistencia térmica ni la estabilidad dimensional del modelo maestro completo.
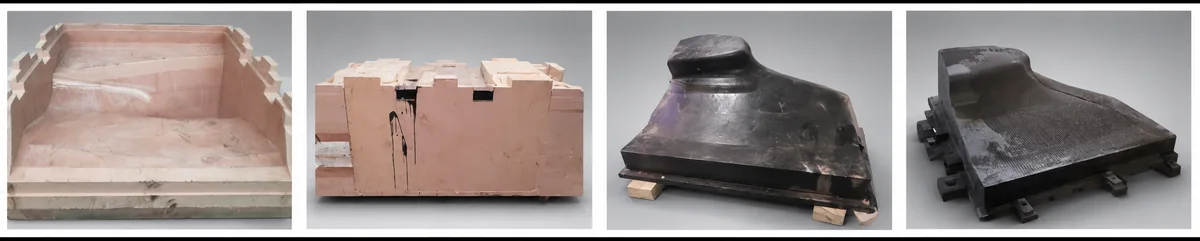
2. Bloque monolítico de resina colada
En este caso, el bloque mecanizable se obtiene por colada en lugar de ensamblar tableros. Se prepara una caja de colada desechable o desmontable, se aplica el tratamiento desmoldeante y se llena con un sistema de colada de poliuretano o epoxi adecuado. El bloque se cura y se postcura según las instrucciones; después se desbasta y se mecaniza en acabado para obtener la superficie, las referencias geométricas y los elementos de montaje.
La principal ventaja es una superficie de mecanizado continua, sin juntas entre tableros. La dificultad principal es controlar la colada. Deben evaluarse conjuntamente el espesor de las secciones, el volumen de resina, la exotermia y la contracción. La altura de colada y cualquier vertido por etapas deben ajustarse a los requisitos del sistema elegido. Las cargas, los insertos o las pieles reforzadas pueden ser útiles en un diseño validado, pero no sustituyen de forma general el control de la generación de calor y del curado.
La inspección debe comprobar huecos, tensiones residuales y deformaciones, además de las dimensiones mecanizadas. Si la continuidad superficial es especialmente valiosa para el modelo maestro, puede justificarse el trabajo adicional de fabricar la caja y controlar la colada.
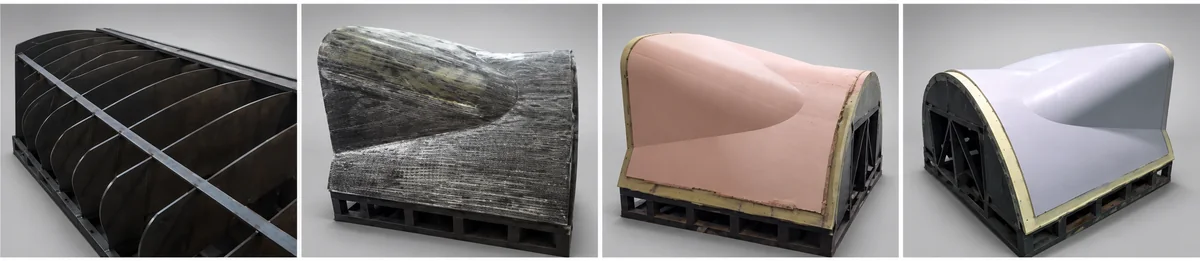
3. Bastidor de acero adaptado a la forma, piel de fibra de vidrio y pasta mecanizable
Los modelos maestros grandes o esbeltos suelen beneficiarse de un bastidor que soporta las cargas estructurales mientras las capas exteriores definen la superficie de trabajo. El bastidor de acero sigue aproximadamente el contorno. Una piel de fibra de vidrio y resina epoxi cubre la estructura; sobre ella se aplica una capa de pasta mecanizable y se termina con un gelcoat compatible.
La fabricación del bastidor, el control de las tensiones y las referencias geométricas son fundamentales. Las superficies de posicionamiento deben establecerse y verificarse antes de construir la superficie exterior. Es necesario inspeccionar la piel y sus interfaces y, cuando la fabricación del molde utiliza vacío, realizar ensayos de estanqueidad.
También debe considerarse la dilatación térmica: acero, laminado, pasta y recubrimiento responden de forma distinta a los cambios de temperatura. Cualquier ciclo de acondicionamiento previo al mecanizado final debe mantenerse dentro de los límites de todos los componentes y seguir los ciclos validados para los materiales. Esta arquitectura evita un bloque macizo innecesariamente pesado, pero incorpora interfaces que deben permanecer estables y estancas durante toda la fabricación del molde.
4. Mecanizado de un modelo maestro a partir de tableros de utillaje encolados
Los tableros de poliuretano o epoxi curados en fábrica permiten obtener directamente un bloque estable y mecanizable. Se cortan en capas o bloques, se preparan las caras de unión y se encolan las piezas con un adhesivo estructural compatible. Un útil o unos pasadores de posicionamiento mantienen la alineación durante el curado. Una vez completado este, el conjunto se mecaniza por CNC a partir de referencias comunes.
Seleccione el tablero para el ciclo térmico que experimentará realmente el modelo maestro. La temperatura final de servicio del molde de producción es un dato importante de diseño, pero no es necesariamente la temperatura alcanzada por el modelo maestro. Si el sistema permite un curado inicial sobre el modelo y un postcurado después del desmoldeo, evalúe ambas etapas por separado y compruebe que el molde esté correctamente apoyado durante el postcurado. La densidad por sí sola no es un criterio suficiente: la temperatura de deflexión bajo carga (HDT), la temperatura de transición vítrea (Tg), el coeficiente de dilatación térmica (CTE) y la temperatura de servicio admisible describen propiedades diferentes y deben interpretarse junto con sus condiciones de ensayo.
La precisión debe corresponder al conjunto encolado, no solo al tablero. Adapte el adhesivo, la preparación superficial y los apoyos al ciclo térmico. Permita un curado completo y luego inspeccione y selle las juntas. Las diferencias de temperatura entre mecanizado, inspección y reproducción del molde pueden afectar a las dimensiones. Deje que el bloque alcance el equilibrio a una temperatura de referencia definida y verifique la geometría, el desmoldeo y, cuando proceda, la estanqueidad al vacío.
Este método resulta atractivo cuando se prevén inspecciones, reparaciones o cambios de diseño. Sus compromisos principales son el control de las juntas, el aprovechamiento del material y el tiempo de mecanizado. Compare con los otros métodos el coste total de tableros, adhesivo, mecanizado, sellado y modificaciones posteriores, en lugar de comparar únicamente el precio de los tableros.
Comparar la construcción completa
Los cuatro métodos resuelven combinaciones distintas de geometría, rigidez, calidad superficial y esfuerzo de fabricación. Ninguno puede seleccionarse de forma fiable solo por el nombre de un material o su densidad.
| Método | Cómo se obtiene la superficie | Motivos para elegirlo | Controles esenciales |
|---|---|---|---|
| Espuma, fibra de vidrio y pasta mecanizable | Pasta mecanizada sobre un núcleo ligero reforzado | Formas complejas; menor retirada de material macizo | Compatibilidad de capas, huecos, espesor de pasta y límites térmicos |
| Bloque monolítico de resina colada | Mecanizado de una colada continua ya curada | Superficie sin juntas entre tableros | Exotermia, contracción, curado, huecos y diseño de la caja de colada |
| Bastidor de acero, piel de fibra de vidrio y pasta | Capa exterior mecanizada sobre un bastidor estructural | Geometrías grandes o esbeltas | Estabilidad del bastidor, referencias, dilatación diferencial e interfaces estancas |
| Tableros de utillaje encolados | Mecanizado de un bloque encolado y curado en fábrica | Accesibilidad al mecanizado CNC; inspección, reparación y cambios de diseño | Compatibilidad del adhesivo, calidad de las juntas, temperatura de referencia y aprovechamiento del material |
Partir del proceso de fabricación del molde
Antes de elegir un método, defina el ciclo térmico real del modelo maestro, el número de moldes que se reproducirán, el acabado superficial necesario, los requisitos de vacío, la manipulación y el volumen de trabajo disponible en la máquina CNC. Establezca cómo se apoyará e inspeccionará el modelo, y cómo se desmoldeará y postcurará el molde terminado.
Un sistema de materiales adecuado es solo una parte de la solución. La fiabilidad geométrica también depende de referencias bien definidas, un curado completo, interfaces estables y una temperatura de referencia controlada. Comparar estas exigencias en la construcción completa proporciona una base de selección más útil que una sola propiedad destacada del material.