
Outillage aérospatial
Choisir les résines de coulée pour les formes d’étirage aéronautiques
La bonne résine de coulée dépend d'abord de la manière dont le front de travail sera créé. Une ébauche qui sera usinée CNC présente un profil de risque différent de celui d'un outil supérieur copié directement sur un outil inférieur fini.
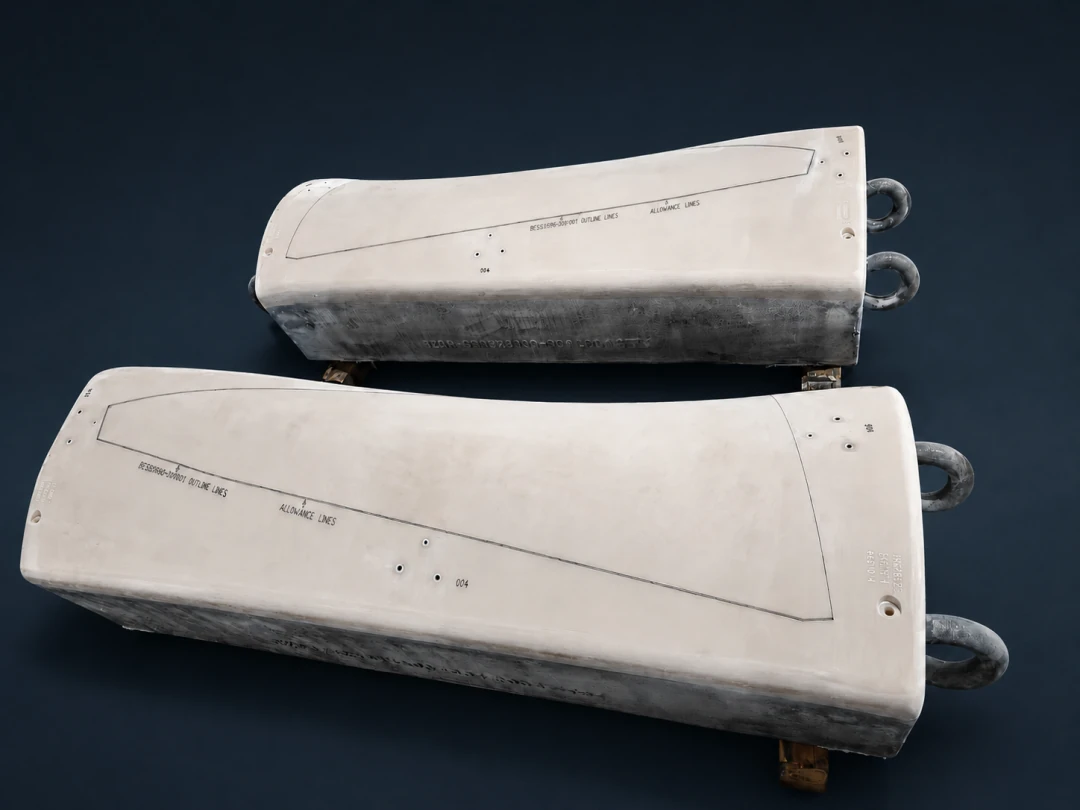
Les moules d'étirage, de redressage et de dimensionnement aéronautiques combinent grandes enveloppes, courbure composée et chargements répétés. Le corps du moule doit tolérer la pression et les impacts locaux tout en restant usinable et dimensionnellement stable pendant le durcissement, l'usinage et l'utilisation. Dans la pratique, la question décisive n’est pas simplement de savoir quelle résine possède la propriété la plus élevée. Il s'agit de savoir si la surface coulée sera retirée par CNC ou conservée comme face de travail finie.
Deux procédés imposent des exigences différentes aux matériaux
La plupart des projets coulent une ébauche proche de la forme finale, lui permettent de durcir et de se stabiliser, puis usinent la surface de travail, le périmètre, les caractéristiques de référence et les trous. Dans cette voie, la surface de coulée est sacrificielle. Le processus donne donc la priorité à l’intégrité des sections épaisses, à l’exothermie gérable, à la ténacité, à l’usinabilité et au changement dimensionnel prévisible.
Un outil couplé peut suivre un itinéraire différent. L'outil inférieur est usiné selon la géométrie finale, puis une couche d'espacement contrôlée, telle qu'une cire de précision ou une cale métallique appropriée, représente l'épaisseur de la tôle et le jeu du processus. L'outil supérieur est projeté contre cette interface. Après démoulage, son dos et ses éléments de montage peuvent être usinés, mais la face de travail est laissée telle que moulée. Tout trou d'épingle, poche d'air emprisonnée, ride ou manque local de remplissage au niveau de l'interface peuvent donc rester dans l'outil fini.
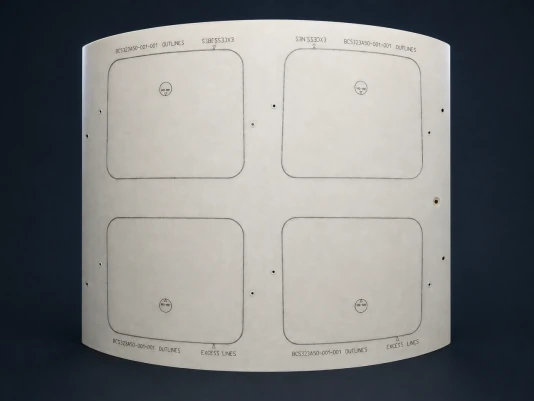
Applications adaptées au PUCAST 260
PUCAST 260 est une résine de coulée polyuréthane à deux composants, utilisable avec des charges. Les données de référence indiquent une viscosité du mélange non chargé d’environ 850 mPa·s à 25 °C, ce qui permet de remplir des cavités et des transitions complexes ; le choix de la charge peut ensuite ajuster la densité et la rigidité. Le même tableau indique une dureté Shore D 85, un module de flexion typique d’environ 4 300 MPa, une résistance à la compression d’environ 85 MPa et un retrait linéaire typique d’environ 0,1 %.
Pour les ébauches épaisses, le tableau de référence indique une épaisseur maximale de coulée de 400 mm*. Cette valeur est une limite de procédé à valider, et non une autorisation de couler n’importe quelle géométrie à cette épaisseur. La masse totale, la forme de la cavité, la température de la résine et de la charge, la température ambiante et le dégagement de chaleur doivent être contrôlés pour chaque coulée. Lorsque l’ébauche doit être usinée, PUCAST 260 est le candidat naturel lorsque la grande section, l’efficacité de coulée et les performances de coupe ultérieures sont prioritaires.
La maîtrise de l’humidité est essentielle. La chimie des isocyanates peut réagir avec l’eau et produire des microbulles de dioxyde de carbone. Des matières premières et charges sèches, un local contrôlé, des outils et moules secs, un temps d’ouverture du récipient réduit, une alimentation en position basse et un mélange limitant l’air entraîné font partie de la fenêtre de procédé. Une retouche cosmétique tardive ne peut pas les remplacer si l’usinage expose les bulles.
À quoi EPCAST 75 est-il adapté
EPCAST 75 est un système époxy préchargé à deux composants, mélangé selon un rapport massique de 100:15. Les données de référence indiquent une viscosité du mélange de 3 000–5 000 mPa·s à 25 °C et un temps de travail typique de 100–120 minutes pour un mélange de 500 g à 25 °C. Cette fenêtre plus longue et explicitement testée est utile lorsqu’une grande interface comporte un long chemin d’alimentation, plusieurs évents en points hauts ou une séquence d’opérations de mouillage continu.
Cette nuance convient également à la reproduction directe de l’outillage supérieur, car l’époxy ne présente pas la même réaction gazeuse entre isocyanate et eau. Les valeurs de référence indiquent une dureté Shore D 85, une résistance à la traction de 40–60 MPa, une résistance à la flexion de 60–75 MPa, une résistance à la compression supérieure à 80 MPa et un CTE linéaire typique d’environ 50 × 10−6 K−1. Une seule couche est recommandée jusqu'à 80 mm*. Les corps plus épais nécessitent une structure en couches ou en zones conçue et validée avec un timing, un dégagement de chaleur et un refroidissement intercouches contrôlés.
La maîtrise du procédé détermine si les propriétés annoncées sont atteintes
Pour une réplication directe, vérifiez d'abord la géométrie de l'outil inférieur, l'épaisseur de l'espace et le joint des bords. Sur un travail de copie directe, la résine doit mouiller continuellement la face de travail avant que le volume de support ne soit rempli. Les points d'alimentation appartiennent aux zones basses et les évents aux points géométriques hauts ; une poche d'air fermée devient un défaut de surface. Choisissez une couche de cire ou de métal qui répond aux conditions d'épaisseur, de conformité et de démoulage requises.
La post-durcissement et le refroidissement font partie du plan d'usinage et de réception. Une séquence utile est l'usinage d'ébauche, la stabilisation et la réinspection, puis l'usinage de semi-finition et de finition. Pour EPCAST 75, les valeurs de résistance et de CTE indiquées sont des résultats typiques de la fiche technique, et non des valeurs admissibles de conception. Pour le PUCAST 260, il en va de même pour la viscosité, le module, la résistance à la compression et l'épaisseur. Confirmez le lot, le mélange, la température, la géométrie et l'équipement réels avant de définir une valeur admissible.
Les critères essentiels pour choisir
| Point de décision | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Voie principale | Grand brut épais proche de la forme finale : coulée et stabilisation, puis usinage CNC | Reproduction directe de la surface de travail du moule supérieur ; également bruts de précision |
| Viscosité mixte de référence | Environ 850 mPa·s à 25°C, non chargé | 3 000 à 5 000 mPa·s à 25°C |
| Temps de travail de référence | Environ 50 min, 500 g à 20°C | 100–120 min, 500 g à 25°C |
| Référence d'épaisseur | Épaisseur maximale de coulée 400 mm* | Accumulation unique recommandée 80 mm* |
| Contrôles principaux | Séchage, air entraîné, choix des charges et exothermie des sections épaisses | Mouillage de l'interface, ventilation des points hauts, synchronisation des couches et post-durcissement |
*Les valeurs ci-dessus sont des données de référence typiques. Il ne s’agit pas de limites de conception ni de garanties universelles ; valider le mélange proposé, la section et le calendrier de durcissement avec un échantillon ou un premier article. Si la face finale doit être usinée, commencez par dimensionner le flan et contrôler la chaleur. S'il ne sera pas usiné, commencez par protéger l'interface et la sortie d'air ; c'est pourquoi EPCAST 75 est généralement le point de départ le plus solide pour la réplication directe.
Passer du choix du matériau au plan de fabrication
EPTEK accompagne les projets pour choisir les matériaux et charges, mélanger, alimenter, éventer, durcir et usiner. Pour l’évaluation, fournir les données 3D du moule, ses dimensions, sa section maximale, l’usinage prévu ou non de la surface de travail, les inserts et supports, les équipements et les conditions de température et d’humidité. Les relevés d’un échantillon ou du premier moule aident à identifier les porosités, les zones insuffisamment durcies, les déformations ou le délaminage avant de répéter le procédé.