
Outillage composite
EPMOLD MP50 : réaliser un modèle maître avec une pâte d’outillage appliquée à la main
EPMOLD MP50 est une pâte à outils époxy à deux composants permettant de construire des modèles de transition et des modèles de transition précis et légers sans usiner au préalable un gros bloc solide. Le résultat dépend moins d'un seul numéro de matériau que du contrôle de la taille du lot, de la température, de l'épaisseur de la couche, de l'état de durcissement et de la structure de support sous la pâte.
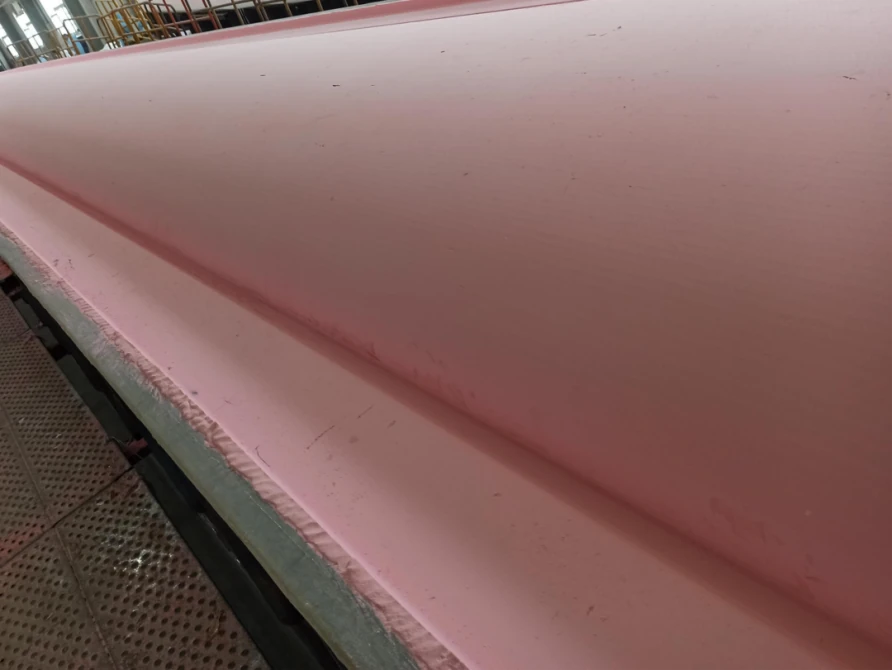
Ce pour quoi le MP50 est conçu
Le MP50 est une pâte époxy durcissant à température ambiante fabriquée en combinant une pâte de résine A avec une pâte durcisseur B dans un rapport en poids de 1:1. Le matériau mélangé reste plastique suffisamment longtemps pour être étalé sur une surface vaste ou complexe, puis durcit pour former une ébauche de faible densité qui peut être usinée sur cinq axes. Il est utile pour un modèle principal, un modèle de transition ou un moule composite à court terme. La mousse, le bois ou une structure à nervures en acier fournissent un support sous la pâte.
La fiche technique MP50 d’avril 2026 indique une masse volumique après durcissement de 0,45–0,50 g/cm³, une dureté Shore D52–60 et un coefficient de dilatation thermique d’environ 45 × 10⁻⁶ K⁻¹. La Tg mesurée par DSC dépasse 50°C après sept jours à 25°C, et 60°C après 24 heures à 25°C suivies de 16 heures à 40°C. Ces valeurs correspondent aux éprouvettes et cycles indiqués ; elles ne font pas du MP50 un matériau de moule de production à haute température.
| Élément de référence | Conditions de référence du procédé | Implication du procédé |
|---|---|---|
| Rapport de mélange | A:B = 1:1 en poids | Utiliser une balance ; les rapports de volume ne sont pas un substitut. |
| Fenêtre de travail | 40–70 min ; 500 g à 25°C (fiche d’avril 2026) | Planifier des lots et utiliser le matériau avant que la viscosité n'augmente. |
| Polymérisation usinable | 16–20 h à 25°C (condition de référence) | Les sections plus épaisses ou les pièces plus froides nécessitent plus de temps ou une polymérisation contrôlée. |
| Limite monocouche | Épaisseur de pâte appliquée jusqu’à 50 mm ; vérifier les conditions | Ne pas utiliser une masse épaisse pour masquer un mauvais support ou pour éviter le contrôle de la chaleur. |
| Condition préalable au revêtement | Au moins Shore D53 avant application du gelcoat | Confirmer le durcissement et l'état de la surface avant d'appliquer un gelcoat principal. |
Séquence du processus
1. Concevez la base avant d'ouvrir un kit
Commencez par la surface finale, la surépaisseur d'usinage, la stratégie de référence, les points de levage et la température de durcissement attendue. Construisez un substrat rigide et propre qui suit la géométrie approximative. Un flan de mousse ou de bois peut réduire le volume de la pâte ; un cadre à nervures en acier est utile pour les très grandes formes. Lorsque l’adhérence est incertaine, appliquez une fine couche d’apprêt époxy compatible sur la base préparée. La base ne doit pas fléchir lors du pressage de la pâte ou lors de l'usinage du flan.
2. Conditionner, peser et mélanger.
Amener les deux composants à une température homogène avant mélange. Une pâte froide est difficile à homogénéiser ; une température excessive réduit le temps de travail. Peser A et B selon un rapport massique de 1:1. Mélanger les petites quantités par pliage et pression, et utiliser un équipement adapté pour les lots plus importants. Ramener dans le mélange la matière restée sur les parois et dans les angles du récipient. L’instruction de travail exige 3–5 minutes supplémentaires après disparition des différences de couleur visibles : une couleur uniforme ne suffit pas à prouver l’homogénéité.
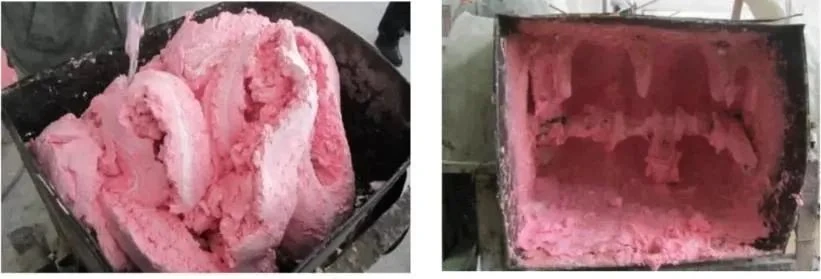
3. Effectuez une vérification de la durée de vie en pot qui correspond à la tâche.
La fiche technique d’avril 2026 indique 40–70 minutes pour 500 g à 25°C ; l’instruction de travail rapporte environ 60 minutes dans ses conditions d’essai. Vérifier ce délai avec la masse, le récipient et la température réellement utilisés. Une matière plus chaude, un lot plus volumineux ou une accumulation épaisse retiennent davantage de chaleur de réaction et raccourcissent le délai. Conformément aux conseils d’application, prévoir l’application dans environ les deux premiers tiers du temps de travail constaté.
4. Appliquer en couches compactées
Presser la pâte en fines tranches sur une planche propre, transférer chaque dalle sur la base et travailler avec des mouvements fermes et superposés. Une méthode multicouche en petits blocs aide l’opérateur à éliminer l’air et à suivre les courbes composées. Pétrir chaque joint jusqu'à ce que les pièces adjacentes soient entièrement liées ensemble ; les coutures visibles deviennent plus tard des problèmes d'usinage et de finition de surface. La pâte est suffisamment thixotrope pour rester sur une face verticale, et la référence du procédé signale des dépôts cumulatifs allant jusqu'à environ 10 à 50 mm sans affaissement lorsqu'elle est appliquée correctement. Étalez les zones épaisses plutôt que de laisser une masse chaude et isolée et maintenez la structure de support continue en dessous.
5. Polymérisez, puis usinez
La fiche technique indique 16–20 heures avant fraisage à 25°C. Cette condition de référence ne constitue pas un délai valable pour toute épaisseur ou température d’atelier. Par temps froid, l’instruction de travail décrit un chauffage contrôlé entre 35 et 80°C ; choisir la température et la durée pour l’ensemble support-pâte. Avant usinage, vérifier le durcissement, la dureté, les vides, les raccords et les déformations, puis définir des références communes pour la finition CNC.
6. Appliquer uniquement un master correctement préparé.
Lorsqu'un master lisse et très brillant est requis, terminer à la machine et poncer légèrement la surface, puis éliminer toute trace de poussière et d'humidité. Laissez la pâte atteindre la dureté spécifiée ; les directives d'application nécessitent plus que Shore D53 avant de pulvériser un gelcoat époxy facile à poncer. Pulvériser dans un endroit propre et sec à environ 20-30 °C. Une humidité élevée, des surfaces mouillées ou des températures supérieures à environ 35 °C peuvent réduire l'adhérence du gelcoat ou provoquer une évaporation et un durcissement trop rapides du solvant. Cette étape de revêtement décrit une surface de référence ou de motif. Cela ne rend pas le système MP50 adapté à lui seul à un outil final à haute température.
Adapter la structure du modèle aux besoins du secteur
- Pales éoliennes : Une ossature à nervures en acier ou en mousse, revêtue de fibre de verre et d’une couche de MP50, permet de réaliser un long modèle maître de pale avec une surface sans joints. Travaillez par sections maîtrisées et vérifiez les références géométriques sur toute la longueur avant de fabriquer le moule de production. Les grands volumes de matière nécessitent toujours de maîtriser l’exothermie et les déformations.
- Automobile : La pâte convient aux carrossiers de concept-car et aux panneaux en fibre de carbone uniques ou très courtes séries. Il remplace les planches jointées par une surface continue facile à usiner et à réviser. Les durcissements à chaud répétés ou la production en grand volume nécessitent un outil qualifié à température plus élevée.
- Aérospatiale : MP50 convient aux prototypes, aux modèles de surfaces complexes et aux outils de transition. Il permet de définir la géométrie d'un moule en fibre de carbone qui est ensuite laminé et post-durci. Avant un cycle de durcissement en production, documentez l’historique de durcissement du maître, la stabilité dimensionnelle, l’exposition thermique et la qualification de l’outil final.
Règle de sélection pratique
Choisissez le MP50 lorsque la faible masse, la géométrie fabriquée à la main, l'usinage rapide et l'utilisation à température ambiante ou à basse température déterminent le travail. Choisissez un système d'outillage différent lorsque le moule final doit résister à plusieurs reprises à un durcissement composite à haute température. Contrôlez le lot, testez la fenêtre de travail à la masse et à la température réelles, confirmez le durcissement avant le revêtement et qualifiez l'architecture complète base-pâte-finition comme un seul système.