
Outillage sous vide
Choisir les matériaux des montages de détourage à bridage par le vide
Un montage de fraisage sous vide doit supporter la pièce, maintenir une étanchéité et revenir à une donnée d'usinage répétable. L'aluminium moulé constitue une base de référence utile, mais trois solutions non métalliques peuvent être meilleures lorsque leur coût total et leur comportement thermique correspondent au cycle de service.
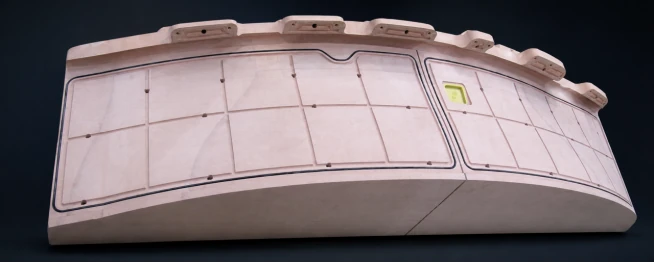
Un dispositif de fraisage ou de détourage sous vide est un système structurel et d'étanchéité, pas seulement une plaque façonnée. Sa face supporte la pièce, ses rainures et ses ports maintiennent le vide et sa base établit un emplacement reproductible pour l'usinage et l'inspection. La aluminium moulé reste la référence car sa rigidité, ses interfaces et sa réponse thermique sont familières. Trois itinéraires non métalliques : une planche à outils collée, une résine d'outillage moulée avec précision et une peau gel-coat/composite répliquée par un maître qualifié - peuvent également fonctionner. La bonne comparaison est le risque total et le coût pour la précision, la température et le cycle de service requis.
Les atouts de l’aluminium moulé
Les alliages d'aluminium courants et les qualités moulées ont un CTE à température ambiante d'environ 23–27 × 10−6/K ; vérifiez la nuance exacte et la plage de température du projet. L’aluminium conduit rapidement la chaleur et, après coulée, détensionnement et finition CNC, fournit un corps homogène et rigide avec des filetages et des interfaces fiables. Ces caractéristiques conviennent aux montages très sollicités, soumis à l’usure ou comportant de nombreux raccordements.
Ce procédé comporte toutefois plusieurs étapes : réalisation du modèle ou de l’outillage de coulée, coulée, contrôle, stabilisation et usinage important. La porosité peut provoquer des fuites de vide et nécessiter une imprégnation ou une étanchéification. Le modèle, le temps machine, les outils, la manutention et les modifications ultérieures augmentent le coût. Cet investissement peut être justifié pour un montage utilisé fréquemment et soumis à une forte usure ; les chutes d’aluminium disposent également d’une filière de valorisation établie.
Trois procédés non métalliques et leurs avantages
Usinage de planches à outils collées
Les planches PUBOARD ou EPBOARD sont découpées en blocs ou en couches, collées, puis usinées pour établir les références géométriques. On fraise ensuite la surface de travail, les rainures de joint, les raccords de vide et les références de montage. Les planches durcies en usine offrent un comportement d’usinage régulier. La source situe le coefficient de dilatation thermique des planches courantes autour de 40–55 × 10−6/K ; il faut donc un atelier à température maîtrisée et une marge de dilatation thermique réaliste. Pour les petits et moyens montages, la facilité de coupe permet des modifications rapides : une réparation locale peut être collée puis réusinée sans refaire un modèle de fonderie. Chaque joint collé doit être complètement imprégné d’adhésif, durci et étanchéifié. Un joint ouvert peut provoquer une fuite et modifier localement la souplesse de la structure.
Résine d'outillage moulée avec précision
PUCAST ou EPCAST peut être coulé dans une empreinte façonnée pour obtenir un brut proche de la forme finale, puis usiné en finition par CNC. L’absence de joints traversants entre planches simplifie le circuit d’air, et le brut peut suivre la géométrie finale bien plus étroitement qu’un empilage épais de plaques. L’intérêt économique vient de la réduction des enlèvements de matière et de l’usinage du métal ; un bloc de résine inutilement épais ne procure pas cet avantage. Le corps de travail continu et usinable doit être associé à une base métallique, à des blocs de montage ou à une structure arrière reprenant les charges de manutention et d’installation.
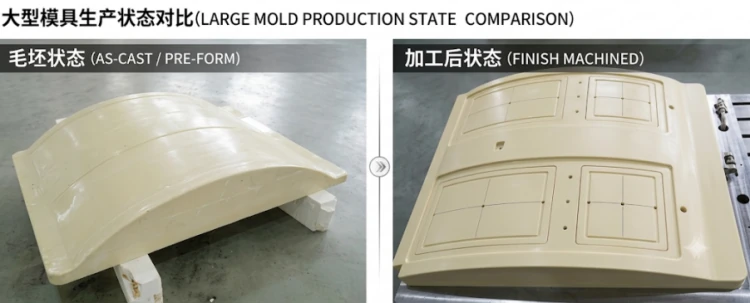
Gelcoat, pâte chargée de verre et support composite
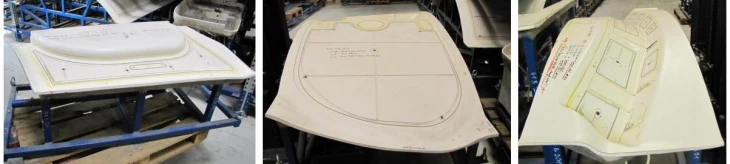
Si un modèle maître qualifié existe déjà, une fine surface de travail en gelcoat peut être reproduite puis renforcée par une pâte chargée de verre ou une structure époxy renforcée de fibres de verre ou de carbone. Cette solution est intéressante pour réaliser plusieurs montages à partir du même modèle : la reproduction réduit l’enlèvement de matière et permet une coque légère. Pour un seul montage, le coût de fabrication et de qualification du modèle maître peut annuler cet avantage. Le décalage géométrique doit tenir compte de l’épaisseur nominale de la pièce durcie, du retour élastique et des références après installation.
Le CTE indiqué pour EPMOLD LP70 est de 25 × 10⁻⁶/K, sur des éprouvettes standard post-cuites 16 heures à 60°C et mesurées entre 20 et 50°C. La construction peut associer une couche LP70 continue, usinable et dotée d’une surépaisseur, soutenue par une structure carbone/époxy symétrique et équilibrée réalisée par infusion sous vide. Une âme sandwich ou des nervures peuvent augmenter la rigidité en flexion et torsion. Mesurer la géométrie après démoulage, post-cuisson et montage ; décider de la finition selon la surépaisseur et la tolérance d’acceptation. Les gorges de joint, prises de vide et interfaces démontables nécessitent une couche locale usinable ou des inserts, puis le rétablissement de l’étanchéité. Cette architecture seule ne garantit pas une précision de 0,10 mm.
Raisonner en budget de déformation thermique
Pour une longueur libre et uniforme de cinq mètres, la première estimation est ΔL = αLΔT. Les valeurs ci-dessous sont uniquement une expansion théorique ; ils ne sont pas installés erreur de forme.
| Matériau ou structure | CTE typique (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Aluminium commun/aluminium moulé (en fonction de la qualité) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, éprouvette post-durcie | 25 | 0.13 mm | 0.63 mm |
| Panneau d'outillage commun ou résine d'outillage coulé (en fonction de la qualité) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Panneau CFRP conçu, direction dans le plan | 0–5 | 0–0.03 mm | 0–0.13 mm |
Une température uniforme modifie principalement la taille globale. Les gradients et les différences de CTE entre la couche de travail, l'adhésif, le support composite, la base métallique, les points de support et la réaction du joint sont plus susceptibles de créer une déformation locale. Définissez la différence de température autorisée par rapport à la longueur du montage, au schéma de référence et au budget d'erreur, puis laissez l'usinage, l'utilisation et l'inspection atteindre la même température de référence.
Qualification et sélection
- Vérifiez la géométrie de la surface de travail par rapport aux références de la base, puis mesurez le temps de mise sous vide de chaque zone et la remontée en pression après isolement de la source de vide.
- Installer des pièces représentatives pour vérifier l'ajustement, la compression du joint et le premier résultat d'usinage.
- Pour les montages composites répliqués, enregistrer la géométrie après le durcissement initial, le démoulage, le post-durcissement, le montage et un cycle de température contrôlée.
Choisissez un assemblage de planches pour un petit ou moyen montage régulièrement modifié, si la température peut être maîtrisée. La coulée de précision convient lorsqu’un brut plus grand, sans joints et proche de la forme finale réduit l’usinage et que la base reprend les charges. Une coque gelcoat-composite est intéressante si un modèle maître qualifié peut servir à plusieurs montages, avec un renfort et des interfaces conçus de façon symétrique. Conservez l’aluminium coulé lorsque le nombre élevé de cycles, l’usure, les raccordements filetés et une maintenance éprouvée priment sur les gains de délai ou de masse des solutions non métalliques. Comparez toujours le volume et le rendement matière, l’usinage, l’étanchéification, la manutention, les reprises, les réparations et les modifications. Un procédé non métallique n’est avantageux que si son coût global est inférieur pour les mêmes critères d’acceptation.