
Application / Usinage composite

Montages de bridage par le vide pour détourage et perçage

Un dispositif de détourage supporte une pièce composite dans une position définie tout en laissant un dégagement pour l'outil de coupe. Un maintien fiable du vide dépend de la surface de contact, de la disposition des joints, de la rigidité et des références stables, et pas simplement du matériau utilisé pour le corps.

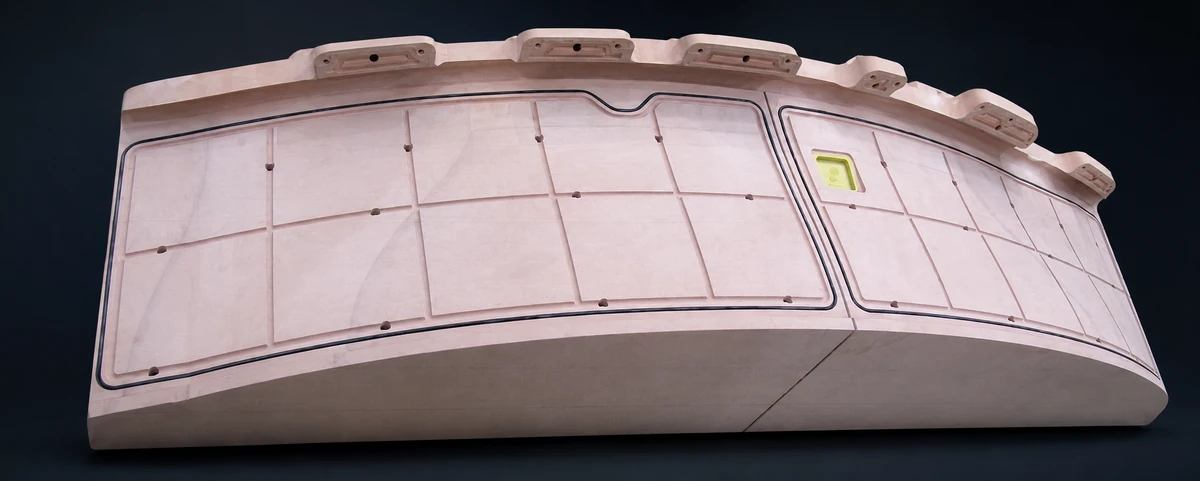
Fixation de détourage courbe avec canaux de vide usinés et grille d'étanchéité issue de la revue technique EPTEK
EPTEK / APPLICATIONSupport, canaux de vide et références d'usinage

Exigences techniques

Comparez quatre méthodes de construction

01 / MÉTHODE DE RÉFÉRENCE

Fonte d'aluminium + usinage CNC

Une voie de référence métallique pour la rigidité, la durabilité et les pratiques de montage établies. Comparez les délais de coulée et d'usinage, l'enlèvement de matière, la masse de manutention et le mouvement dimensionnel à la température de travail.
02 / PANNEAUX ASSEMBLÉS PAR COLLAGE

Ébauche de carte + usinage CNC

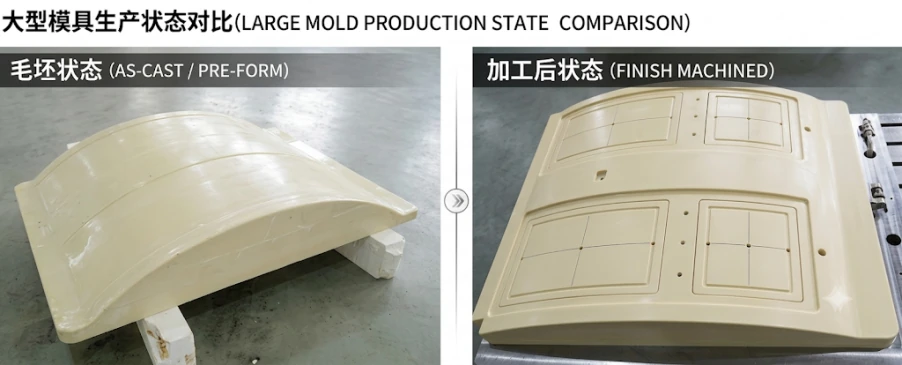
Collez PUBOARD ou EPBOARD dans une ébauche, puis usinez la surface de support, les caractéristiques du vide et les interfaces de référence. Qualifiez le scellement de la ligne de liaison, les inserts et le support local avant d'accepter le luminaire terminé.

Ebauche de montage moulée avec précision par rapport à l'installation usinée

03 / COULÉE PROCHE DE LA FORME FINALE

Ebauche de moulage de précision + usinage CNC

Couler une ébauche remplie de PU ou d'époxy proche de la forme requise, puis usiner la géométrie finale. Cela peut réduire les stocks excédentaires ; la conception de l'ébauche, l'accumulation de chaleur de la résine, le durcissement et la surépaisseur d'usinage restent critiques.

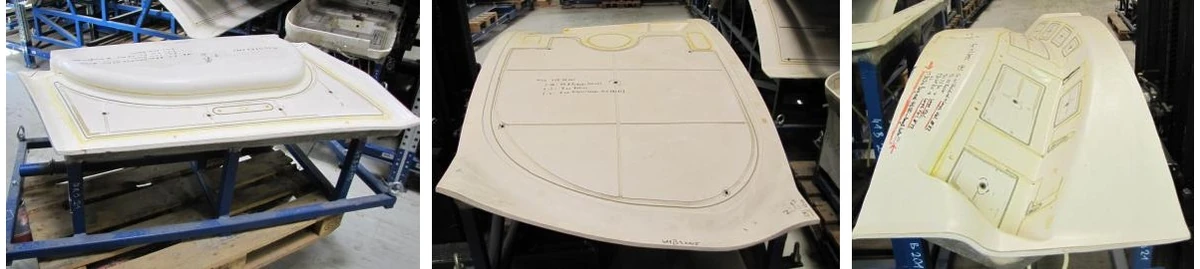
Constructions d'outils de coupe répliquées à paroi mince à partir de l'article technique EPTEK

04 / COQUE OBTENUE PAR REPRODUCTION

Gelcoat + pâte chargée de verre ou stratifié renforcé

Reproduire la surface de contact à partir d'un maître contrôlé, puis construire la coque et la structure de support. La surface de l'outil, le décalage de l'épaisseur de la pièce, la rigidité de la coque, le durcissement et la fixation du cadre déterminent l'ajustement final.

Exigences techniques

Adapter le procédé au système de matériaux

ItinéraireFamille de produits EPTEKCe qu'il faut vérifier
Usinage des planchesPlanches d'outillage PUBOARD / EPBOARDÉtanchéité à l'air de Bondline, rétention des inserts, usinage et stabilité dimensionnelle
Coulée de précisionPUCAST / EPCASTÉpaisseur de coulée, charges, contrôle des vides, durcissement et stock d'usinage restant
Coque répliquéeGelcoat compatible + EPMOLD LP70 et sélectionné EPLAM / EPMOLD systèmes de supportCompatibilité des couches, épaisseur de la coque, durcissement, renforcement et fixation du cadre
Référence en aluminiumConception et usinage des fixations métalliquesUtiliser les mêmes critères de pièce, de tolérance et d'acceptation lors de la comparaison des alternatives

Exigences techniques

Valider le montage selon ses performances

VérifierObjectif d'acceptation
Ajustement et géométrieInspecter après durcissement et assemblage. Incluez le décalage d'épaisseur de la pièce et le retour élastique là où l'outil est répliqué.
Intégrité du videVérifier le temps de descente et la montée en pression isolée ; fuite séparée à travers le corps, les joints, les joints et les connexions.
Localisation et assistanceVérifiez les références reproductibles, la compression du joint, la rigidité locale et l'accès pour l'outil de coupe.
Température et usinageÉvaluer l'expansion avec la taille réelle de l'outil et le changement de température ; confirmer la première pièce usinée par rapport au dessin.
Coût sur toute la durée de vieComparez le volume brut utilisable, l'usinage, l'assemblage, l'étanchéité, la structure de support, les retouches et la durée de vie attendue.