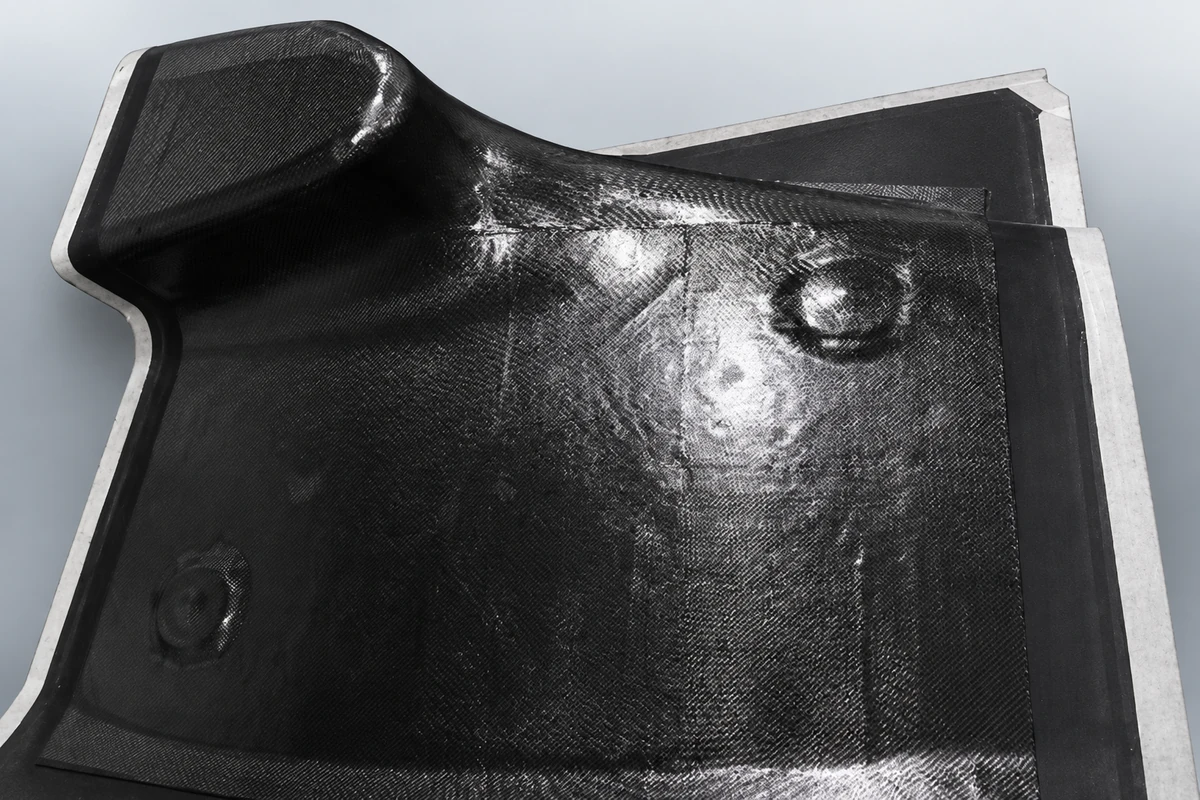
L'outillage préimprégné est un système contrôlé : la résine, le renforcement, le stockage, le drapage, le vide ou la pression et le durcissement travaillent ensemble. Les itinéraires de préimprégnés d’outillage d’EPTEK distinguent le durcissement initial pratique à basse température du durcissement à haute température pour les outils composites plus exigeants.
01 / BESOIN DU CLIENT
Contrôler la chaleur et la géométrie
Un outil préimprégné doit conserver sa surface et sa taille tout au long du durcissement et des cycles thermiques ultérieurs. Un itinéraire de durcissement défini réduit les incertitudes concernant la consolidation, le retour élastique, les vides et la dérive dimensionnelle.
02 / CRITÈRES DE CHOIX
Choisissez la fenêtre de durcissement
Utilisez LTP220 et LTP240 en fonction de la température de durcissement du projet, de l'exposition thermique, de la taille de l'outillage, de l'itinéraire de pression et des exigences d'inspection. Ne transférez pas une réclamation Tg ou de service d’un grade à un autre.
03 / POINTS DE CONTRÔLE DU PROCÉDÉ
Traiter le stockage comme des données de processus.
Consignez le stockage, le conditionnement, le drapage, le compactage intermédiaire sous vide, l’étanchéité au vide, la mise sous bâche, le durcissement, la post-cuisson, le détourage et le contrôle de surface. Conservez l’épaisseur réelle du stratifié et l’historique du cycle de durcissement dans le dossier du moule.
04 / VÉRIFICATION AVANT UTILISATION
Vérifiez la pile complète
Le préimprégné, le gelcoat ou film de surface, la structure de renfort, le système de démoulage et la méthode de réparation doivent être évalués ensemble. La fiche technique liée reste la référence pour les limites de durcissement et de mise en œuvre.