
Outillage composite
Deux procédés à basse température pour des moules composites haute température
Les préimprégnés d’outillage à basse température et les résines d’infusion polymérisant à température ambiante offrent deux voies pour fabriquer des moules en carbone haute température. Après la post-polymérisation prescrite, les systèmes EPTEK correspondants peuvent atteindre une transition vitreuse (Tg) d’environ 240 °C mesurée par DMA et répondre aux exigences des procédés en autoclave à 180–190 °C.
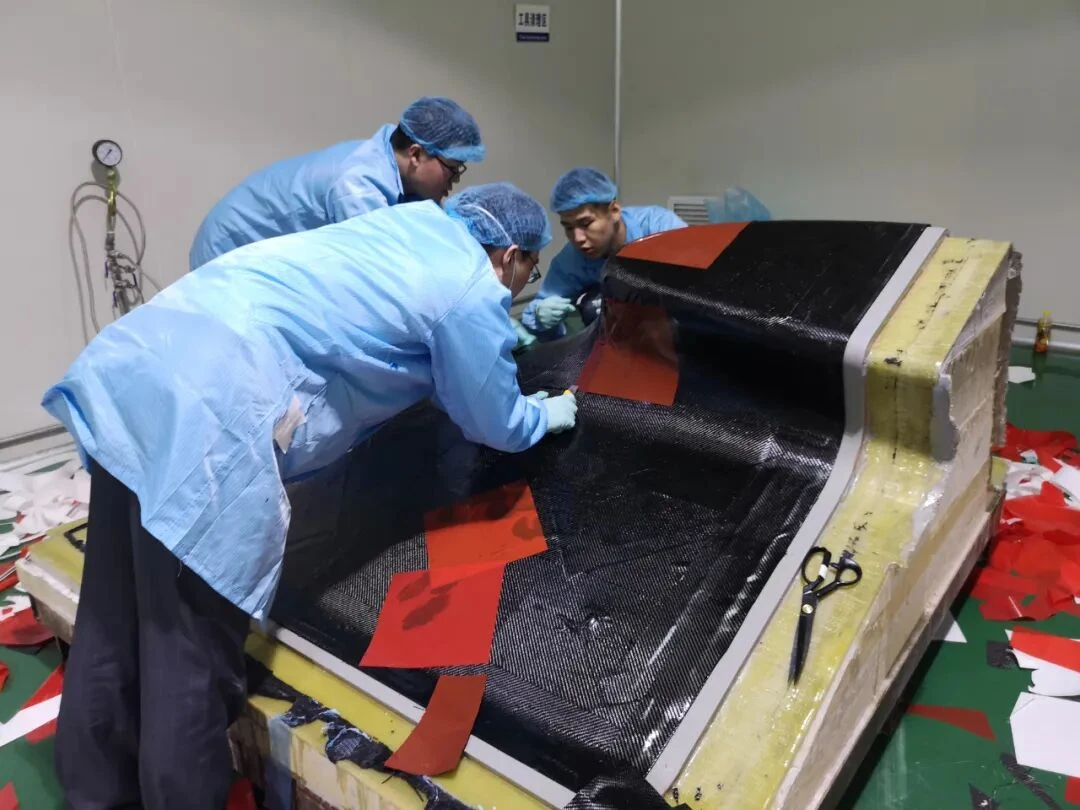
Distinguer la température du modèle de celle du moule en service
Le modèle maître n’a pas nécessairement à subir la future température de service du moule. Le stratifié peut d’abord prendre sa forme et acquérir sa résistance de manipulation à basse température, puis être démoulé, soutenu et post-polymérisé pour développer sa tenue thermique finale. La préservation du modèle et les exigences de fabrication des pièces sont ainsi traitées séparément.
Procédé 1 : préimprégné d’outillage à basse température
Les préimprégnés LTP associent des fibres de carbone à une résine déjà incorporée. Les plis sont déposés sur un modèle préparé et traité pour le démoulage. Les orientations, raccords, renforts locaux et supports arrière sont conçus ensemble. La polymérisation initiale prescrite, généralement autour de 60 °C pour le système concerné, consolide et stabilise le stratifié. Une fois les critères de manipulation et de démoulage satisfaits, le moule est retiré, soutenu et post-polymérisé par étapes. Le temps hors stockage froid, les compactages intermédiaires, l’étanchéité du sac et la température réelle du stratifié restent essentiels.
Procédé 2 : infusion sous vide et polymérisation à température ambiante
Des renforts carbone secs sont disposés sur le modèle, puis le vide entraîne une résine liquide d’outillage appropriée à travers les fibres. La polymérisation initiale à température ambiante évite de chauffer le modèle lors du premier cycle. Les chemins d’écoulement, la viscosité, le temps de travail, la perméabilité, les entrées et les évents doivent permettre une imprégnation complète avant gélification. Après imprégnation et polymérisation initiale, le moule est démoulé, soutenu et post-polymérisé. La première fabrication ne nécessite pas d’autoclave, mais un équipement de chauffage adapté reste nécessaire pour la post-polymérisation.

Une Tg DMA d’environ 240 °C pour un usage à 180–190 °C
Les deux procédés peuvent atteindre environ 240 °C de Tg DMA avec les systèmes EPTEK haute température correspondants après la post-polymérisation prescrite. Ils visent des moules pour pièces composites polymérisées en autoclave à 180–190 °C. La Tg caractérise la transition de la résine ; elle ne remplace pas la spécification d’emploi du moule complet. Pour comparer les résultats, il faut documenter la méthode DMA, le critère de transition, le cycle de polymérisation et l’état des éprouvettes. Résistance à la pression, rigidité, étanchéité au vide, stabilité dimensionnelle et cycles thermiques répétés doivent aussi convenir à la production.
Choisir selon l’atelier et la géométrie
Le préimprégné fournit une combinaison résine-fibres contrôlée, avec des exigences de stockage, de temps hors froid et de consolidation. L’infusion demande davantage de maîtrise des écoulements et de l’imprégnation, tout en permettant la pose de fibres sèches et une polymérisation initiale ambiante. Les deux voies permettent de choisir le modèle selon son cycle initial réel plutôt que selon la température finale du moule. Matière, main-d’œuvre, équipements, dimensions, réparations et programme de production doivent être comparés.
La post-polymérisation prépare le moule à la production
Prévoir dès le départ le démoulage, le support et le chauffage par étapes. Respecter les rampes et paliers propres au système choisi et surveiller les températures, notamment dans les zones épaisses et les assemblages. Après post-polymérisation et refroidissement contrôlé, vérifier la surface, les références et l’étanchéité au vide. Évaluer ensuite le comportement dimensionnel lors d’un cycle représentatif de production, support compris.
Deux voies vers le même objectif haute température
Il s’agit de deux procédés distincts : l’un part de préimprégnés d’outillage, l’autre de fibres sèches et de résine liquide d’infusion. Tous deux combinent une première polymérisation de mise en forme et une post-polymérisation pour obtenir un moule composite haute température. Le système et son cycle doivent être choisis pour l’application réelle en autoclave à 180–190 °C.