
Outillages pour composites
Quatre méthodes pour réaliser un modèle maître de moule composite
Quatre façons de réaliser un modèle maître pour fabriquer un moule composite : comparer une construction légère multicouche, un bloc de résine coulé, une structure à ossature métallique et un assemblage de planches d’outillage en fonction du procédé réel de fabrication du moule.
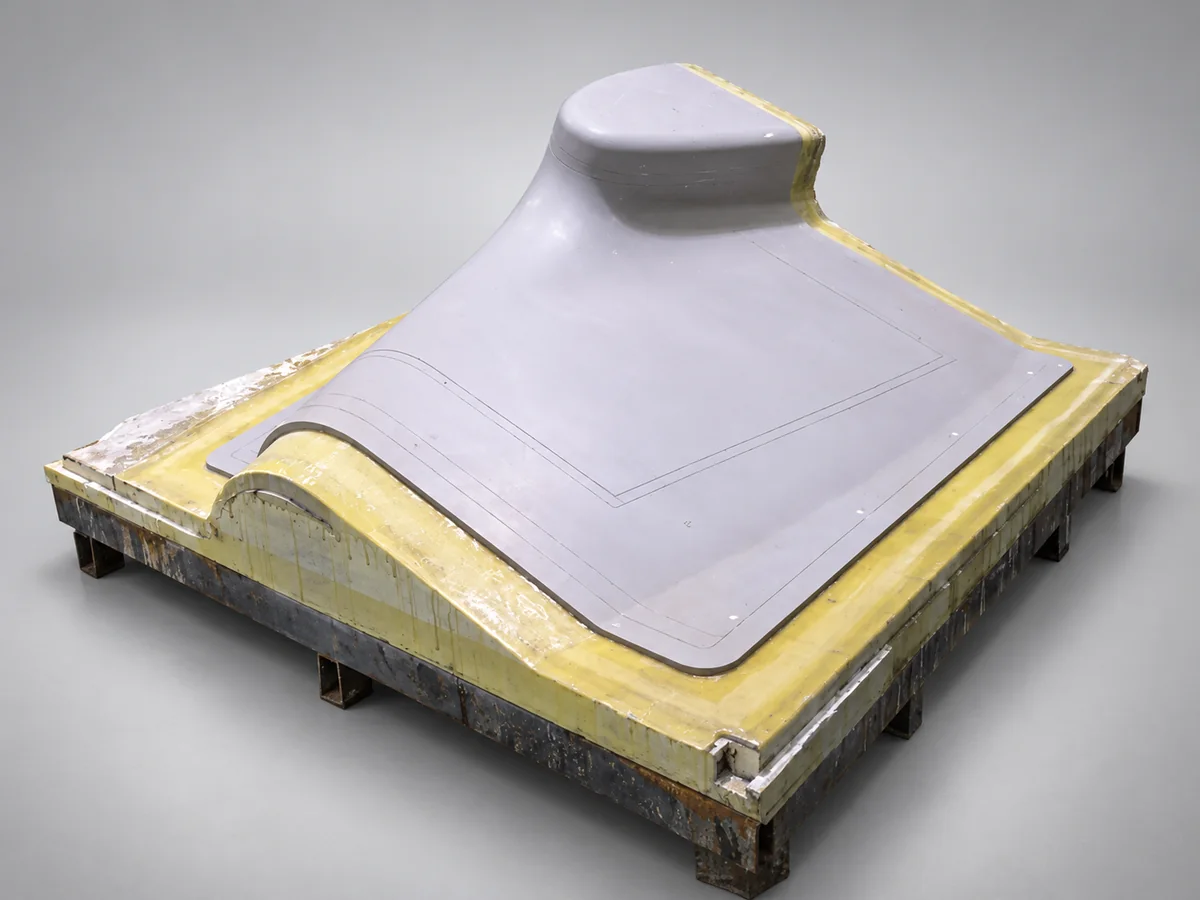
Un modèle maître est la surface de référence à partir de laquelle on réalise un moule de production. Sa géométrie et son état de surface sont reproduits dans le moule ; sa stabilité dimensionnelle détermine la fidélité de cette reproduction. Il s’agit souvent d’une forme positive, mais le terme désigne sa fonction plutôt qu’une géométrie particulière.
La distinction entre modèle maître et moule de production est essentielle pour choisir les matériaux. Le moule de production doit résister aux conditions de fabrication des pièces ; le modèle maître doit résister aux conditions utilisées pour fabriquer ce moule. Les cycles thermiques peuvent être très différents, surtout si le moule est démoulé du modèle avant la post-cuisson.
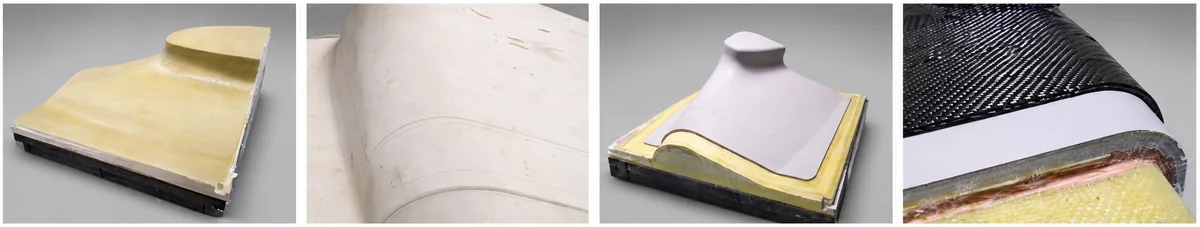
Quatre méthodes pratiques de construction
1. Mousse de polyuréthane, fibre de verre, pâte usinable et gelcoat
Cette méthode sépare le volume de la précision. Un noyau léger en mousse de polyuréthane donne le volume général, une peau en fibre de verre et résine époxy constitue une enveloppe porteuse, puis une couche de pâte usinable définit la surface finale.
La mousse est usinée en réservant l’épaisseur des couches suivantes. La peau en fibre de verre est appliquée puis, lorsque le procédé le permet, compactée sous vide pour réduire les vides. Un primaire compatible et la pâte usinable sont ensuite déposés à l’épaisseur requise. Après la polymérisation et la post-cuisson prescrites, la pâte est usinée sur machine CNC et revêtue d’un gelcoat d’outillage compatible. La polymérisation, le ponçage et le polissage achèvent la préparation de la surface.
Cette construction convient aux formes complexes dont l’usinage à partir d’un bloc massif demanderait un enlèvement de matière important. Sa réussite dépend de la compatibilité entre mousse, stratifié, pâte, primaire et revêtement. Les fenêtres d’application, les épaisseurs et les cycles de polymérisation doivent être ceux du système choisi ; ils ne sont pas interchangeables d’une référence à l’autre. Un noyau léger facilite la manutention, mais ne détermine ni la tenue en température ni la stabilité dimensionnelle de l’ensemble du modèle maître.
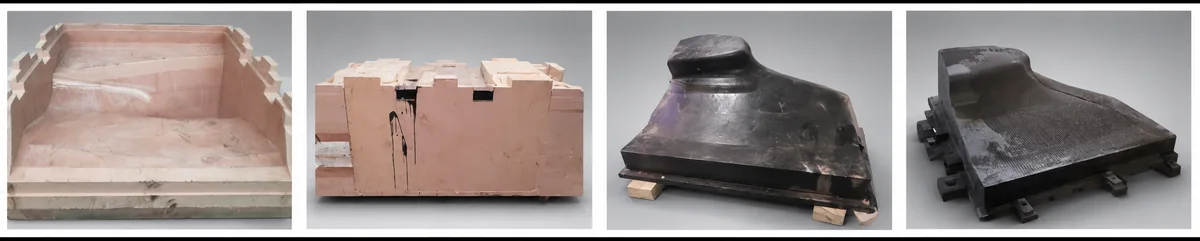
2. Bloc monolithique de résine coulée
Ici, le bloc à usiner est coulé au lieu d’être assemblé à partir de planches. On prépare un coffrage à usage unique ou démontable, on applique un système de démoulage, puis on le remplit d’un système de coulée polyuréthane ou époxy adapté. Le bloc est polymérisé et post-cuit selon les prescriptions, puis ébauché et fini par usinage pour réaliser la surface, les références géométriques et les éléments de fixation.
Le principal avantage est une surface d’usinage continue, sans joints entre planches. La difficulté majeure est la maîtrise de la coulée. L’épaisseur des sections, le volume de résine, l’exothermie et le retrait doivent être évalués ensemble. La hauteur de coulée et tout éventuel coulage en plusieurs étapes doivent respecter les exigences du système choisi. Des charges, des inserts ou des peaux renforcées peuvent être utiles dans une conception validée, mais ne remplacent pas de manière générale la maîtrise de l’échauffement et de la polymérisation.
Le contrôle doit porter sur les vides, les contraintes résiduelles et les déformations, ainsi que sur les dimensions usinées. Lorsque la continuité de surface du modèle maître est particulièrement importante, le travail supplémentaire de réalisation du coffrage et de maîtrise de la coulée peut se justifier.
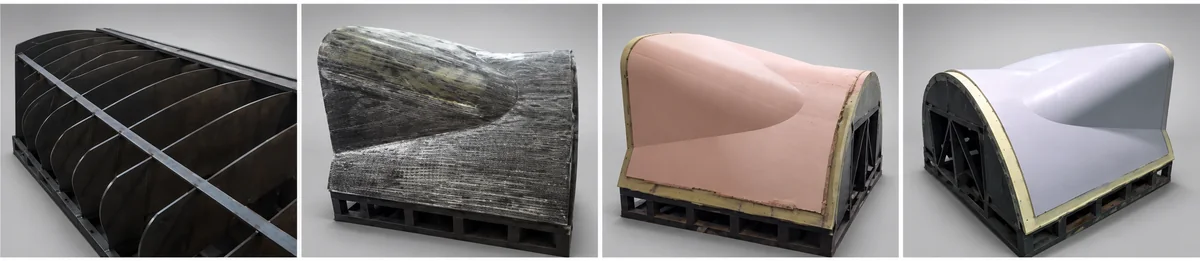
3. Ossature en acier suivant la forme, peau en fibre de verre et pâte usinable
Les modèles maîtres de grande taille ou de forme élancée bénéficient souvent d’une ossature qui reprend les charges, tandis que les couches extérieures définissent la surface de travail. L’ossature en acier suit approximativement la forme. Une peau en fibre de verre et résine époxy recouvre la structure ; elle reçoit une couche de pâte usinable, puis un gelcoat compatible.
La fabrication de l’ossature, la maîtrise des contraintes et le contrôle des références géométriques sont déterminants. Les surfaces de positionnement doivent être établies et vérifiées avant de construire la surface extérieure. La peau et ses interfaces doivent être contrôlées et, lorsque la fabrication du moule fait appel au vide, soumises à un essai d’étanchéité.
Il faut aussi tenir compte de la dilatation thermique : l’acier, le stratifié, la pâte et le revêtement réagissent différemment aux variations de température. Tout cycle de conditionnement avant l’usinage final doit rester dans les limites de chaque constituant et suivre les cycles validés pour les matériaux. Cette architecture évite un bloc massif inutilement lourd, mais crée des interfaces qui doivent rester stables et étanches pendant toute la fabrication du moule.
4. Usinage d’un modèle maître dans un assemblage de planches d’outillage
Les planches d’outillage en polyuréthane ou en époxy, polymérisées en usine, permettent de constituer directement un bloc stable et usinable. Elles sont découpées en couches ou en blocs, leurs faces d’assemblage sont préparées, puis elles sont collées avec un adhésif structural compatible. Un montage ou des pions de positionnement maintiennent l’alignement pendant la polymérisation. Une fois entièrement polymérisé, l’assemblage est usiné sur machine CNC à partir de références communes.
Choisissez les planches en fonction du cycle thermique que le modèle maître subira réellement. La température d’utilisation finale du moule de production est une donnée importante de conception, mais ce n’est pas nécessairement la température atteinte par le modèle maître. Si le système permet une polymérisation initiale sur le modèle puis une post-cuisson après démoulage, évaluez séparément ces deux étapes et vérifiez que le moule reste correctement soutenu pendant la post-cuisson. La densité seule ne suffit pas : température de fléchissement sous charge (HDT), température de transition vitreuse (Tg), coefficient de dilatation thermique (CTE) et température d’utilisation admissible décrivent des propriétés différentes, à lire avec leurs conditions d’essai.
La précision doit être assurée par l’assemblage collé complet, pas seulement par les planches. Adaptez l’adhésif, la préparation des surfaces et le support au cycle thermique. Laissez la polymérisation s’achever, puis contrôlez et étanchéifiez les joints. Les différences de température entre usinage, contrôle et fabrication du moule peuvent modifier les dimensions. Laissez le bloc atteindre l’équilibre à une température de référence définie, puis vérifiez la géométrie, le démoulage et, si nécessaire, l’étanchéité au vide.
Cette méthode est intéressante lorsque des contrôles, des réparations ou des modifications de conception sont probables. Les compromis concernent la qualité des joints, l’utilisation de la matière et le temps d’usinage. Comparez le coût total des planches, de l’adhésif, de l’usinage, de l’étanchéification et des modifications ultérieures avec celui des autres méthodes, plutôt que le seul prix des planches.
Comparer la construction dans son ensemble
Les quatre méthodes répondent à différentes combinaisons de géométrie, de rigidité, d’état de surface et de travail de fabrication. Aucune ne peut être choisie de façon fiable sur la seule base du nom d’un matériau ou de sa densité.
| Méthode | Réalisation de la surface | Intérêt de la méthode | Points de contrôle essentiels |
|---|---|---|---|
| Mousse, fibre de verre et pâte usinable | Pâte usinée sur un noyau léger renforcé | Formes complexes ; enlèvement de matière réduit par rapport à un bloc massif | Compatibilité des couches, vides, épaisseur de pâte et limites thermiques |
| Bloc monolithique de résine coulée | Usinage d’une coulée continue après polymérisation | Surface sans joints entre planches | Exothermie, retrait, polymérisation, vides et conception du coffrage |
| Ossature en acier, peau en fibre de verre et pâte | Couche extérieure usinée sur une ossature porteuse | Géométries de grande taille ou élancées | Stabilité de l’ossature, références, dilatations différentielles et étanchéité des interfaces |
| Planches d’outillage collées | Usinage d’un assemblage de planches polymérisées en usine | Usinage CNC accessible ; contrôle, réparation et modifications de conception | Compatibilité de l’adhésif, qualité des joints, température de référence et utilisation de la matière |
Partir du procédé de fabrication du moule
Avant de choisir une méthode, définissez le cycle thermique réel du modèle maître, le nombre de moules à réaliser, l’état de surface requis, les éventuelles exigences de vide, la manutention et les dimensions de travail disponibles sur la machine CNC. Précisez comment le modèle sera soutenu et contrôlé, puis comment le moule fini sera démoulé et post-cuit.
Un système de matériaux adapté n’est qu’une partie de la solution. Une géométrie fiable exige aussi de bonnes références, une polymérisation complète, des interfaces stables et une température de référence maîtrisée. Comparer ces exigences sur l’ensemble de la construction est plus utile pour choisir une méthode qu’une seule propriété de matériau mise en avant.