Application / Outillage aérospatial

Modèles maîtres pour moules en fibres de carbone

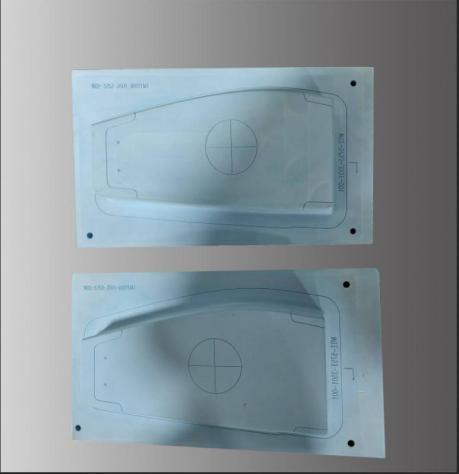
Le maître modèle établit la géométrie et la finition que va reproduire un moule en fibre de carbone. Sa construction doit rester stable tout au long du processus de préparation du moule, de durcissement initial et de démoulage. EPTEK prend en charge quatre méthodes de fabrication distinctes.

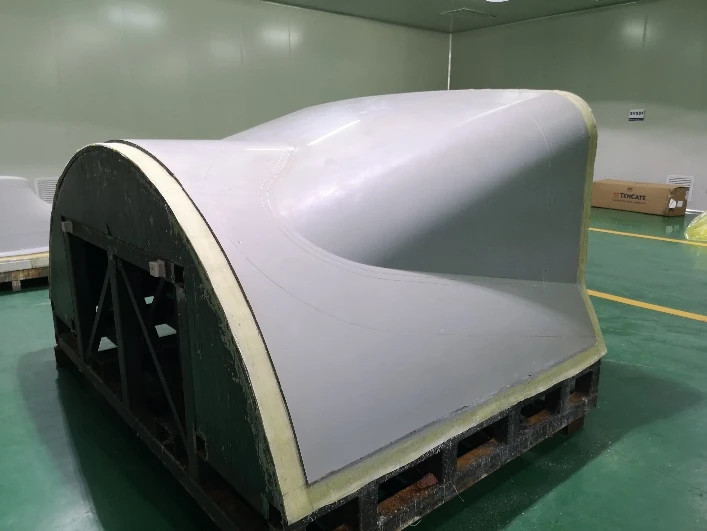
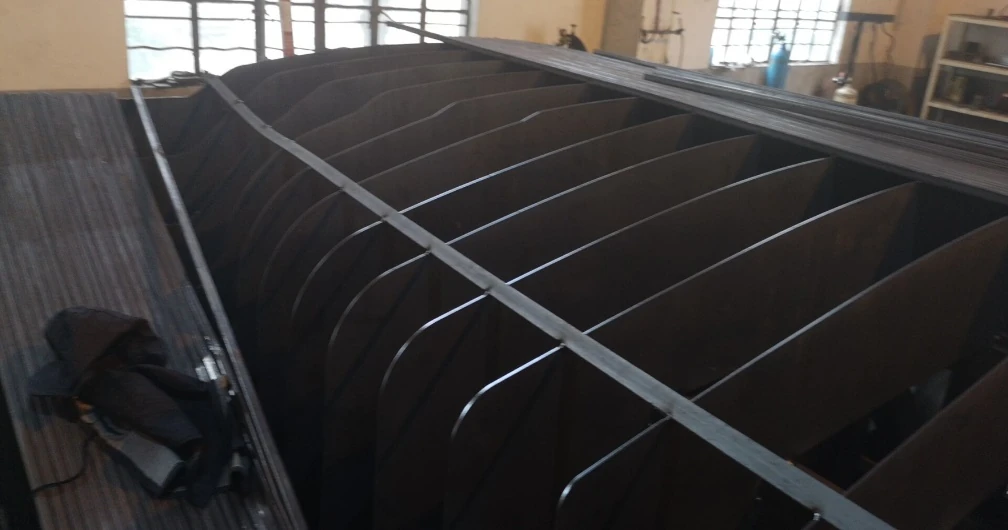
Surface du maître-modèle fini supportée sur une construction à ossature d'acier, issue de la présentation aérospatiale EPTEK
EPTEK / APPLICATIONLe maître fini définit la surface du moule

Exigences techniques

Quatre méthodes de fabrication du modèle maître

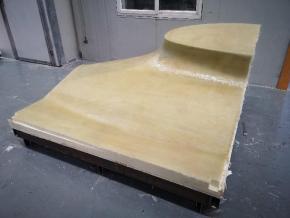
Peau en fibre de verre sur un maître-modèle supporté par de la mousse

01 / CONSTRUCTION SUR ÂME EN MOUSSE

Mousse PU + peau en fibre de verre + pâte à outils + gelcoat

Façonner le substrat en mousse, stratifier la peau en fibre de verre, puis appliquer la pâte à outils époxy. Usinez CNC la couche de travail durcie et terminez avec le gelcoat spécifié. La peau répartit les charges locales ; la pâte assure la surépaisseur d'usinage.
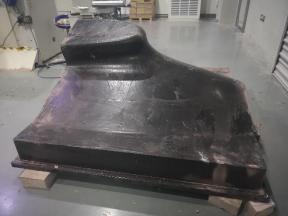
Ebauche de maître-modèle en résine chargée durcie après démoulage

02 / ÉBAUCHE COULÉE

Couler de la résine PU ou époxy avec des charges

Préparer la cavité de coulée et couler le système d'outillage rempli sélectionné sous son épaisseur et ses conditions de durcissement prescrites. Démoulez le flan durci, usinez-le selon la géométrie CAO et finissez la surface. Contrôlez l’accumulation de chaleur, les vides et le retrait pendant la coulée.

Cadre support en acier pour maître modèle en fibre de verre et pâte à outillage

03 / CONSTRUCTION SUR CHÂSSIS

Cadre en acier + peau en fibre de verre + pâte à outillage + gelcoat

Construire le cadre support, former et sceller la peau en fibre de verre, puis appliquer et usiner la pâte à outillage. Finir la surface de travail avec un gelcoat compatible. La retenue du cadre, le soutien de la peau et le mouvement thermique doivent être considérés ensemble.

Outillage maître réalisé à partir de planches collées et usinées

04 / BLOC ASSEMBLÉ PAR COLLAGE

Empilage de planches collées + usinage CNC

Découpez et collez les planches sélectionnées en un flan avec un adhésif compatible. Laissez les lignes de liaison durcir avant le référencement et l'usinage CNC. Vérifiez les joints, la finition de la surface et la stabilité du panneau et de l'adhésif tout au long du cycle de fabrication du moule suivant.

Exigences techniques

Sélectionnez chaque matériau pour son rôle

ConstructionMatériaux EPTEKDécision clé
Master supporté par moussePUFOAM + Systèmes de stratification EPLAM + Pâtes à outillage EPMOLD + GelcoatSupport en mousse, intégrité de la peau, épaisseur de pâte et durcissement compatible
Coulée chargéePUCAST ou EPCAST systèmesVolume de coulée, formulation de charge, exothermie, durcissement et surépaisseur d’usinage
Maître-modèle sur châssis acierEPLAM + EPMOLD + GelcoatConception du châssis, support local et continuité de la couche de surface
Maître-modèle en panneauPlanches pour modèles PUBOARD ou Panneaux d’outillage époxy EPBOARD, avec adhésif adaptéTempérature pendant la fabrication du moule, dimensions, joints et finition requise

Exigences techniques

Valider le modèle maître complet

Commencez par la tolérance dimensionnelle, la taille du modèle, la finition de surface et le cycle réel de durcissement initial du moule en fibre de carbone. Validez ensemble le panneau ou la résine, les joints, le revêtement et la structure porteuse. La température de service finale du moule composite ne définit pas à elle seule le matériau du maître-modèle.