
Aplikasi / Perkakas EPTEK

Perkakas laminasi serat karbon

Perkakas laminasi serat karbon dibuat melalui dua jalur utama: jalur prepreg dan autoklaf kelas tinggi dengan pengerasan awal bersuhu rendah, pengerasan lanjutan bersuhu tinggi, dan penggunaan bersuhu tinggi; atau jalur infusi vakum yang lebih ekonomis, dipilih sesuai suhu kerja dan kebutuhan produksi.

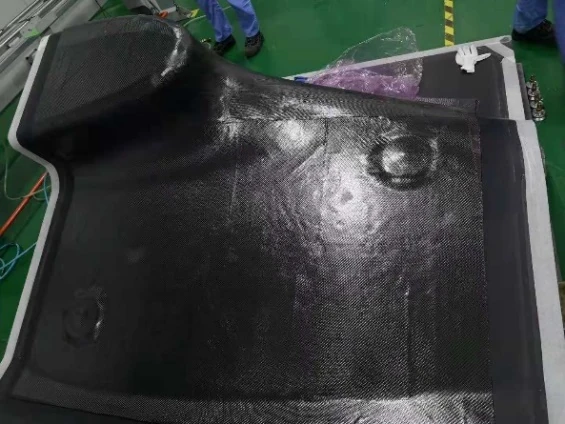
Permukaan perkakas laminasi serat karbon
EPTEK / KEAHLIAN PERKAKASPerkakas laminasi serat karbon

Dua jalur proses utama

Pilih jalur pengerasan sebelum menentukan tipe material.

Struktur cetakan, penguat karbon, sistem resin, proses vakum atau tekanan, dan pengerasan lanjutan harus dirancang sebagai satu sistem perkakas. Suhu kerja cetakan jadi hanyalah salah satu pertimbangannya.

01 / METODE KELAS TINGGI

Laminasi prepreg dan pembentukan dalam autoklaf

Prepreg perkakas dilaminasi dengan kondisi penyimpanan, pengondisian, pemadatan vakum bertahap, dan pemasangan kantong vakum yang terkendali, lalu dikeraskan dalam autoklaf. Jalur umumnya mencakup pengerasan awal bersuhu rendah, pengerasan lanjutan bersuhu tinggi, serta penggunaan cetakan serat karbon jadi pada suhu tinggi.

LTP220 dan LTP240 merupakan pilihan prepreg perkakas EPTEK yang umum untuk jalur ini. LTP240 adalah versi dengan pengerasan bersuhu tinggi; susunan laminasi serta jadwal pengerasan awal dan lanjutan harus mengikuti lembar data teknis terbaru dan spesifikasi proses proyek.

02 / METODE LEBIH EKONOMIS

Pembuatan cetakan dengan infusi vakum

Cetakan serat karbon juga dapat dibuat dengan infusi vakum bila jalur resin cair yang lebih ekonomis lebih disukai. Penguat kering, kerapatan sistem vakum, pembasahan serat, ketebalan laminat, panas reaksi, dan pengerasan lanjutan menentukan hasil dimensi serta konsistensinya.

Untuk perkakas laminasi serat karbon yang digunakan pada sekitar 180°C, jalur proyek dapat menggunakan EPMOLD220LV sesuai ketentuan EPTEK. Untuk perkakas yang digunakan pada sekitar 120°C, EPMOLD170LV merupakan pilihan resin cair yang umum untuk suhu lebih rendah. Pastikan lembar data teknis terkendali terbaru dan jadwal pengerasan untuk proyek tersebut.

Strategi permukaan

Jangan menjadikan gelcoat sebagai lapisan penutup bawaan permukaan cetakan.

Untuk cetakan laminasi serat karbon, EPTEK tidak merekomendasikan penambahan gelcoat sebagai lapisan permukaan bawaan. Permukaan perkakas yang langsung difinishing dengan benar memperlihatkan pori kecil, jejak penguat, cacat lokal, dan masalah proses lainnya selama pembuatan. Masalah tersebut dapat diperbaiki dan diperiksa sebelum cetakan masuk produksi. Menutup permukaan dapat menyembunyikan masalah dan mempersulit perbaikan yang andal, sehingga memperpendek masa pakai perkakas.

PEMERIKSAAN

Biarkan cacat tetap terlihat

Periksa permukaan perkakas karbon setelah pengerasan awal, pengerasan lanjutan, pemesinan, dan penyelesaian akhir. Catat area yang perlu diperbaiki, bukan menyembunyikannya di balik lapisan buram.

PERBAIKAN

Perbaiki sebelum mengaplikasikan bahan pelepas cetakan

Gunakan metode perbaikan perkakas yang sesuai, lakukan penyelesaian akhir ulang pada area tersebut, lalu verifikasi permukaannya terhadap model induk atau datum pemeriksaan sebelum mengaplikasikan bahan pelepas cetakan.

DAYA TAHAN

Bangun masa pakai melalui proses yang tepat

Jika laminat dan jalur pengerasan dikendalikan, permukaan perkakas yang terlihat dan dapat diperbaiki membantu koreksi lebih awal, pelepasan yang lebih konsisten, dan umur cetakan yang lebih panjang.

Titik pemeriksaan teknis

Catat seluruh riwayat pengerasan.

Titik pemeriksaanMengapa penting
Penyimpanan dan pengondisianWaktu prepreg di luar penyimpanan dingin, suhu, dan penanganan memengaruhi konsolidasi serta konsistensi pengerasan.
Vakum atau tekanan autoklafKerapatan kantong vakum, pemadatan bertahap, dan tekanan menentukan pembasahan serat, pengendalian rongga, serta ketebalan perkakas.
Pengerasan awal dan lanjutanIkuti jadwal khusus tipe material dan catat riwayat suhu aktual sebelum pemesinan atau aplikasi bahan pelepas cetakan.
Pemeriksaan dan perbaikan permukaanPeriksa langsung permukaan perkakas, perbaiki cacat, dan verifikasi hasil penyelesaian akhir sebelum produksi.
Siklus termal dan jumlah komponenTentukan suhu kerja, siklus, dan jumlah komponen yang diharapkan sebelum memilih metode.