
Perkakas presisi
Pengecoran mendekati kontur akhir untuk model dan alat bantu
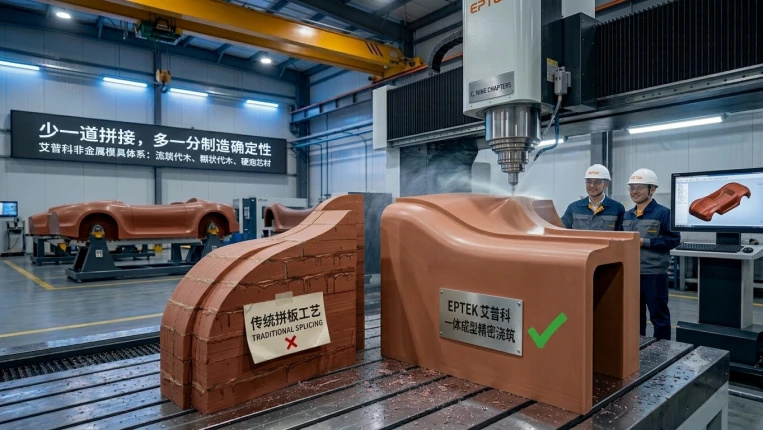
Pengecoran mendekati kontur akhir mengubah geometri awal perkakas. Alih-alih memesin tumpukan persegi panjang besar dan memperbaiki sambungannya, rongga dirancang mengikuti kontur akhir, lalu hanya sisa material terkendali yang tersisa yang dimesin.
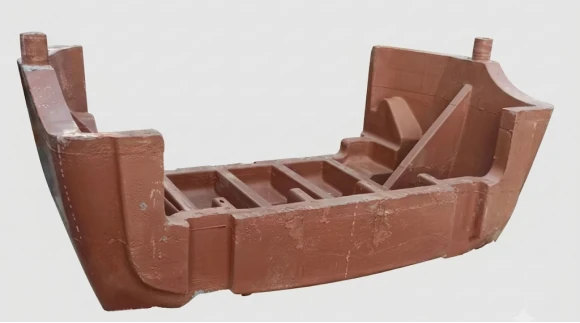
Model dan perkakas besar dengan kantong dalam atau kontur tidak teratur dapat membutuhkan rakitan papan perkakas yang rumit. Setiap pemotongan, lapisan perekat, dan perbaikan menambah antarmuka yang harus dikelola. Pengecoran mendekati kontur akhir dimulai dari data produk tiga dimensi dan membuat bakalan cor menerus yang mengikuti bentuk sasaran, dengan sisa material terukur untuk pemesinan akhir CNC.
Mengapa sambungan menjadi variabel manufaktur
Papan standar tetap praktis untuk komponen kecil dan sederhana serta perubahan mendesak. Ketika ukuran, kedalaman, dan tuntutan permukaan meningkat, sambungan menimbulkan empat masalah terkait. Perekat dan papan berbeda dalam warna, kekerasan, muai termal, dan perilaku pengamplasan, sehingga sambungan yang diperbaiki dapat muncul kembali di bawah lapisan mengilap atau setelah siklus termal. Tepi yang hanya sebagian direkatkan atau rongga tersembunyi dapat menjadi jalur kebocoran pada perkakas vakum. Lapisan perekat juga merupakan ketidaksinambungan yang dapat terlepas, retak, atau membentuk undakan akibat penanganan, beban vakum, atau perubahan suhu berulang. Terakhir, pemotongan bahan persegi panjang membuang material yang tidak pernah menjadi bagian kontur akhir.
Alur kerja berdasarkan kontur akhir
- Impor data dan rencanakan. Tentukan permukaan akhir, sisa material untuk pemesinan, datum, insert, zona vakum, dan struktur pemasangan. Allowance harus cukup untuk stabilisasi serta pemesinan akhir, tetapi cukup kecil agar keunggulan bakalan mendekati bentuk akhir tetap terjaga.
- Buat rongga cetakan. Mesin CNC rongga dari busa atau bahan sekali pakai lain sesuai data komponen. Rongga mengendalikan volume material serta menempatkan fitur pengisian, ventilasi, insert, dan penopang sebelum resin dicampur.
- Cor dan keraskan. Takarkan dan campurkan komponen PUCAST atau EPCAST yang dipilih, lalu isi rongga yang disiapkan melalui sistem pengisian terencana. Proses EPTEK menggunakan injeksi reaksi untuk menghasilkan bakalan menerus; tidak terbatas pada penuangan manual. Kendalikan ventilasi, ketebalan penampang, dan panas reaksi, serta lakukan pengerasan bertahap atau lanjutan sesuai ketentuan. Dinginkan badan secara terkendali sebelum pelepasan.
- Stabilkan, lalu mesin. Lepaskan bakalan, periksa, lalu urutkan pemesinan kasar, stabilisasi, pemeriksaan ulang, dan pemesinan akhir CNC atau lima sumbu. Tambahkan lubang datum, alur vakum, kanal seal, pin penentu posisi, dan insert logam dari acuan terkendali yang sama.
- Segel dan verifikasi. Tutup porositas permukaan, periksa kesinambungan seal, lakukan pengujian vakum per zona dan kenaikan tekanan bila relevan, lalu bandingkan kontur kerja dengan gambar atau kumpulan titik ukur pada suhu acuan.
Perbandingan proses
| Metode | Sumber ketelitian | Penggunaan yang sesuai | Kompromi yang perlu dikelola |
|---|---|---|---|
| Tumpukan papan yang direkatkan | Rakitan stabil, diikuti pemesinan CNC | Perkakas kecil atau sedang, waktu pengerjaan singkat, perubahan sering | Penyegelan dan perbaikan sambungan serta pemanfaatan material rendah pada bentuk dalam |
| Bakalan cor mendekati kontur akhir | Badan menerus yang distabilkan sebelum pemesinan CNC | Kontur rumit berukuran sedang atau besar serta aplikasi vakum | Pembuatan rongga, panas reaksi, penyusutan, pengendalian rongga, dan pengerasan lanjutan |
| Kulit tipis hasil replikasi dengan penyangga komposit | Replikasi model induk, lalu pemesinan bagian tertentu | Permukaan besar dengan model induk yang sudah tersedia dan kebutuhan massa rendah | Pemulihan elastis setelah pelepasan, ketidakcocokan muai termal antar lapisan, dan kekakuan penopang |
Biaya mencakup seluruh proses
Perbandingan yang adil tidak berhenti pada harga resin atau aluminium per kilogram. Hitung volume bakalan berguna, hasil pemanfaatan material, pembuatan rongga, jam CNC, alat potong, perekatan dan penyegelan, pelat dasar, pengangkatan, pengujian vakum, pengerjaan ulang, pemeliharaan, serta perubahan mendatang. Pengecoran mendekati kontur memiliki biaya awal rongga, tetapi sisa material kecil dapat mengurangi pemesinan kasar dan serpihan, sementara badan menerus menghilangkan banyak pekerjaan persiapan sambungan. Tumpukan papan masih dapat ekonomis untuk komponen kecil, teratur, satuan atau desain yang mungkin berubah. Untuk perkakas besar yang tidak teratur, pertanyaannya adalah apakah penghematan pemesinan dan perbaikan melebihi biaya rongga serta pengendalian pengecoran.
Model dan alat bantu otomotif
Pada model desain dan model induk, bakalan menerus membantu mewujudkan permukaan digital menjadi panel luar besar, bumper, fender, gril, lampu, dan fitur aerodinamis tanpa sambungan papan melintasi area penilaian berkilap tinggi. Hasil tetap bergantung pada pemesinan, penyegelan, pengecatan, dan pengukuran; pengecoran saja tidak menjamin permukaan kelas A.
Model pemeriksaan data dan model pemeriksaan rakitan menggunakan pendekatan yang sama untuk celah, kerataan relatif, batas, dan pemeriksaan perakitan. Tepi serta datum dapat dimesin pada badan cor, sementara pin penentu posisi, blok pemeriksaan, dan insert logam ditambahkan dari sistem koordinat terkendali. Untuk interior dan perkakas seri kecil, bakalan dapat digunakan pada dasbor, panel pintu, konsol, pilar, pelapis plafon, kursi, trim bagasi, dan penutup kendaraan listrik. Platform yang sama dapat mendukung perkakas pembentukan vakum, RIM tekanan rendah, pembusaan, dan trim lunak bila material serta siklus termalnya kompatibel.
Pengukur kontur, alat bantu penentu posisi, penopang rakitan, dan dasar pengukuran mendapat manfaat dari bentuk penopang mendekati bentuk akhir: badan mengikuti kontur komponen dan pemesinan akhir membuat datum yang berulang. Pertahankan akses servis, blok aus yang dapat diganti, dan antarmuka pengikat dalam desain; menghilangkan sambungan tidak menghilangkan kebutuhan detail alat bantu yang mudah dipelihara.
Penerapan pada perkakas dirgantara
Untuk cetakan komposit perantara, alat bantu pemangkasan vakum, dan bakalan pembentukan pelat, urutan yang sama menghasilkan badan penopang menerus sebelum pemesinan akhir lima sumbu. Pemilihan material harus mengikuti suhu pengerasan, siklus termal, muai termal, kekerasan, dan kompatibilitas dengan sealer atau gelcoat. Perkakas vakum tetap membutuhkan penyegelan permukaan, pemeriksaan kesinambungan gasket, pengujian vakum per zona, dan uji penahanan vakum seluruh perkakas.
Dengan demikian, pengecoran mendekati kontur adalah proses manufaktur, bukan pengganti menyeluruh papan atau logam. Tentukan kontur, sisa material, suhu acuan, metode verifikasi, dan strategi perbaikan sejak awal. Lalu bandingkan biaya serta risiko seluruh proses untuk model, pengukur, atau alat bantu yang dituju.