
Attrezzature aeronautiche
Scelta delle resine da colata per stampi aeronautici di formatura per stiramento
La resina da colata giusta dipende prima di tutto da come si ottiene la superficie di lavoro. Un grezzo da lavorare a CNC presenta rischi diversi da uno stampo superiore copiato direttamente su uno inferiore finito.
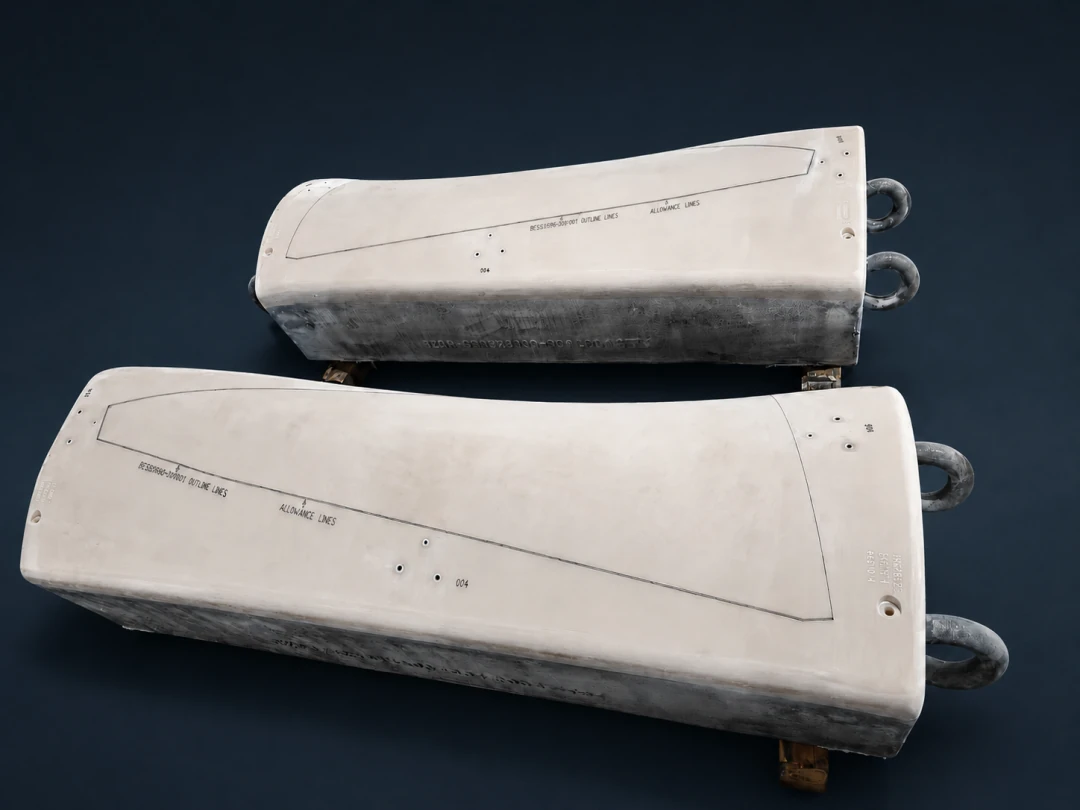
Gli stampi aeronautici di formatura per stiramento, raddrizzatura e calibratura combinano grandi dimensioni, curvature composte e carichi ripetuti. Il corpo deve sopportare pressione e urti locali restando lavorabile e stabile nelle dimensioni durante indurimento, lavorazione e uso. La domanda decisiva non è semplicemente quale resina abbia il valore di targa più alto, ma se la superficie di colata sarà asportata a CNC o mantenuta come superficie di lavoro finale.
Due processi, due funzioni diverse per il materiale
La maggior parte dei progetti cola un grezzo vicino alla forma finale, lo lascia indurire e stabilizzare e poi lavora superficie di lavoro, perimetro, riferimenti e fori. La superficie di colata in questo caso viene asportata. Contano quindi integrità delle sezioni spesse, esotermia gestibile, tenacità, lavorabilità e variazioni dimensionali prevedibili.
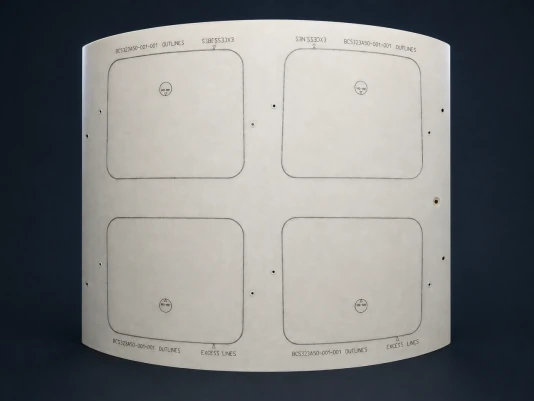
Una coppia di stampi può seguire un altro percorso. Si lavora lo stampo inferiore alla geometria finale, poi uno strato calibrato, ad esempio cera di precisione o uno spessore metallico adatto, rappresenta lo spessore della lamiera e il gioco di processo. Lo stampo superiore viene colato contro questa interfaccia. Dopo lo sformo si possono lavorare retro e fissaggi, ma la superficie di lavoro resta come colata. Ogni foro, bolla d'aria, piega o mancato riempimento locale all'interfaccia può quindi restare nello stampo finito.
Quando scegliere PUCAST 260
PUCAST 260 è una resina poliuretanica bicomponente da colata, utilizzabile con cariche. I dati di riferimento indicano una viscosità della miscela senza cariche di circa 850 mPa·s a 25 °C, utile per riempire cavità e raccordi complessi; scegliendo le cariche si possono poi regolare densità e rigidezza. La stessa tabella riporta Shore D 85, modulo flessionale tipico di circa 4.300 MPa, resistenza a compressione di circa 85 MPa e ritiro lineare tipico di circa 0,1%.
Per grezzi spessi, la tabella di riferimento indica uno spessore massimo di colata di 400 mm*. È un limite di processo da verificare, non un'autorizzazione a colare qualsiasi geometria a tale spessore. Controlla per ogni colata massa totale, forma della cavità, temperatura di resina e cariche, temperatura ambiente ed esotermia. Se il grezzo sarà lavorato, PUCAST 260 è un candidato naturale quando contano grandi sezioni, efficienza di colata e successive prestazioni al taglio.
Il controllo dell'umidità è fondamentale. La chimica degli isocianati può reagire con l'acqua generando microbolle di anidride carbonica. Materie prime e cariche asciutte, ambiente controllato, utensili e stampi asciutti, contenitori aperti per poco tempo, alimentazione dal basso e miscelazione con ridotta incorporazione d'aria fanno parte della finestra di processo. Un ritocco estetico finale non può sostituirli se le bolle saranno esposte dalla lavorazione.
Quando scegliere EPCAST 75
EPCAST 75 è un sistema epossidico bicomponente precaricato, miscelato a 100:15 in peso. I dati di riferimento indicano viscosità della miscela di 3.000–5.000 mPa·s a 25 °C e tempo di lavorabilità tipico di 100–120 minuti per 500 g di miscela a 25 °C. Questa finestra più lunga e provata esplicitamente aiuta quando una grande interfaccia ha un lungo percorso di alimentazione, più sfiati nei punti alti o richiede bagnatura continua in sequenza.
Il grado è adatto anche alla replicazione diretta dello stampo superiore perché l'epossidica non presenta la stessa reazione fra isocianato e acqua con sviluppo di gas. I valori di riferimento indicano Shore D 85, resistenza a trazione di 40–60 MPa, resistenza a flessione di 60–75 MPa, resistenza a compressione oltre 80 MPa e CTE lineare tipico di circa 50 × 10−6 K−1. Si raccomanda una singola colata fino a 80 mm*. Per corpi più spessi occorre progettare e validare una struttura a strati o zone con tempi fra strati, sviluppo di calore e raffreddamento controllati.
I controlli di processo rendono significativi i valori
Per la replicazione diretta, conferma prima geometria dello stampo inferiore, spessore del gioco e tenuta dei bordi. La resina deve bagnare in continuità la superficie di lavoro prima di riempire il volume di supporto. Colloca i punti di alimentazione in basso e gli sfiati nei punti geometricamente alti: l'aria intrappolata genera difetti superficiali. Scegli uno strato di cera o metallo che soddisfi spessore, conformabilità e condizioni di distacco richiesti.
Includi post-indurimento e raffreddamento nel piano di lavorazione e accettazione. Una sequenza utile è sgrossatura, stabilizzazione e nuovo controllo, poi semifinitura e finitura. Per EPCAST 75, resistenze e CTE dichiarati sono risultati tipici di scheda tecnica, non valori ammissibili di progetto. Lo stesso vale per viscosità, modulo, resistenza a compressione e spessore di PUCAST 260. Conferma lotto, miscela, temperatura, geometria e attrezzature effettivi prima di fissare i limiti ammissibili.
La scelta in un'unica tabella
| Criterio | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Processo principale | Grande grezzo spesso vicino alla forma finale: colata e stabilizzazione, poi lavorazione CNC | Replica diretta della superficie di lavoro dello stampo superiore; anche grezzi di precisione |
| Viscosità di riferimento della miscela | Circa 850 mPa·s a 25 °C, senza cariche | 3.000–5.000 mPa·s a 25 °C |
| Tempo di lavorabilità di riferimento | Circa 50 min, 500 g a 20 °C | 100–120 min, 500 g a 25 °C |
| Spessore di riferimento | Spessore massimo di colata 400 mm* | Singola colata consigliata fino a 80 mm* |
| Controlli principali | Essiccazione, aria inglobata, scelta dei riempitivi ed esotermia nelle sezioni spesse | Bagnatura dell'interfaccia, sfiati nei punti alti, tempi fra strati e post-indurimento |
*I valori sopra riportati sono dati tipici di riferimento. Non sono valori ammissibili di progetto né garanzie universali: verifica miscela, sezione e ciclo di indurimento proposti con un campione o un primo pezzo. Se la superficie finale sarà lavorata, inizia dimensionando il grezzo e controllando il calore. Se resterà come colata, proteggi innanzitutto interfaccia e vie di sfogo dell'aria: per questo EPCAST 75 è generalmente il punto di partenza più indicato per la replicazione diretta.
Dalla scelta del materiale al piano di fabbricazione
EPTEK offre supporto per scelta di materiali e riempitivi, miscelazione, alimentazione, sfiati, indurimento e lavorazione. Per valutare il progetto, fornire dati 3D dello stampo, dimensioni, sezione massima, eventuale lavorazione della superficie funzionale, inserti e supporti, attrezzature e temperatura e umidità dell’officina. Le registrazioni di un campione o del primo stampo aiutano a individuare porosità, indurimento locale insufficiente, deformazione o delaminazione prima di ripetere il processo.