
Stampi in composito
EPMOLD MP50: costruire un modello master con pasta applicata a mano
EPMOLD MP50 è una pasta epossidica bicomponente per costruire modelli master e modelli intermedi accurati e leggeri, senza lavorare prima un grande blocco pieno. Il risultato dipende meno da un singolo valore del materiale che dal controllo di quantità miscelata, temperatura, spessore degli strati, stato di indurimento e struttura sotto la pasta.
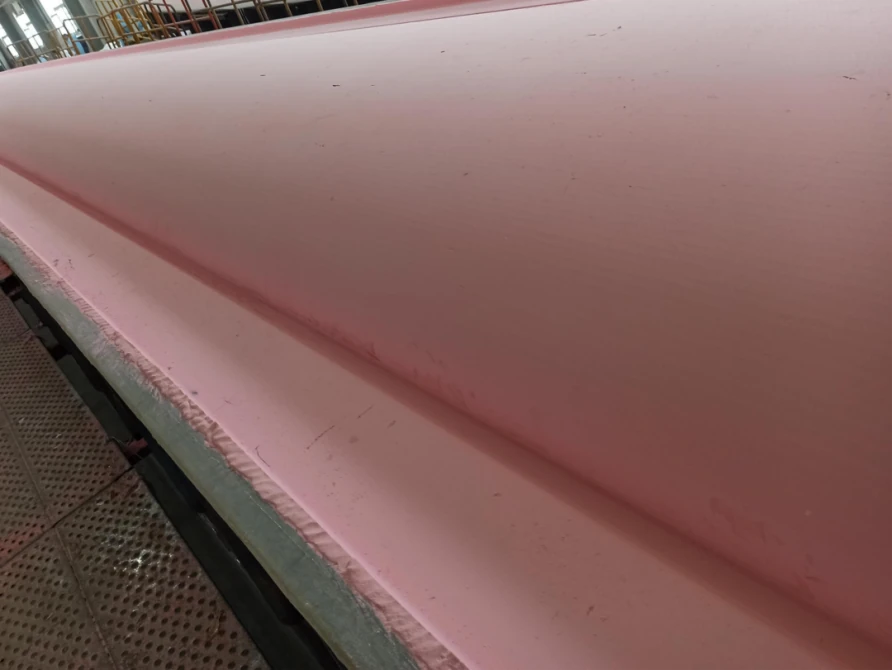
A cosa serve MP50
MP50 è una pasta epossidica a indurimento ambiente ottenuta combinando pasta resinosa A e pasta indurente B in rapporto 1:1 in peso. La miscela rimane plastica abbastanza a lungo da essere stesa su superfici grandi o complesse, poi indurisce in un grezzo a bassa densità lavorabile a cinque assi. È utile per un modello master, un modello intermedio o uno stampo composito per piccole serie. Schiuma, legno o una struttura a centine d'acciaio sostengono la pasta.
La scheda tecnica MP50 di aprile 2026 riporta una densità dopo indurimento di 0,45–0,50 g/cm³, durezza Shore D52–60 e coefficiente di dilatazione termica di circa 45 × 10⁻⁶ K⁻¹. La Tg misurata mediante DSC supera 50°C dopo sette giorni a 25°C e 60°C dopo 24 ore a 25°C seguite da 16 ore a 40°C. Questi valori si riferiscono ai provini e ai cicli indicati; non rendono MP50 un materiale per stampi di produzione ad alta temperatura.
| Voce di riferimento | Condizioni di processo di riferimento | Conseguenza pratica |
|---|---|---|
| Rapporto di miscelazione | A:B = 1:1 in peso | Usa una bilancia; il rapporto in volume non è equivalente. |
| Tempo di lavorabilità | 40–70 min; 500 g a 25°C (scheda aprile 2026) | Pianifica i lotti e usa il materiale prima che la viscosità aumenti. |
| Indurimento per la lavorazione | 16–20 h a 25°C (condizione di riferimento) | Sezioni più spesse o ambienti più freddi richiedono più tempo o un indurimento controllato. |
| Limite per singolo strato | Spessore di pasta applicata fino a 50 mm; verificare le condizioni | Non usare uno spessore eccessivo per nascondere un supporto inadeguato o evitare il controllo del calore. |
| Requisito prima del rivestimento | Almeno Shore D53 prima dell’applicazione del gelcoat | Verifica indurimento e stato della superficie prima di applicare il gelcoat al modello master. |
Sequenza di processo
1. Progetta il supporto prima di aprire il kit
Parti da superficie finale, sovrametallo di lavorazione, riferimenti, punti di sollevamento e temperatura di indurimento prevista. Costruisci un supporto rigido e pulito che segua approssimativamente la geometria. Un grezzo in schiuma o legno riduce il volume di pasta; un telaio a centine d'acciaio è utile per forme molto grandi. Se l'adesione è incerta, applica un sottile primer epossidico compatibile sul supporto preparato. Il supporto non deve flettersi mentre si preme la pasta o si lavora il grezzo.
2. Acclimata, pesa e miscela
Portare entrambi i componenti a temperatura uniforme prima della miscelazione. La pasta fredda è difficile da omogeneizzare; il calore eccessivo riduce il tempo di lavorabilità. Pesare A e B nel rapporto 1:1. Per piccole quantità, ripiegare e pressare la pasta; per lotti maggiori usare un miscelatore adatto. Recuperare il materiale dalle pareti e dagli angoli del recipiente. L’istruzione di lavoro richiede altri 3–5 minuti di miscelazione dopo la scomparsa delle differenze visibili di colore: il solo colore uniforme non dimostra una miscelazione completa.
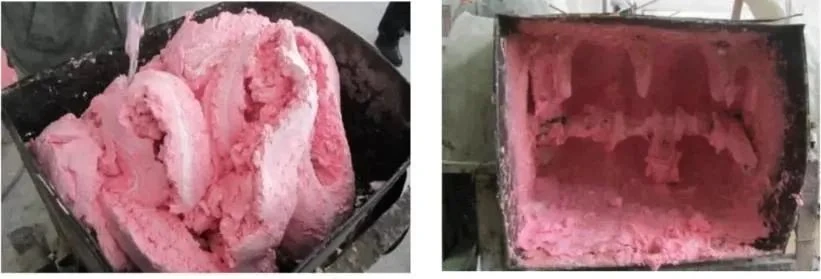
3. Verifica la durata della miscela nelle condizioni reali
La scheda di aprile 2026 indica 40–70 minuti per 500 g a 25°C; l’istruzione di lavoro riporta circa 60 minuti nelle proprie condizioni di prova. Verificare il tempo con massa, recipiente e temperatura reali. Materiale più caldo, lotti maggiori e accumuli spessi trattengono più calore di reazione e riducono la lavorabilità. Come raccomandano le indicazioni applicative, pianificare l’applicazione entro circa due terzi del periodo utile osservato.
4. Applica in strati compattati
Comprimi la pasta in lastre sottili su un piano pulito, trasferiscile al supporto e premile con passate decise e sovrapposte. Il metodo a piccoli blocchi e più strati aiuta a espellere l'aria e seguire curvature complesse. Impasta ogni giunto finché le parti adiacenti si legano completamente; giunti visibili causeranno problemi di lavorazione e finitura. La pasta è sufficientemente tissotropica da restare su superfici verticali e il riferimento di processo riporta spessori cumulativi di circa 10–50 mm senza colamento se applicata correttamente. Distribuisci le zone spesse invece di lasciare un cumulo caldo isolato e mantieni continuo il supporto sottostante.
5. Indurisci, poi lavora
La scheda indica 16–20 ore prima della fresatura a 25°C. Questa condizione di riferimento non vale come tempo universale per qualsiasi spessore o temperatura d’officina. In condizioni fredde, l’istruzione di lavoro descrive un riscaldamento controllato tra 35 e 80°C; scegliere temperatura e durata per l’insieme supporto-pasta. Prima dell’usinaggio, verificare indurimento, durezza, vuoti, giunzioni e deformazioni, poi stabilire riferimenti comuni per la finitura CNC.
6. Rivesti soltanto un master preparato correttamente
Per un master liscio e lucido, completa la lavorazione, abradi leggermente la superficie e rimuovi ogni traccia di polvere e umidità. Lascia che la pasta raggiunga la durezza prescritta: le indicazioni richiedono oltre Shore D53 prima di spruzzare un gelcoat epossidico facilmente carteggiabile. Spruzza in ambiente pulito e asciutto a circa 20–30 °C. Umidità elevata, superfici bagnate o temperature sopra circa 35 °C possono ridurre l'adesione del gelcoat o accelerare troppo evaporazione del solvente e indurimento. Questo rivestimento riguarda la superficie di un master o modello; non rende da solo MP50 uno stampo finale per alte temperature.
Adatta la struttura al settore
- Pale eoliche: Un'ossatura a centine d'acciaio o in schiuma con pelle in fibra di vetro e superficie MP50 può creare un master lungo e continuo per pale. Lavora in sezioni controllate e verifica i riferimenti per tutta la lunghezza prima di costruire lo stampo di produzione; grandi volumi richiedono comunque controllo di esotermia e deformazioni.
- Automotive: La pasta è adatta a master per carrozzerie di concept car e pannelli in fibra di carbonio per pezzi unici o piccolissime serie. Sostituisce pannelli giuntati con una superficie continua, facile da lavorare e modificare. Indurimenti caldi ripetuti o produzioni elevate richiedono uno stampo qualificato per temperature superiori.
- Aeronautica: MP50 è adatto a prototipi, master di superfici complesse e attrezzature intermedie. Può definire la geometria di uno stampo in fibra di carbonio successivamente laminato e post-indurito. Prima del ciclo di produzione, documenta storia di indurimento, stabilità dimensionale ed esposizione termica del master e la qualifica dello stampo finale.
Regola pratica per la scelta
Scegli MP50 quando contano peso ridotto, forme costruite a mano, lavorazione rapida e impiego a temperatura ambiente o moderata. Scegli un altro sistema se lo stampo finale deve sopportare ripetutamente indurimenti dei compositi ad alta temperatura. Controlla i lotti, prova la finestra di lavorabilità con massa e temperatura reali, conferma l'indurimento prima del rivestimento e qualifica supporto, pasta e finitura come un unico sistema.