
Scelta dei materiali / Tavole lavorabili
Come scegliere le tavole per modelli e stampi
Scegliere resina e grado in funzione del processo e delle condizioni d’impiego.
Un modello automobilistico, un modello da fonderia e uno stampo riscaldato richiedono proprietà diverse. Prima definire temperature e contatto con la resina di stampaggio; poi precisione, usura e finitura. Densità, durezza e grado seguono la scelta del sistema di resina.
01 Quattro famiglie comuni
I sistemi principali sono epossidico, poliuretanico e poliestere insaturo. Anche le tavole leggere sono PU, ma la struttura espansa ne cambia densità, durezza e impieghi rispetto alle tavole tradizionali; vengono quindi considerate separatamente.
| Materiale | Vantaggi principali | Caratteristiche e impieghi |
|---|---|---|
| Tavola epossidica | Diversi gradi termoresistenti; stabilità dopo lavorazione e superficie fine adatta ai preimpregnati epossidici per stampi | Costo maggiore; dilatazione superiore ad alluminio e acciaio. Per modelli master riscaldati e piccoli stampi diretti compatibili |
| Tavola poliuretanica | Gradi da modellazione per dettagli e modelli di verifica; gradi da attrezzaggio con priorità di usura e compressione diverse | Modellazione per valutazioni di progetto; attrezzature secondo carichi e usura. Con preimpregnati verificare anche compatibilità di cura |
| Tavola in poliestere insaturo | Costo contenuto, durezza utile, facile lavorazione e riparazione | Per master di stampi da calzatura, modelli colore e stampi compositi economici a temperatura ambiente; odore evidente in lavorazione |
| Tavola leggera da modellazione | Leggera, facile da fresare e ritoccare a mano; per stile, colore e modelli grandi | Durezza e resistenza all’impronta inferiori; proteggere bordi sottili e fissaggi. Per modelli |
La qualità dei dettagli dipende da celle piccole e uniformi. Le schiume grossolane servono soprattutto come supporto interno. Le superfici richiedono struttura fine e omogenea per ridurre stuccatura e carteggiatura dopo fresatura.
02 Considerare prima l’epossidico per stampi riscaldati
L’epossidico è la prima scelta per master e stampi termoresistenti. A temperatura ambiente questo costo aggiuntivo è spesso inutile: scegliere PU, poliestere o tavole leggere secondo impiego. Con preimpregnati epossidici da stampo, la compatibilità di cura conta anche a bassa temperatura iniziale.
Perché usare epossidico con preimpregnati curati a circa 60°C?
Una procedura comune prevede cura iniziale a circa 60°C sul master, distacco e post-cura ad alta temperatura. Il master subisce solo la prima temperatura, sopportabile da alcuni PU. Occorre comunque verificare la cura della resina all’interfaccia.
Alcune tavole PU e altri sistemi induriti con isocianati possono inibire la cura interfaciale dei preimpregnati epossidici termoindurenti. Dipende da formulazione, stato di cura e resina del preimpregnato. Resistenza termica e compatibilità di cura sono requisiti distinti.
Per questi preimpregnati si raccomanda vivamente un master epossidico con sigillante e distaccante compatibili. Per PU o altre tavole, provare prima la combinazione reale di tavola, rivestimento e preimpregnato.
Se sul master avviene solo la cura iniziale a circa 60°C, Tg circa 110–130°C è un punto di partenza che bilancia margine termico e costo. Se lo stampo resta sul master durante post-cura, scegliere il materiale per la temperatura massima del ciclo completo.
03 Lavorazione e stabilità dimensionale dell’epossidico
La precisione dipende da stabilità dopo lavorazione e variazioni a caldo. Tenacità sufficiente e superficie fine e liscia riducono riparazioni e finiture.
- Stabilità dopo lavorazione. Mantenere forma e quote dopo sgrossatura e finitura. Nei grezzi incollati controllare cura della colla e supporti per evitare imbarcamenti.
- Minore dilatazione. Confrontare coefficienti lineari nell’intervallo reale e stimare movimenti durante la prima cura. Dimensioni e incremento termico ne aumentano l’importanza.
- Tenacità sufficiente. Bordi sottili, piccoli raggi e fori devono resistere a scheggiature durante fresatura e crepe durante riscaldamento, raffreddamento e distacco.
- Superficie fine e liscia. Bassa rugosità e piccoli pori riducono stuccatura, carteggiatura e sigillatura.
- Buona lavorabilità. Taglio regolare, meno polvere e bordi integri consentono superfici uniformi anche nelle riparazioni.
Una prova deve includere bordi sottili, cave profonde, fori e curve del progetto per valutare insieme taglio, bordi e superficie.
04 Dimensioni e supporti degli stampi diretti epossidici
Per piccoli pezzi e serie brevi, fresare direttamente uno stampo evita la replica in composito. Esistono gradi termici da valutare per 120°C, 150°C e 180°C. Verificare comunque rigidezza a caldo, variazioni, tenuta e cicli richiesti.
| Grado EPTEK | Riferimento termico di selezione | Criteri da verificare |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Candidato per stampaggio a circa 120°C; verificare permanenza e carichi a caldo |
| EPBOARD 0700HT | 160°C, riferimento di classe termica | Per master più caldi o piccoli stampi; post-curare tavola e giunti con il ciclo adatto |
| EPBOARD 1300HT | 185°C, valore di resistenza termica | Per stampi ad alta temperatura; rigidezza nel ciclo, margine termico e variazioni dimensionali |
HDT è la temperatura di inflessione sotto carico e condizioni di prova definite; Tg è la transizione vetrosa. Sono grandezze diverse. Servono alla preselezione; per il ciclo verificare anche rigidezza a caldo, durata e pressione.
Resistenza termica non significa bassa dilatazione
Queste tavole hanno spesso coefficiente lineare circa 40 × 10⁻⁶ K⁻¹, variabile per grado, generalmente superiore ad alluminio e acciaio. Il calore sposta superfici e fori; stampi maggiori si muovono di più.
Stima per uno stampo di 500 mm
Con 40 × 10⁻⁶ K⁻¹, uno stampo lungo 500 mm da 20°C a 120°C si allunga circa, in dilatazione libera e uniforme, di:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
I 2 mm sono dilatazione libera, circa 0,4% della lunghezza iniziale. Non sono direttamente l’errore del pezzo: ritiro di cura, raffreddamento e vincoli influiscono anch’essi. Uno stampo vincolato richiede valutazione di tensioni e imbarcamento.
Gli stampi diretti si usano quindi generalmente per pezzi con dimensioni principali entro 500 mm. È un riferimento pratico, non un limite assoluto: temperatura e tolleranze determinano il massimo ammissibile. Per grandi pezzi o tolleranze strette è generalmente preferibile un master fresato e uno stampo composito a bassa dilatazione.
Evitare incollaggi rigidi estesi su acciaio
La piastra d’acciaio sostiene lo stampo ma dilata diversamente. Una colla rigida su grande superficie impedisce il movimento relativo in riscaldamento e raffreddamento, causando possibile imbarcamento, distacco o crepe locali.
Un silicone termoresistente consente un collegamento flessibile al supporto, assorbendo movimento relativo. Area, spessore e posizionamento devono comunque sostenere carichi. Fra tavole usare invece colla strutturale compatibile per mantenere rigidezza e precisione del grezzo.
05 A temperatura ambiente distinguere modelli e attrezzature
I modelli valutano stile, montaggio o colore; le attrezzature mantengono precisione nell’uso ripetuto. Usura, carichi e stabilità dei riferimenti richiedono proprietà diverse.
Tavole PU da modellazione
Per prototipi incisi, modelli automobilistici di verifica e colore. L’incisione richiede motivi e piccoli raggi integri; la verifica controlla montaggio, giochi e allineamento; il modello verniciato valuta forma e colore.
PUBOARD 72 è adatto ai prototipi incisi per stampi di pneumatici. Struttura fine e uniforme facilita disegni, curve, raggi, riparazioni e modifiche. Il prototipo genera poi lo stampo produttivo; la tavola non subisce vulcanizzazione ad alta temperatura.
PUBOARD 65 è adatto a verifica e colore automobilistici. Densità 0.65 g/cm³, durezza circa Shore D 63, resistenza termica 75°C: per stile generale, montaggi di prova e valutazione dopo verniciatura.
PUBOARD 0780 è adatto a verifica di alta qualità. Densità 0.75±0.02 g/cm³, maggiore di PUBOARD 65. Consente superfici, bordi e fori fini e montaggi, misure e manipolazioni ripetuti.
| Grado | Densità, g/cm³ | Durezza, Shore D | Indicatore termico, °C | Impieghi tipici |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Circa 63 | 75 resistenza termica | Modelli automobilistici di verifica e colore |
| PUBOARD 72 | 0.72 | 65 | 75 resistenza termica | Prototipi incisi per pneumatici, master e modelli dettagliati |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Verifica di alta qualità e master fini |
Proprietà tipiche di selezione. Temperatura effettiva dipende anche da carico e durata.
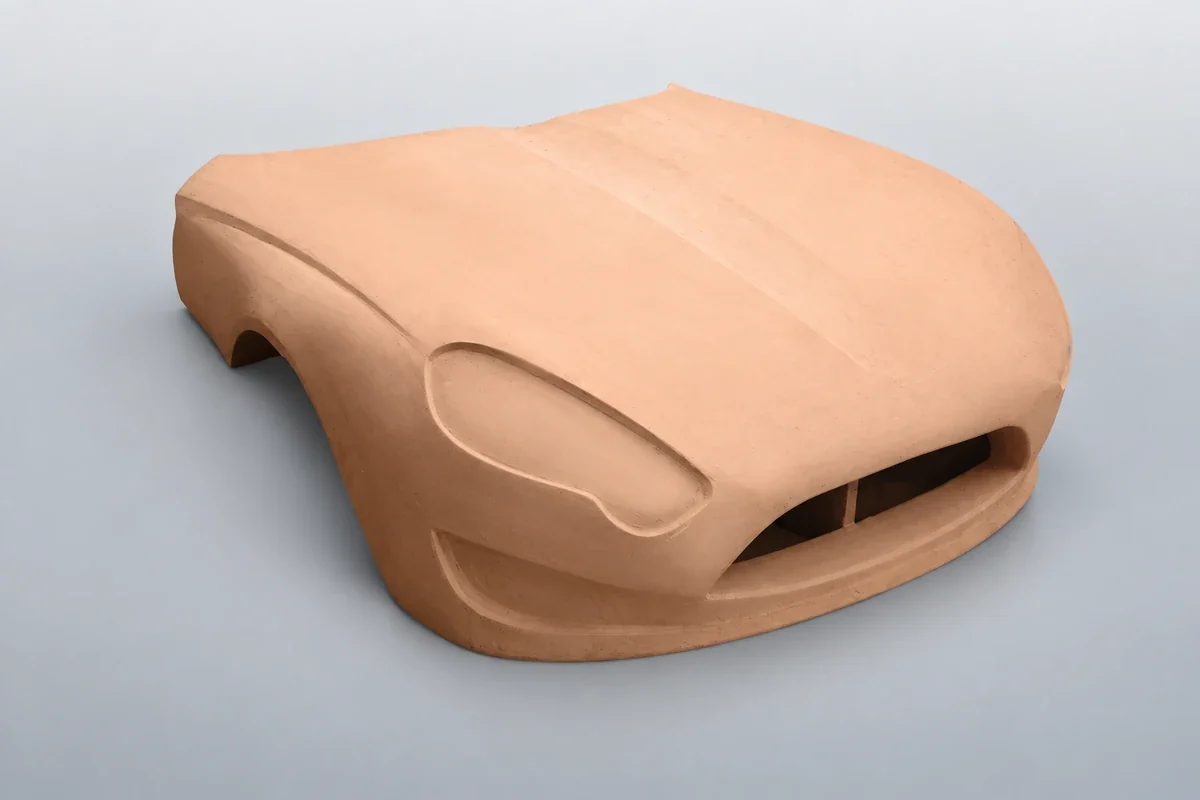
La verifica comprende prove di montaggio, misure e movimentazione. Inserti metallici per filetti e riferimenti ripetuti; rinforzi su bordi e serraggi. Per colore includere sigillatura, fondo e carteggiatura nel costo.
Tre usi principali delle tavole PU da attrezzaggio
Costituiscono superfici operative e riferimenti. Il controllo richiede riferimenti stabili, la fonderia resistenza all’usura, i master per gusci nickel stabilità durante variazioni termiche.
| Uso principale | Gradi adatti | Priorità di scelta |
|---|---|---|
| Attrezzature di controllo e bloccaggio | PUBOARD 1650 | Superfici e riferimenti stabili, carichi locali, serraggi ripetuti e geometria dei fori |
| Modelli, placche modello e casse d’anima da fonderia | PUBOARD 1350 / 1250 | Abrasione della sabbia, bordi integri, distacchi ripetuti e compatibilità con produzione delle anime |
| Master per elettroformatura di gusci nickel | PUBOARD 1850 | Quote alle variazioni termiche, superficie densa, preparazione conduttiva e distacco |
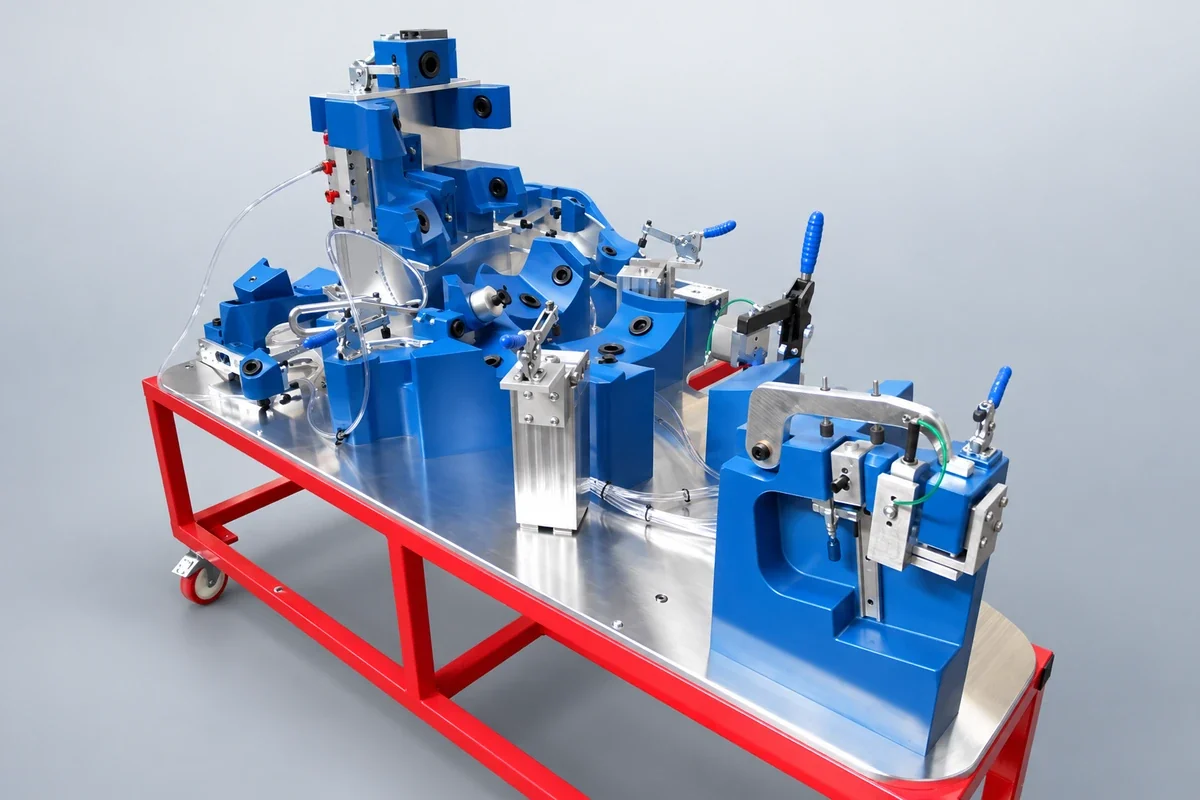
PUBOARD 1650 è un’opzione per controllo e bloccaggio. L’alta densità consente appoggi sagomati e posizionamenti. Il controllo richiede riferimenti stabili; il bloccaggio anche resistenza ai serraggi e ripetibilità. Inserti, spine e base contribuiscono con la tavola alla precisione.
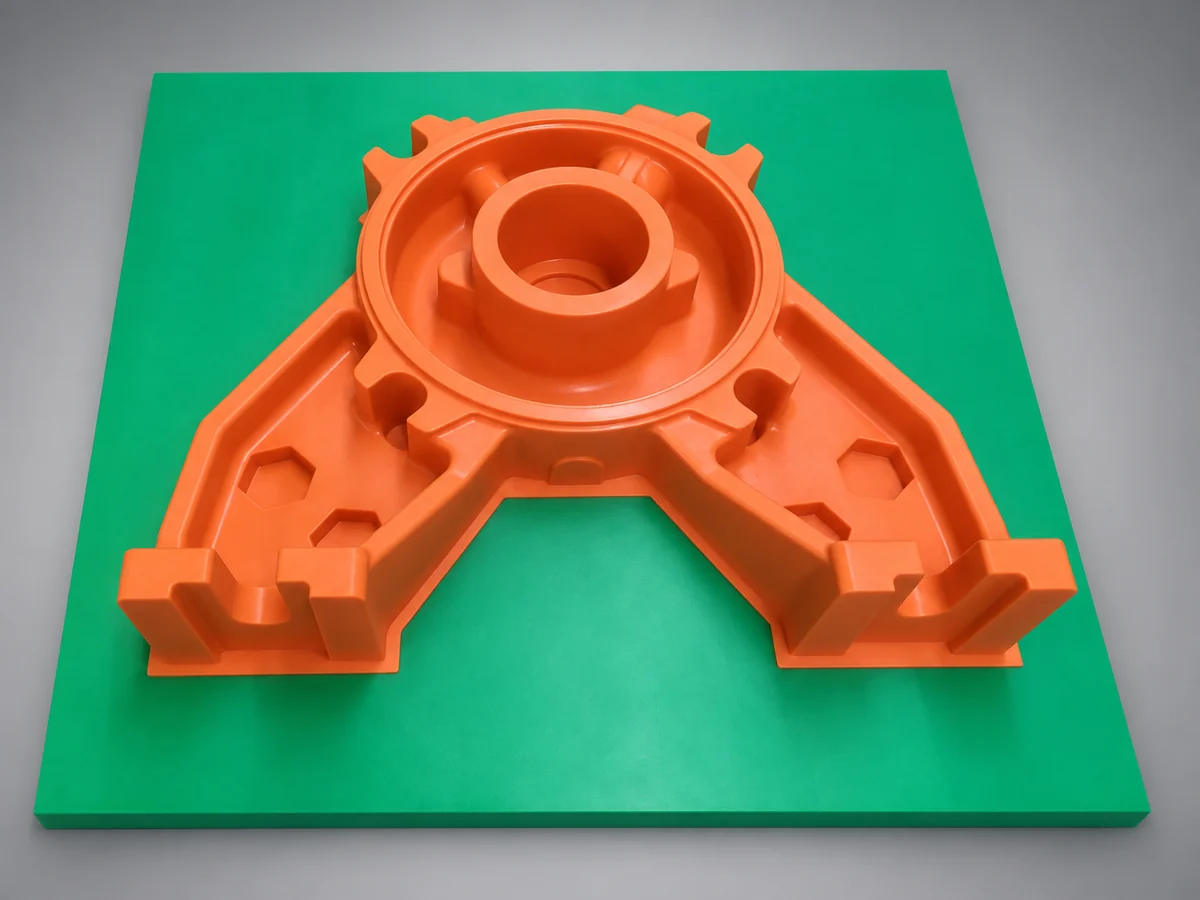
PUBOARD 1350 o 1250 resistenti all’usura sono adatti a modelli, placche e casse d’anima. La sabbia usura superfici e bordi e riduce la precisione successiva. Considerare sabbia, formatura o animisteria, pulizia e cicli; valutare separatamente il calore nei processi riscaldati.
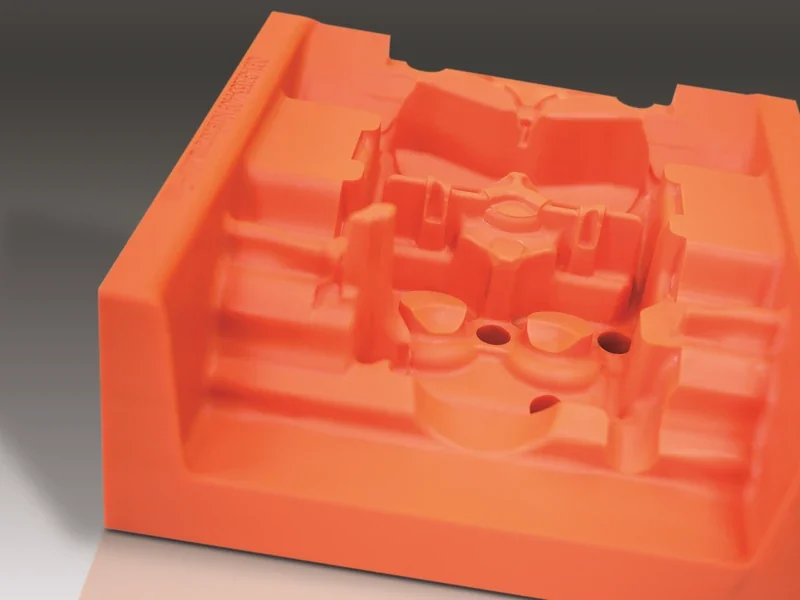
PUBOARD 1850 è adatto a master per gusci nickel. Densità e superficie compatta, con alte cariche che riducono dilatazione, aiutano il controllo dimensionale. Dopo fresatura preparare la conducibilità e provare contatto col bagno e distacco.
PUBOARD 1850: HDT 95±5°C; coefficiente lineare circa 41×10⁻⁶ K⁻¹ tra 20–50°C. Vale per questo intervallo di prova; per elettroformatura più calda valutare le quote nell’intervallo reale.
| Grado | Densità, g/cm³ | Durezza, Shore D | Indicatore termico, °C | Impieghi tipici |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 resistenza termica | Controllo, posizionamento e attrezzature ripetutamente utilizzate |
| PUBOARD 1350 | 1.37 | 85 | 90 resistenza termica | Modelli, placche e casse d’anima resistenti all’usura |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Modelli, placche e casse d’anima resistenti all’usura |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Master nickel e attrezzature con elevata stabilità dimensionale |
HDT significa inflessione termica sotto carico. Valori termici e HDT usano metodi diversi e non equivalgono direttamente a temperatura continua d’impiego.
Vantaggi del PU negli utensili da fonderia
Modelli e casse d’anima richiedono precisione iniziale e mantenimento dopo formatura, pulizia e distacco ripetuti. PU combina dettaglio, stabilità e usura. Confrontare i seguenti aspetti.
Struttura uniforme e dettagli. Senza fibre e nodi del legno naturale, il taglio è regolare su curve, raggi e motivi. Rugosità, bordi e lavorazione delle riparazioni influenzano la replica.
Precisione in produzione e uso. L’imbarcamento passa a modello e sabbia; differenze termiche, carichi e supporti modificano superfici. Lavorare e misurare a temperatura definita, soprattutto su grandi utensili.
Usura e precisione ripetuta. Durezza è resistenza all’impronta; abrasione è perdita per attrito. La sabbia consuma superfici e bordi. Confrontare prove equivalenti e stimare durata secondo sabbia, trattamento e pulizia reali.
Separare deformazione e crepe. Modulo elastico governa flessione; resistenze a compressione e flessione, capacità di carico; tenacità, crepe ai bordi e al distacco. Con compressione ripetuta cercare impronte residue dopo scarico.
Distacco e trattamenti influiscono a lungo termine. Distaccanti, leganti delle anime e pulizia possono alterare tavola o colla. Controllare superfici e bordi dopo cicli e l’eventuale usura accelerata dalla pulizia.
La precisione del getto deriva da più fasi. Quote del modello, ritiro, deformazioni al distacco e sovrametallo vanno ripartiti nella tolleranza. Compensare ritiro controllando anche variazioni della tavola.
La tavola serve a master e attrezzature, non contatta metallo fuso. La microfusione comprende utensili per cera e gusci ceramici: scegliere secondo la fase effettiva.
Tavola in poliestere insaturo
Poliestere insaturo per master di calzature, forme e modelli correlati. Durezza utile e facilità di taglio, riparazione e levigatura consentono contorni, bordi e motivi a basso costo.
Il master genera stampi produttivi metallici o altri. Se la tavola forma direttamente materiale da calzatura, verificare a parte temperatura, pressione e durata.
Per piccoli lotti compositi a temperatura ambiente offre master economici o stampi diretti se compatibili. Verificare resina, esotermia, vuoto e distacchi ripetuti, oltre a sigillare. Per stampi caldi scegliere un epossidico termoresistente appropriato.
Adatto anche a colore e aspetto. L’odore di lavorazione è il limite principale. Con ventilazione idonea e odore accettabile, è spesso una scelta a basso costo materiale.
Tavola leggera da modellazione
Le tavole leggere sono schiuma PU fine e uniforme, facile da lavorare CNC e ritoccare. Per stile, colore, elettrodomestici e interni auto come sedili e pavimenti. Il basso peso agevola grandi grezzi incollati e modifiche.
0.15 g/cm³ per primi modelli: trasformare rapidamente dati in oggetti permette valutare volumi, proporzioni e superfici, poi tagliare, levigare e riparare. Può sostituire l’argilla industriale in alcune verifiche iniziali, ma resta soprattutto sottrattiva, non riscaldabile e ricostruibile ripetutamente come l’argilla.
0.20–0.35 g/cm³ per elettrodomestici e interni auto. I primi valutano aspetto e vernice; sedili e pavimenti anche spazio e montaggio. Scegliere per bordi, dettaglio e trasporto. Supporti dedicati devono sostenere persone o grandi carichi di collegamento.
0.45 g/cm³ per esterni più esigenti. La densità conserva dettagli e bordi nella fresatura fine e preparazione vernice. Per montaggi ripetuti prolungati o riferimenti precisi confrontare anche PUBOARD da modellazione.
| Grado | Densità, g/cm³ | Impieghi tipici dei modelli | Priorità di scelta |
|---|---|---|---|
| L-Board 150 | 0.15 | Stile iniziale, verifica volumi e proporzioni | Taglio e ritocchi facili per confrontare rapidamente idee |
| L-Board 200 | 0.20 | Aspetto elettrodomestici e primi interni auto | Equilibrare peso, lavorazione e prima finitura |
| L-Board 250 | 0.25 | Elettrodomestici, sedili e pavimenti | Confrontare lavorabilità e mantenimento dei dettagli |
| L-Board 300 | 0.30 | Modelli dettagliati di elettrodomestici e interni; colore | Bordi sottili, collegamenti e superficie verniciata |
| L-Board 350 | 0.35 | Modelli con maggiore conservazione di superfici e bordi | Scegliere secondo movimentazione, modifiche e finitura |
| L-Board 450 | 0.45 | Esterni auto esigenti e valutazione d’aspetto | Superfici fini e trattamento; proteggere serraggi e fissaggi |
Celle fini riducono sigillante e fondo nei modelli colore. Durezza e impronta sono normalmente inferiori al poliestere convenzionale. Proteggere bordi, contatti di trasporto e fissaggi; rinforzare localmente con materiale denso o inserti.
06 Scegliere adesivi insieme alla tavola
I grandi modelli richiedono grezzi incollati. I giunti entrano nella superficie fresata: colore, durezza, ritiro e taglio della colla devono avvicinarsi alla tavola.
- Epossidico: EPTEK offre adesivi epossidici compatibili ad alta temperatura. Resistenza e post-cura dei giunti devono corrispondere a tavola e ciclo.
- PU: secondo densità scegliere colla simile per colore, durezza e lavorazione, riducendo segni utensile e differenze di carteggiatura.
- Tavole leggere e schiuma: adesivi mono o bicomponenti. I monocomponenti a umidità richiedono condizioni adatte nei giunti spessi o chiusi; i bicomponenti dosaggio e miscelazione controllati. Bloccare il grezzo con colla espansiva per non aprire i giunti.
Lavorare dopo cura completa e controllare pori e tenuta dei giunti finiti. Con preimpregnati, adesivi, sigillanti e distaccanti toccano la resina: verificare insieme la compatibilità di cura.
Da ti necessari alla scelta
Comunicare a EPTEK uso, dimensioni, ciclo termico, carichi, cicli e superficie per definire tavola e colla. Per preimpregnati indicare resina e metodo di cura.